
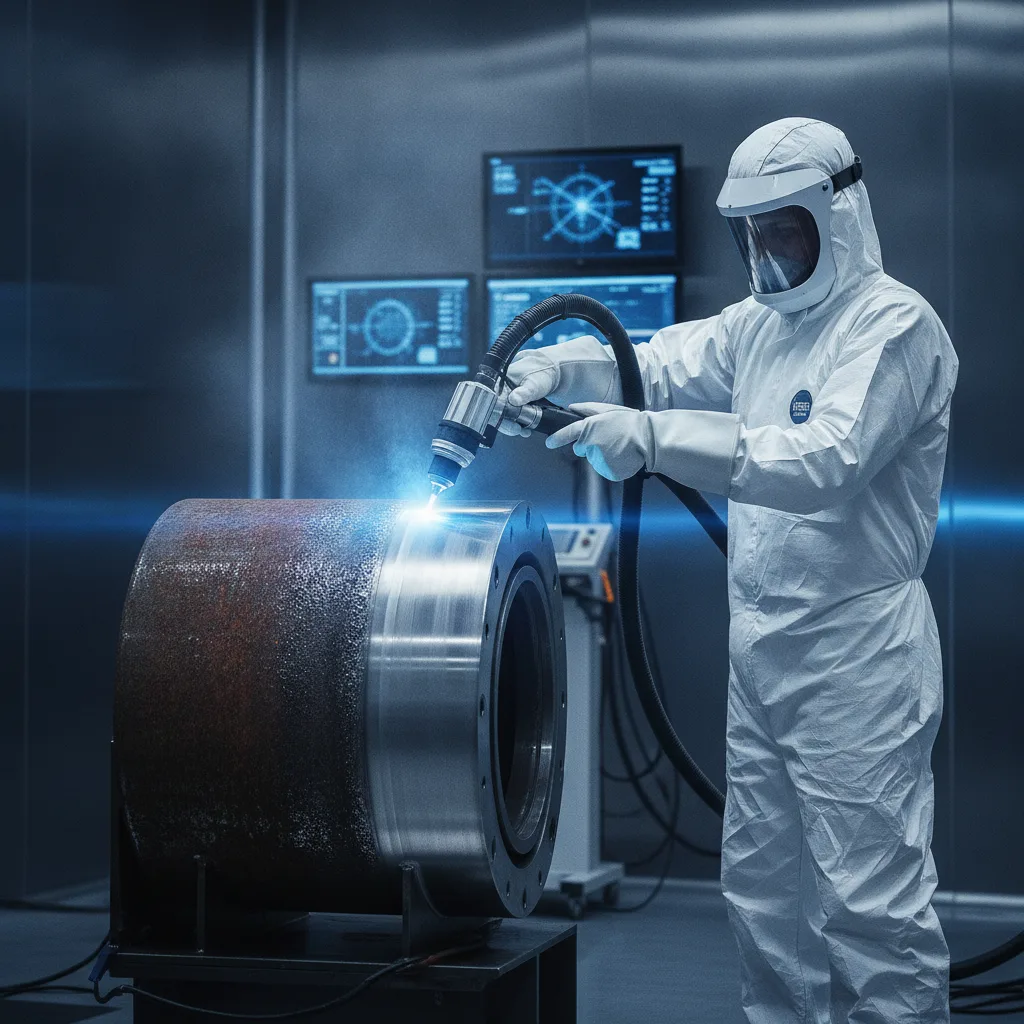
La résistance d’un assemblage collé ou soudé se joue à l’interface, sur quelques micromètres d’épaisseur. Une huile résiduelle, une couche d’oxyde ou un reste de peinture suffisent à dégrader un cordon ou à faire chuter la tenue d’un joint adhésif. C’est précisément à cet endroit que la préparation surface avant collage soudage laser change la donne, en offrant un traitement sélectif, sans contact et reproductible.
Chez Illuminis Group, nous accompagnons les sites industriels sur cette étape critique, du test de faisabilité à la qualification du procédé. Voici ce qu’il faut comprendre avant d’arbitrer entre laser, ponçage, sablage ou solvants.
Préparation surface avant collage soudage laser – guide 2026
Temps de lecture : ~13 min
- Pourquoi faut-il préparer une surface avant de souder ou de coller
- La préparation de surface avant collage et soudage au laser, comment elle fonctionne
- Quels contaminants le laser peut éliminer avant assemblage
- Préparer une zone de collage sans abîmer la pièce
- Décapage laser avant soudage, du joint au cordon
- Laser pulsé ou laser continu, comment arbitrer
- Décapage laser vs ponçage, sablage et solvants
- Contrôler la qualité d’une surface préparée au laser
- Sécurité laser et captation des fumées d’ablation
- Choisir un prestataire et sécuriser la décision
- Aller plus loin avec la préparation de surface laser
- Pour conclure sur la préparation de surface laser
- Questions fréquentes
Pourquoi faut-il préparer une surface avant de souder ou de coller
Impact des contaminants sur l’assemblage
Un substrat métallique sorti de production n’est jamais neutre. Il porte des huiles d’emboutissage, des lubrifiants de coupe, de la calamine, un oxyde de surface, parfois une galvanisation ou un revêtement organique. Ces contaminants interfaciaux empêchent le contact direct entre l’adhésif et le métal, ou perturbent la fusion lors du soudage.
Les documents techniques des équipementiers, dont TRUMPF, rappellent que les huiles, graisses, rouilles et oxydes présents avant soudage favorisent la porosité, les projections et l’instabilité du procédé, ainsi que des défauts de fusion.
En collage structural, le mécanisme est différent mais la conséquence est la même. L’adhésion structurale dépend de l’énergie de surface du substrat, de sa mouillabilité et de sa propreté résiduelle. Une surface polluée présente une énergie de surface faible, l’adhésif ne s’étale pas correctement et la rupture devient adhésive plutôt que cohésive.
Le risque principal n’est d’ailleurs pas la casse immédiate, mais la dispersion des performances d’une pièce à l’autre, qui rend la qualification impossible à tenir dans le temps.
La préparation de surface avant collage et soudage au laser, comment elle fonctionne
Principe de l’ablation laser
Le principe repose sur l’ablation laser. Le faisceau est absorbé par la couche superficielle, qui est vaporisée ou éjectée sous l’effet d’une montée en température très rapide, tandis que le substrat métallique, plus réfléchissant et plus conducteur, reste globalement préservé. Les sources utilisées en milieu industriel sont principalement des lasers fibre, parfois des lasers Nd:YAG, pilotés en mode pulsé ou continu selon l’application.
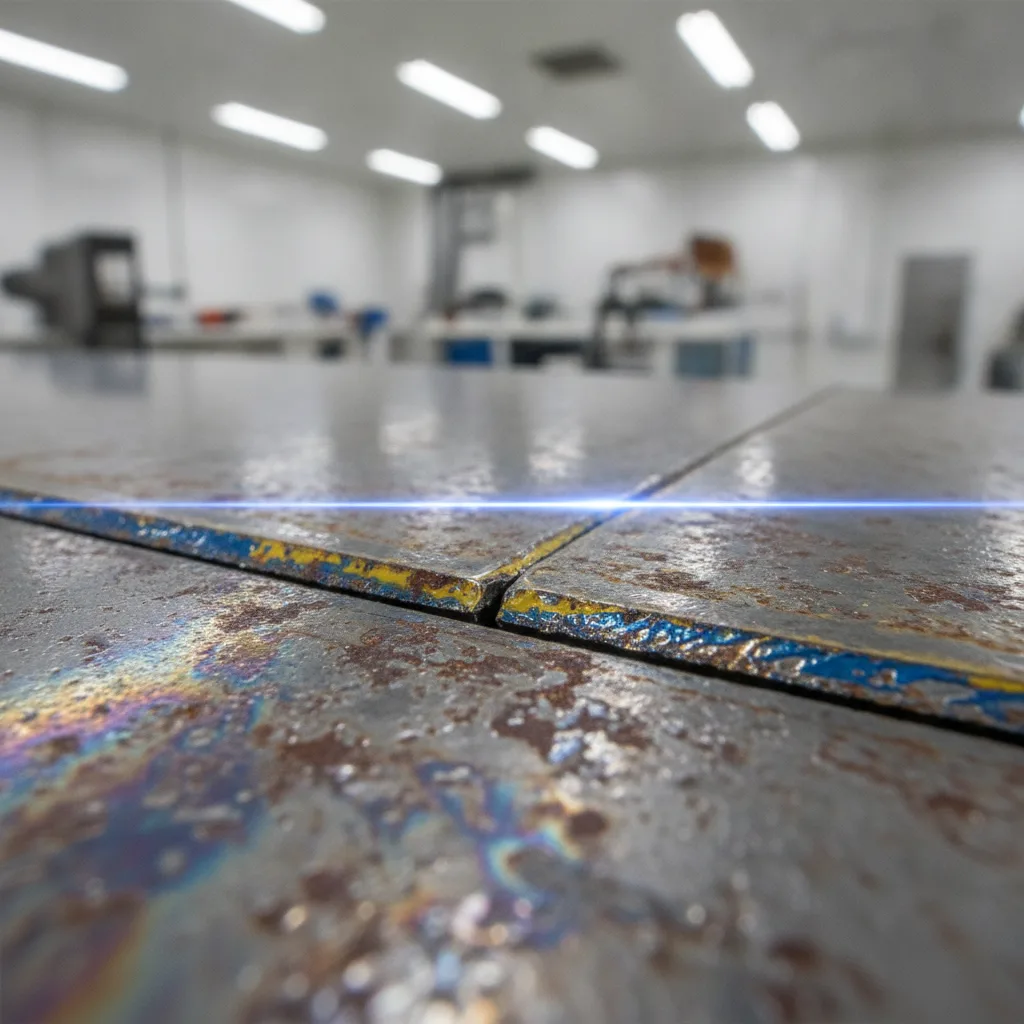
L’intérêt majeur pour l’assemblage tient au traitement sélectif. Il est possible de décaper uniquement la bande utile autour d’un futur cordon de soudure ou la seule zone de collage, sans abraser les surfaces voisines, sans masquage et sans consommable abrasif. Cette capacité à traiter localement, soulignée par les documentations d’équipementiers, facilite l’intégration dans une ligne de production et rend l’opération automatisable, donc traçable.
Au delà du simple nettoyage, on parle de fonctionnalisation de surface lorsque les paramètres laser visent à modifier la rugosité de surface et à augmenter l’énergie de surface pour favoriser l’accroche d’un adhésif.
Quels contaminants le laser peut éliminer avant assemblage
Familles de contaminants traités par le laser
Le champ d’application du décapage laser industriel couvre la plupart des pollutions rencontrées en atelier, à condition d’adapter les paramètres au couple substrat et contaminant. Avant d’engager une série, un essai sur pièce représentative reste la règle pour chaque nouvelle combinaison matériau, contamination et réglage.
Le laser traite efficacement les familles suivantes de contaminants, avec des réglages distincts pour chacune :
- les oxydes de surface, la calamine et la rouille, y compris sur acier, inox et aluminium, avec un nettoyage laser oxyde rouille très localisé
- les huiles, graisses et lubrifiants résiduels, qui justifient souvent un dégraissage préalable lorsque la couche est épaisse
- les peintures, primaires, vernis et résidus d’anciens adhésifs, dans le cadre d’un décapage laser peinture rouille
- les couches de zinc issues d’une galvanisation, dont les résidus peuvent provoquer des dégagements gazeux et de la porosité dans le joint
Bon à savoir
Une couche grasse abondante absorbe une partie de l’énergie et génère des fumées importantes. Un dégraissage sommaire en amont améliore le rendement du nettoyage laser sans solvant sur la phase finale.
Préparer une zone de collage sans abîmer la pièce
Paramètres clés pour la préparation au collage
Le nettoyage laser avant collage poursuit un objectif précis, obtenir une interface propre, homogène et compatible avec la formulation adhésive retenue. L’activation surface laser collage consiste à retirer les couches faibles, à révéler le métal et à créer une micro rugosité maîtrisée qui augmente la surface de contact réelle. La littérature technique insiste toutefois sur un point, l’amélioration de la mouillabilité doit être démontrée par des essais d’adhérence et non par la seule apparence visuelle.
Plusieurs points de contrôle conditionnent le résultat. La nature du substrat d’abord, puisque la préparation surface métallique laser ne se règle pas de la même façon sur acier, inox, aluminium, titane ou composite. La largeur de la zone à traiter ensuite, qui doit couvrir toute l’emprise du joint avec une marge. La température maximale admissible également, pour éviter de déformer une pièce mince ou d’endommager une matrice polymère. Enfin, le délai entre traitement et application de l’adhésif, car la recontamination par l’humidité, les poussières ou une manipulation à main nue annule le bénéfice du décapage.
Les risques à éviter sont connus. Retirer trop de matière et modifier la géométrie fonctionnelle, créer une rugosité excessive incompatible avec la viscosité de l’adhésif, laisser des particules ou des fumées d’ablation recondensées sur la surface, ou encore toucher la zone préparée avec des gants contaminés. Une préparation surface avant adhésif laser réussie se protège immédiatement après traitement.
Décapage laser avant soudage, du joint au cordon
Séquence typique de préparation avant soudage
En soudage, la logique est séquentielle. On identifie le matériau de base et le type de joint, on caractérise le contaminant, on définit la largeur de nettoyage autour du cordon, puis on règle la puissance, la vitesse de balayage, la fréquence et le recouvrement de passes. Un essai sur zone représentative précède toujours la production, suivi de soudures d’essai contrôlées selon la procédure qualité applicable, dans l’esprit de la série EN ISO 15614 relative à la qualification des procédés de soudage.
La préparation joint soudure laser présente un avantage opérationnel direct, elle peut être réalisée au poste, juste avant l’opération d’assemblage, ce qui limite le délai de recontamination. Sur pièces galvanisées, la vigilance porte sur les faces susceptibles d’influencer le bain de fusion, y compris les faces cachées du recouvrement, car le zinc résiduel reste une cause fréquente de porosité.
Important
Le décapage laser avant soudage ne dispense pas du contrôle du cordon. Il réduit une cause de variabilité, il ne remplace ni la qualification du mode opératoire ni les contrôles non destructifs prévus au plan qualité.
Laser pulsé ou laser continu, comment arbitrer
Le laser pulsé concentre l’énergie sur des durées très courtes, ce qui limite l’apport thermique transmis au substrat. Il est généralement privilégié pour les surfaces sensibles, les pièces minces, les zones de collage de précision et le retrait d’oxydes fins avant soudage. Le laser continu délivre une énergie soutenue, mieux adaptée aux grandes surfaces et aux couches plus épaisses, avec un contrôle thermique à surveiller de près.
Le choix ne se résume jamais à la puissance nominale affichée. La qualification doit intégrer la longueur d’onde, la durée d’impulsion, la fréquence, la vitesse de balayage, le diamètre du spot, le recouvrement des passes et la réponse propre du substrat. Pour un décapage laser aluminium inox, la forte réflectivité et la conductivité thermique de ces matériaux imposent des réglages spécifiques, souvent plus fins que sur un acier au carbone.
Décapage laser vs ponçage, sablage et solvants
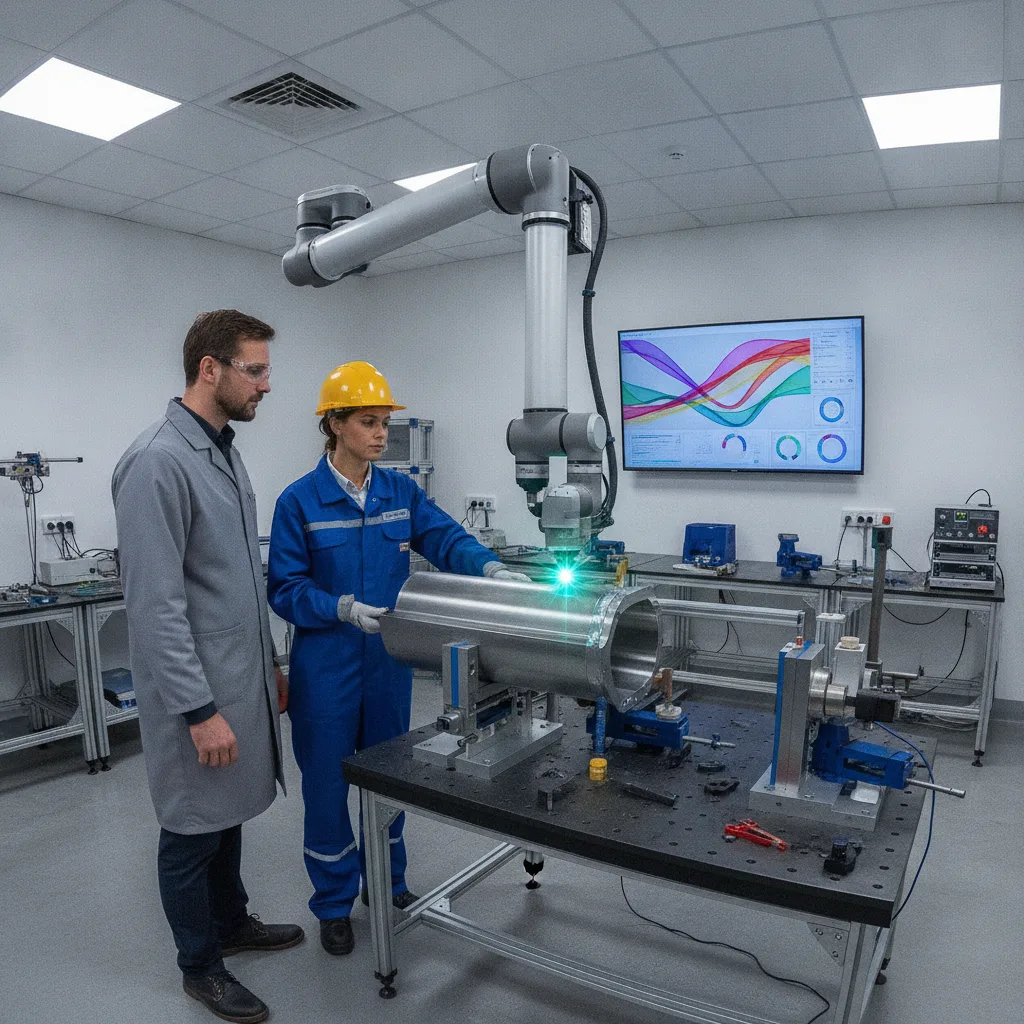
La question du décapage laser vs ponçage revient systématiquement. Le laser ne remplace pas automatiquement toutes les méthodes, sa pertinence dépend de la cadence, de la valeur des pièces, de la précision attendue, de la nature des contaminants et du niveau de répétabilité recherché. Le tableau ci dessous résume les arbitrages courants pour un traitement surface avant assemblage laser ou par voie traditionnelle.
| Méthode | Atouts | Limites pour l’assemblage |
|---|---|---|
| Ponçage | Simple, accessible, adapté aux petites séries | Abrasion de la géométrie, poussières, résultat dépendant de l’opérateur, incorporation possible de particules |
| Brossage | Rapide, peu d’investissement | Résidus métalliques, reproductibilité faible, efficacité limitée sur oxydes adhérents |
| Solvants | Efficaces sur graisses et huiles | Effluents à gérer, émissions, aucune action sur les oxydes, risque de film résiduel |
| Sablage | Adapté aux grandes surfaces et aux couches épaisses | Abrasif à gérer, masquage nécessaire, poussières, inadapté aux pièces de précision |
| Décapage chimique | Efficace sur certains revêtements | Effluents, temps de traitement, compatibilité matériau à vérifier |
| Décapage laser | Sélectif, sans contact, sans consommable abrasif, automatisable et traçable | Investissement initial, qualification des paramètres, extraction des fumées et sécurité laser à organiser |
Contrôler la qualité d’une surface préparée au laser
Une surface visuellement propre ne garantit pas une bonne adhésion. Le contrôle doit donc combiner plusieurs niveaux. L’inspection visuelle et l’évaluation de l’état de surface constituent le premier filtre, en s’appuyant sur des référentiels reconnus comme l’ISO 8501 pour la préparation des surfaces en acier ou l’ISO 4628 pour l’évaluation de la dégradation des revêtements. Viennent ensuite les contrôles fonctionnels, mesure de mouillabilité par angle de contact ou encres de tension pour estimer l’énergie de surface, mesure de rugosité de surface lorsque la géométrie le permet.
La validation finale reste mécanique. Essai de cisaillement sur éprouvettes collées, essai de pelage pour les assemblages souples, essai de traction selon la configuration, macrographies et contrôles de porosité pour les cordons soudés. C’est cette chaîne de preuves, documentée et répétée sur plusieurs lots, qui transforme un bon nettoyage en procédé qualifié. La traçabilité des paramètres laser utilisés pour chaque lot fait partie intégrante du dossier.
Sécurité laser et captation des fumées d’ablation
L’ablation génère des particules fines et des fumées dont la composition dépend du revêtement retiré. Une aspiration à la source avec filtration adaptée est indispensable, tout comme l’évaluation spécifique des revêtements susceptibles de contenir des substances dangereuses. Le cadre réglementaire français s’appuie notamment sur la directive européenne 2006/25/CE relative à l’exposition des travailleurs aux rayonnements optiques artificiels, transposée en droit national, et sur les recommandations de prévention diffusées par l’INRS.
En pratique, l’organisation du poste repose sur la délimitation ou le confinement de la zone laser, la signalisation et la restriction d’accès, le port de lunettes adaptées à la longueur d’onde et à la classe de l’équipement, des équipements de protection contre les projections, une procédure d’arrêt d’urgence, l’entretien des filtres selon les préconisations du fabricant et la formation des opérateurs. Ces mesures conditionnent l’acceptabilité du procédé autant que sa performance technique.
Choisir un prestataire et sécuriser la décision
Le bon réflexe commercial n’est pas de comparer des puissances laser, mais de demander un test de faisabilité documenté sur vos pièces. Un prestataire sérieux doit pouvoir :
- décrire les paramètres employés
- assurer la traçabilité des lots traités
- proposer une méthode de contrôle de la propreté
- réaliser ou accompagner des essais de collage et de soudage après traitement
- expliquer son dispositif d’extraction des fumées
- décrire sa procédure de protection contre la recontamination
Chez Illuminis Group, nous abordons chaque dossier par une analyse du couple substrat et contaminant, puis par un essai sur échantillon représentatif avant toute généralisation. Nos interventions de décapage laser sur métal et bois sont détaillées en ligne, et l’ensemble de nos services industriels y est présenté. Pour faire étudier une application de préparation avant assemblage en 2026, vous pouvez nous transmettre votre cahier des charges.
Aller plus loin avec la préparation de surface laser
La préparation de surface n’est pas une tâche annexe, c’est un paramètre de conception de l’assemblage. Le laser y apporte ce que les méthodes mécaniques et chimiques peinent à offrir simultanément, la sélectivité, l’absence de contact, l’absence de consommable abrasif et surtout la reproductibilité de réglages enregistrés et traçables.
Reste une condition non négociable, la performance finale se démontre par des essais représentatifs, pas par l’aspect de la pièce après passage du faisceau. C’est sur cette rigueur que repose un procédé durablement fiable.
Pour conclure sur la préparation de surface avant collage et soudage au laser
La préparation surface avant collage soudage laser conditionne directement la tenue mécanique et la régularité des assemblages. En agissant à l’interface, sur quelques micromètres de profondeur, le laser permet de retirer les couches faibles, de maîtriser la rugosité et de sécuriser la zone d’assemblage sans contact et sans consommable abrasif.
Pour en tirer pleinement parti, la démarche reste toujours la même : essais représentatifs, qualification des paramètres, contrôle de la propreté, prévention de la recontamination et organisation rigoureuse de la sécurité et de l’aspiration. Ce sont ces éléments, plus que la seule puissance de la source, qui font d’un décapage laser un maillon fiable et traçable de votre procédé d’assemblage.
Questions fréquentes
Faut-il coller ou souder immédiatement après un traitement laser de surface ?
Le plus tôt possible. Une surface fraîchement décapée est chimiquement réactive et se recontamine au contact de l’air humide, des poussières d’atelier ou des mains. La bonne pratique consiste à définir un délai maximal validé par essais pour votre couple matériau et adhésif, puis à protéger ou conditionner les pièces si ce délai ne peut être respecté.
Le décapage laser convient il aux composites et aux pièces sensibles à la chaleur ?
Il est utilisé sur certains composites et sur des pièces minces, à condition de travailler en impulsions courtes et de maîtriser l’apport thermique. La marge de réglage est plus étroite que sur acier, un essai préalable avec contrôle de l’intégrité de la matrice est indispensable avant toute série.
Un décapage laser suffit il à remplacer un dégraissage ?
Pas toujours. Lorsque la pièce porte un film gras épais, un dégraissage préalable améliore nettement l’efficacité et réduit les fumées d’ablation. Le laser intervient alors en finition, pour retirer les oxydes et les résidus que le dégraissage ne traite pas.
Comment intégrer le nettoyage laser dans une ligne de production existante ?
La tête laser peut être embarquée sur robot ou sur axe et positionnée juste avant le poste d’assemblage, ce qui raccourcit le délai de recontamination. Les points structurants sont l’encombrement du confinement, le raccordement à l’aspiration et la synchronisation des temps de cycle avec la cadence de la ligne.
Quels documents demander à un prestataire avant de lancer une série ?
Un rapport d’essai sur pièce représentative, la fiche des paramètres laser retenus, le protocole de contrôle de propreté, les résultats des essais mécaniques réalisés après traitement et la description du dispositif d’extraction des fumées. Ces éléments constituent la base du dossier de qualification du procédé.