
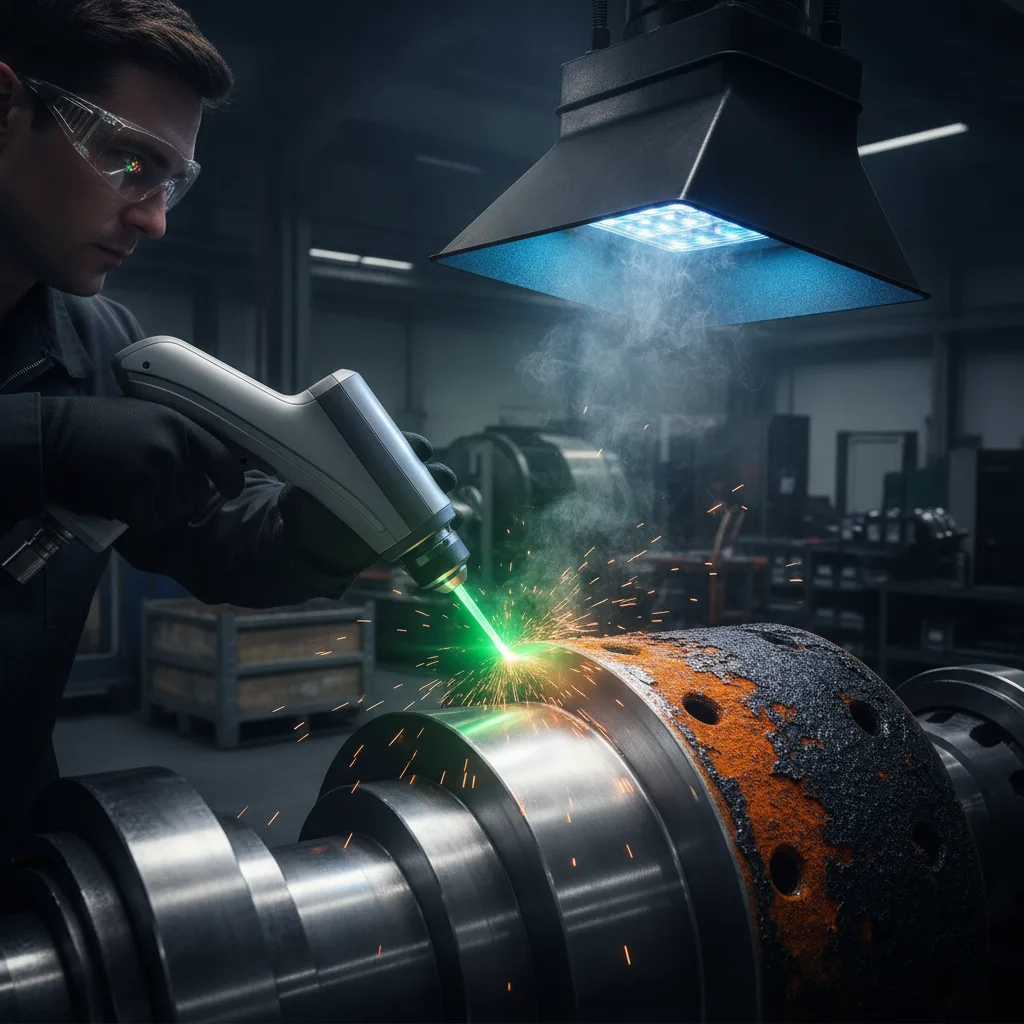
La rouille et la calamine restent les deux ennemis les plus courants des surfaces en acier, qu’il s’agisse de pièces laminées, de structures soudées, de châssis ou d’outillages de production. Pendant longtemps, le grenaillage et le sablage constituaient la réponse quasi automatique avant l’arrivée du décapage rouille calamine laser acier.
Le décapage de la rouille et de la calamine au laser sur acier change la donne en proposant une ablation sélective, sans média abrasif et sans contrainte mécanique imposée au support. Encore faut-il comprendre où ce procédé excelle, où il atteint ses limites, et comment l’intégrer dans une préparation de surface conforme à vos exigences avant peinture, thermolaquage ou soudage. Ce guide 2026 vous donne les repères techniques, économiques et réglementaires pour décider.
Décapage rouille calamine laser acier, le guide 2026
Temps de lecture : ~10 min
- Décapage de la rouille et de la calamine au laser sur acier, comment fonctionne le procédé
- Le laser enlève-t-il réellement la rouille sur l’acier industriel
- Retirer la calamine sur acier laminé ou forgé
- Décapage laser contre grenaillage acier, le comparatif utile
- Quelle puissance pour décaper de l’acier au laser
- Acheter, louer ou confier le décapage à un prestataire
- Sécurité laser et conformité, le cadre à respecter
- Contrôle qualité et protection après décapage
- Aller plus loin avec le décapage laser sur acier
- FAQ
Décapage de la rouille et de la calamine au laser sur acier, comment fonctionne le procédé
Principe de l’ablation sélective sur acier
Le principe repose sur l’ablation sélective. Le faisceau concentre une énergie lumineuse qui est absorbée par les contaminants de surface, oxyde de fer, calamine, peinture, graisses, lesquels sont fragmentés ou vaporisés quasi instantanément. Le métal sain, lui, réfléchit davantage et présente un seuil d’ablation plus élevé.
Tout l’art du réglage consiste donc à placer la fluence, c’est-à-dire l’énergie déposée par unité de surface, au-dessus du seuil d’ablation du contaminant et en dessous de celui du substrat acier. C’est cette fenêtre de travail qui explique la sélectivité du procédé et l’absence d’abrasion significative lorsque les paramètres sont maîtrisés.
Deux familles de sources coexistent. Le laser pulsé délivre des impulsions très courtes à forte puissance crête, ce qui limite l’apport thermique moyen et permet de retirer les couches superficielles couche après couche. Le laser continu, souvent à fibre, offre une puissance moyenne plus élevée et convient mieux aux grandes surfaces et aux dépôts épais, au prix d’un apport thermique supérieur.
Dans les deux cas, la longueur d’onde, l’énergie par impulsion, la taille du spot, la largeur de balayage, la fréquence de répétition, la vitesse de balayage et le nombre de passes forment un système. La puissance affichée sur la fiche technique ne suffit jamais, à elle seule, à prédire un résultat.
Le laser enlève-t-il réellement la rouille sur l’acier industriel
Types de corrosion traités par le décapage laser
Oui, à condition de qualifier la rouille. Une corrosion superficielle, de type voile ou piqûres naissantes, part très rapidement avec un laser pulsé de puissance modérée. Une rouille épaisse, feuilletée ou écailleuse demande plus d’énergie, un nombre de passes supérieur et une vitesse de balayage réduite, ce qui augmente mécaniquement le temps d’intervention.
Le laser traite aussi bien la rouille légère que des couches plus épaisses, sous réserve d’adapter puissance, vitesse et passes. Les lasers à fibre sont couramment proposés pour l’élimination de la rouille sur pièces et structures en acier, avec des puissances annoncées allant de quelques centaines à plusieurs milliers de watts selon les usages.
Il existe toutefois une limite physique importante. Le laser retire ce qui est en surface, il ne reconstitue pas de la matière perdue. Si la corrosion a creusé des cratères profonds, le décapage révélera la géométrie dégradée sans la corriger. L’évaluation préalable de l’état de surface, par exemple selon la logique de la norme DIN EN ISO 4628 pour la dégradation des revêtements, permet d’anticiper ce point et d’éviter les mauvaises surprises au moment de la réception.
Avant d’engager un chantier, quelques éléments conditionnent directement la faisabilité et le temps de traitement.
- L’épaisseur et l’adhérence de la rouille ou de la calamine.
- La présence de graisse, d’huile, de peinture ancienne ou de revêtement zingué.
- La nuance d’acier et son état métallurgique, acier carbone ou inoxydable.
- L’accessibilité de la zone, géométrie fermée, angles rentrants, soudures.
- Le niveau de propreté de surface attendu avant l’étape suivante.
- Le risque de corrosion flash dès la mise à nu du métal.
Retirer la calamine sur acier laminé ou forgé
Spécificités du traitement de la calamine au laser
La calamine, cette couche d’oxydes formée à chaud lors du laminage, du forgeage ou d’un traitement thermique, adhère beaucoup plus fortement que la rouille classique. Elle est aussi plus dure et plus dense. Le laser pulsé est présenté par les acteurs du secteur comme efficace pour l’enlever sur pièces forgées, barres laminées et profilés, avant application d’un revêtement.
En pratique, l’enlèvement de la calamine sur acier au laser demande davantage d’énergie par impulsion et souvent plusieurs passes croisées, ce qui place cette application parmi les plus exigeantes du procédé.
C’est précisément pour cette raison que l’essai préalable sur échantillon représentatif n’est pas une formalité commerciale mais une étape technique. Il permet de valider le rendu final, de vérifier l’absence de modification indésirable du substrat et de chiffrer un temps de cycle réaliste. Le décapage de la calamine sans sablage devient alors une option crédible pour les ateliers qui ne veulent ni cabine de grenaillage, ni gestion d’abrasif usagé, ni démontage systématique des pièces.
Bon à savoir
Un acier mis à nu réagit vite avec l’humidité ambiante. Le phénomène de corrosion flash peut apparaître en quelques heures selon l’hygrométrie, ce qui impose de planifier la peinture, le thermolaquage ou la protection temporaire juste après le décapage.
Décapage laser contre grenaillage acier, le comparatif utile
Synthèse des différences entre laser et grenaillage
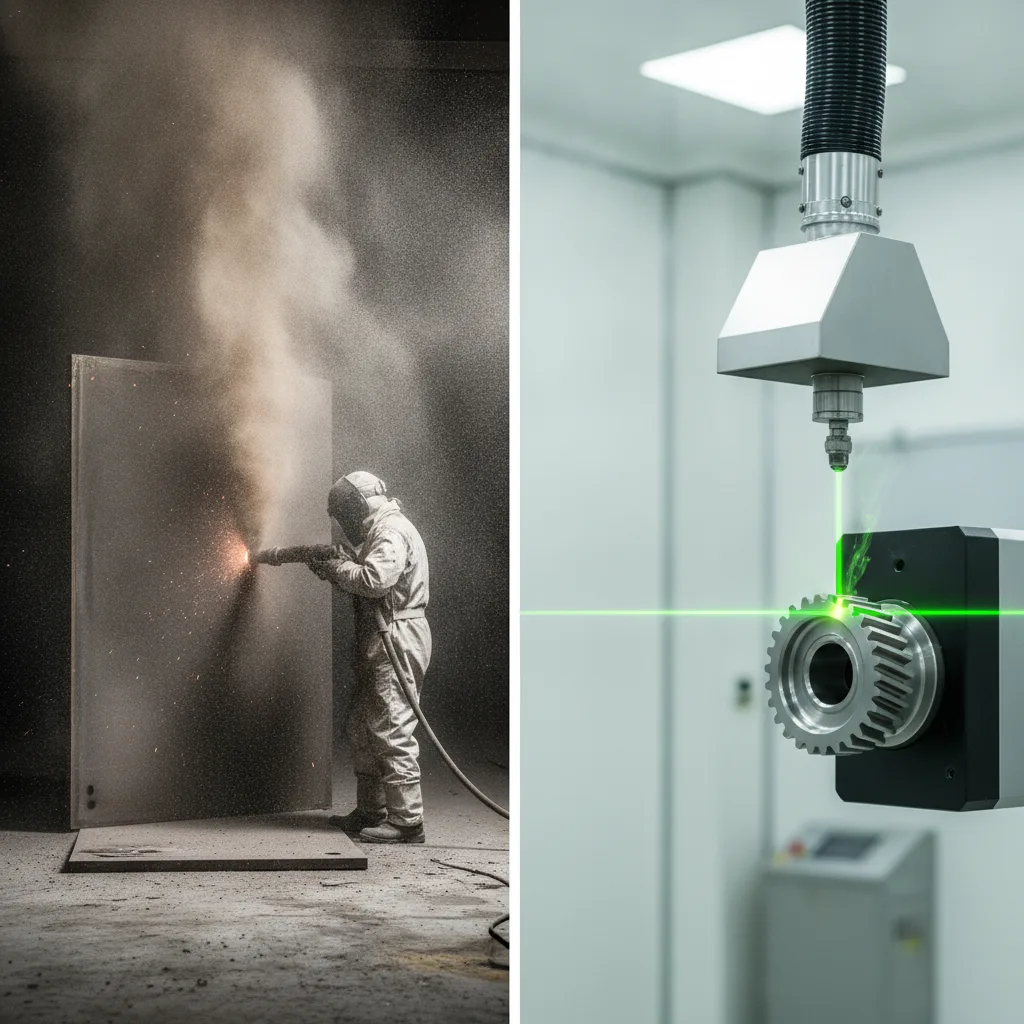
Le grenaillage reste imbattable sur les très grandes surfaces continues et pour créer une rugosité d’ancrage franche. Le laser, lui, se distingue par sa sélectivité, l’absence de média projeté et la préservation de la géométrie des pièces de précision. Le tableau suivant synthétise les critères qui pèsent réellement dans un arbitrage industriel.
| Critère | Décapage laser | Grenaillage ou sablage | Décapant chimique |
|---|---|---|---|
| Abrasion du métal support | Faible si les paramètres sont maîtrisés | Possible, enlèvement de matière | Généralement faible, variable selon le produit |
| Sélectivité | Élevée, zone par zone | Faible à moyenne | Variable |
| Consommables | Aucun média abrasif | Abrasif à renouveler | Produits chimiques |
| Déchets générés | Poussières et résidus à aspirer | Volume important d’abrasif usagé | Effluents à traiter |
| Contrainte résiduelle | Pas d’impact mécanique | Écrouissage de surface possible | Aucune |
| Rugosité de surface obtenue | Proche de l’état initial du métal | Rugosité d’ancrage marquée | Peu modifiée |
| Grandes surfaces continues | Dépend de la puissance et de la largeur de balayage | Très performant | Variable |
| Investissement initial | Élevé | Variable selon l’installation | Plus faible en équipement |
Un point mérite d’être dit sans détour. Le laser n’est pas systématiquement plus rapide ni moins cher que le grenaillage. Sa productivité dépend de l’épaisseur de la calamine, de la surface à traiter, du type de source, du nombre de passes et du niveau de finition exigé. En revanche, lorsque la pièce est fragile, instrumentée, difficile à démonter ou lorsque l’empoussièrement du site est un problème, l’équation bascule nettement en faveur de l’ablation laser des oxydes d’acier, un domaine couvert par nos prestations de décapage laser sur métal.
Quelle puissance pour décaper de l’acier au laser
Ordres de grandeur pour choisir la puissance
Les ordres de grandeur relayés par les comparateurs professionnels donnent un premier cadre. Pour de la rouille légère, des petites pièces et un nettoyage sélectif, les sources de laser pulsé d’environ 100 à 300 W sont couramment citées. Pour de la rouille forte ou de la calamine sur pièces industrielles, on se situe plutôt autour de 300 à 500 W en pulsé haute énergie. Pour les grandes surfaces et les couches épaisses, les configurations en laser continu de 1 000 à 3 000 W sont évoquées.
| Application indicative | Technologie courante | Puissance annoncée |
|---|---|---|
| Rouille légère, petites pièces, nettoyage sélectif | Laser pulsé | Environ 100 à 300 W |
| Rouille forte ou calamine sur pièces industrielles | Pulsé haute énergie ou laser continu | Environ 300 à 500 W en pulsé |
| Grandes surfaces et couches épaisses | Laser continu | Environ 1 000 à 3 000 W |
Ces valeurs sont des repères commerciaux, pas des garanties de résultat, et doivent être confirmées par un essai sur votre nuance d’acier. Au-delà de la puissance, la qualité d’une installation se juge aussi sur la stabilité de la source, le système de refroidissement, l’ergonomie de la tête, la largeur de balayage utile, et surtout l’aspiration et la filtration des fumées. Sans captation efficace, les particules d’oxyde de fer et les résidus de revêtement se redéposent sur la pièce ou se dispersent dans l’atelier, ce qui compromet à la fois la propreté de surface et la santé des opérateurs.
Acheter, louer ou confier le décapage à un prestataire
La question du budget revient systématiquement. Les offres commerciales recensées par les comparateurs situent les machines professionnelles dans une fourchette large, d’environ 6 000 à 120 000 euros, les modèles portatifs de 100 à 300 W étant annoncés entre environ 6 000 et 25 000 euros, tandis que les systèmes industriels plus puissants peuvent atteindre ou dépasser 50 000 euros. La location d’un décapeur laser professionnel est de son côté annoncée autour de 50 à 100 euros par heure selon le matériel et les conditions.
Pour une prestation de décapage laser de rouille sur acier en France, aucun tarif unique n’a de sens. Le coût réel dépend du nombre de mètres carrés ou de pièces, de l’épaisseur des oxydes, du niveau de propreté visé, de l’accessibilité, du caractère mobile ou en atelier de l’intervention et des contraintes de sécurité du site. La bonne démarche consiste à faire chiffrer un essai sur pièce représentative, puis à extrapoler un temps de cycle fiable. Chez Illuminis Group, nous abordons chaque dossier par cette qualification technique, en cohérence avec notre expertise du décapage laser sur métal et bois.
À retenir
L’achat se justifie pour un usage fréquent et récurrent, la location pour un chantier ponctuel si vous disposez déjà des compétences et des protections laser, la prestation pour tester le procédé, traiter des pièces complexes ou éviter l’immobilisation d’un capital.
Sécurité laser et conformité, le cadre à respecter
Un chantier de nettoyage laser industriel sur acier n’est pas une simple opération de nettoyage. Les risques sont réels, exposition directe ou réfléchie au faisceau, projections de particules, fumées issues des revêtements, échauffement local, inflammation de matériaux combustibles, et présence possible de plomb ou de solvants dans d’anciennes peintures.
La sécurité des machines laser relève de la norme EN ISO 11553, et l’INRS publie des repères de prévention sur l’exposition aux rayonnements optiques et aux fumées de procédés. Une zone contrôlée laser, un confinement adapté, des protections oculaires conformes, une aspiration filtrante et des procédures écrites constituent le socle minimal. En environnement classé ATEX, une analyse spécifique s’impose avant toute intervention.
Côté résultat, la référence reste la norme ISO 8501-1 pour les degrés de préparation de surface de l’acier. Un cahier des charges sérieux précise le niveau visé, par exemple une propreté équivalente à un Sa 2,5 obtenu classiquement par projection d’abrasif, et les critères de contrôle associés. Pour des pièces issues de découpe thermique, la norme NF EN ISO 9013 peut également servir de repère sur la qualité des chants avant traitement.
Contrôle qualité et protection après décapage
Le décapage n’est jamais une fin en soi, il prépare une étape suivante. Avant peinture, thermolaquage, métallisation ou soudage, le contrôle porte sur l’absence de calamine résiduelle, la disparition de la rouille visible, l’absence de rayure ou de creusement du métal, la température de la pièce, la propreté de surface et, si un revêtement est prévu, la rugosité obtenue. Un test d’adhérence sur éprouvette témoin reste la preuve la plus parlante pour valider la chaîne complète.
Sur le décapage laser de l’acier avant soudage, l’intérêt est double. Retirer les oxydes et les huiles réduit le risque de porosités et de défauts de pénétration, et le procédé ne dépose aucun résidu abrasif susceptible de polluer le bain de fusion. La promesse raisonnable à formuler reste celle d’une surface propre et prête pour l’étape suivante sous réserve de validation du cahier des charges, et non celle d’une absence absolue d’altération dans toutes les configurations. Pour qualifier votre cas précis, vous pouvez demander un essai sur votre pièce avant tout engagement.
Aller plus loin avec le décapage laser sur acier
Le laser ne remplace pas le grenaillage partout, il le remplace là où la sélectivité, la préservation du support et la maîtrise des déchets comptent plus que le débit brut au mètre carré. Pour l’acier carbone comme pour l’acier inoxydable, le décapage de la rouille et de la calamine au laser sur acier offre une préparation de surface propre, sans média abrasif et sans contrainte résiduelle, à condition d’être paramétré après essai et encadré par une organisation sécurité rigoureuse.
Si vous avez une pièce, une structure ou une série à qualifier, le plus efficace reste de nous soumettre un cas concret, photos et nuance d’acier à l’appui.
En résumé : décapage rouille calamine laser acier
En résumé, le décapage de la rouille et de la calamine au laser sur acier permet d’obtenir une surface propre sans média abrasif, avec une action sélective qui préserve la géométrie des pièces. Sa pertinence se juge au cas par cas, en fonction de l’état de corrosion, des exigences de préparation de surface et du contexte de production. L’essai préalable sur pièce représentative reste la meilleure façon de sécuriser le choix entre investissement, location ou recours à un prestataire spécialisé.
FAQ
Le décapage laser peut-il traiter de l’acier galvanisé ou revêtu de zinc ?
Le zinc possède un seuil d’ablation et un comportement thermique très différents de ceux de l’oxyde de fer, et sa vaporisation génère des fumées métalliques qui exigent une captation renforcée. Un essai est indispensable pour déterminer si l’objectif est de préserver la couche de zinc ou de la retirer, les paramètres n’étant pas les mêmes.
Peut-on intervenir directement sur site sans démonter les équipements ?
Oui dans de nombreux cas, c’est même un des atouts du procédé, à condition de pouvoir délimiter une zone contrôlée laser, d’installer l’aspiration et de protéger les équipements voisins des réflexions. L’analyse de risque préalable détermine la faisabilité réelle, notamment en zone classée.
Le laser modifie-t-il la dureté ou la structure métallurgique de l’acier ?
Avec un laser pulsé correctement réglé, l’apport thermique reste très localisé et bref, ce qui limite l’influence sur le cœur de la pièce. Un réglage trop agressif ou un nombre de passes excessif peut en revanche générer un échauffement sensible, d’où l’intérêt de contrôler la température pendant l’essai.
Quelle traçabilité peut-on attendre d’une intervention de décapage laser ?
Un dossier d’intervention sérieux consigne les paramètres utilisés, les photos avant et après, le degré de préparation visé, les contrôles réalisés et les conditions ambiantes. Cette traçabilité est précieuse pour les donneurs d’ordre soumis à des exigences qualité ou à des audits.
Est-ce adapté à des pièces de petite dimension produites en série ?
Oui, et c’est même un terrain favorable, car l’automatisation de la tête et la répétabilité des paramètres permettent de stabiliser le temps de cycle. Le dimensionnement se fait alors en fonction de la cadence visée plutôt que de la seule puissance disponible.