
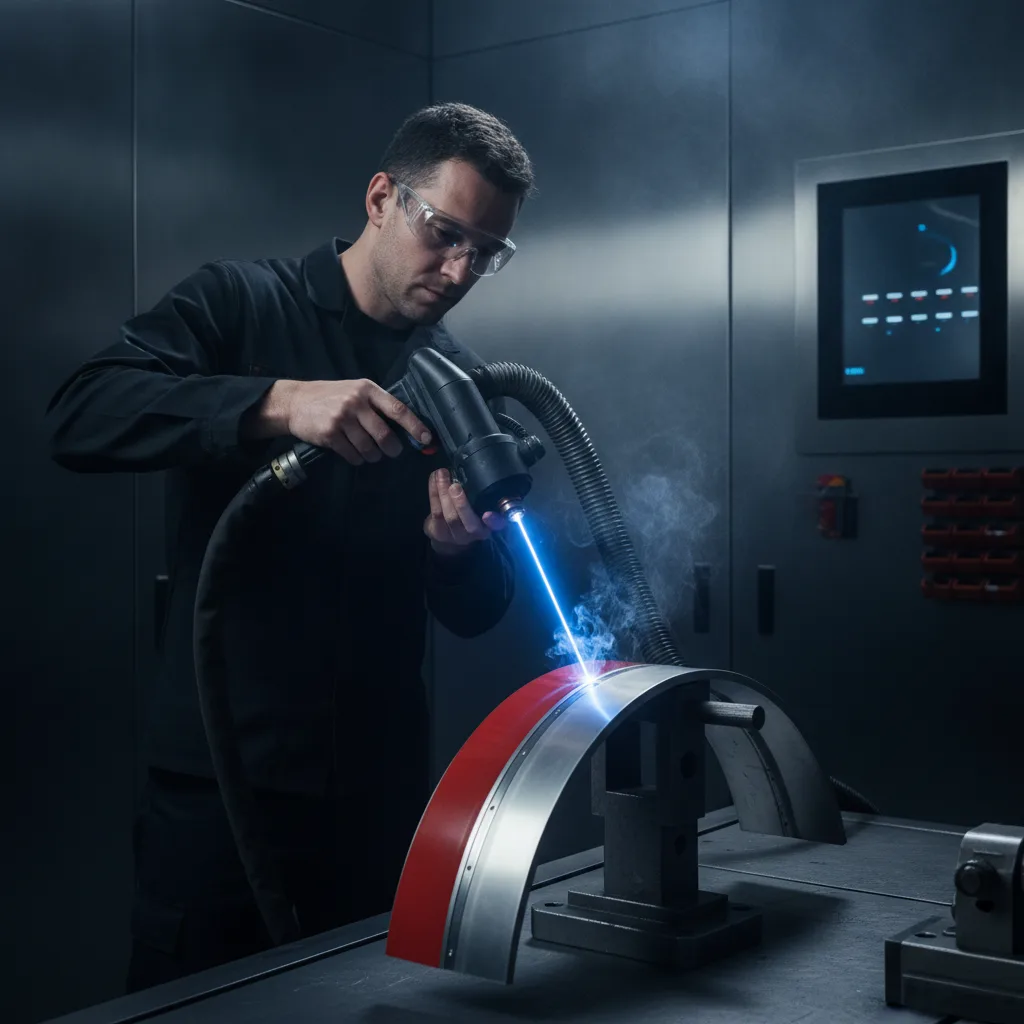
Le retrait de peinture laser sur métal s’impose aujourd’hui comme une alternative sérieuse au sablage et aux décapants chimiques, en particulier lorsque la pièce est sensible, cotée ou difficile à déplacer. Mais tous les revêtements ne réagissent pas de la même manière au faisceau : une poudre thermolaquée, un primaire époxy anticorrosion et une finition polyuréthane n’absorbent ni la même énergie, ni au même rythme.
Cet article détaille le comportement des principales familles de peintures, les paramètres à ajuster selon le substrat, les précautions de sécurité et les critères qui permettent de décider en connaissance de cause en 2026.
Retrait de peinture laser sur métal, résultats 2026
Temps de lecture : ~11 min
- Comment fonctionne le retrait de peinture laser sur métal
- Époxy, polyuréthane, poudre thermolaquée, comment chaque revêtement réagit
- Acier, aluminium, inox, adapter les paramètres au substrat
- Quelle puissance pour décaper une peinture épaisse sur acier
- Le laser abîme-t-il le métal support
- Fumées, sécurité et cadre réglementaire
- Laser ou sablage pour un portail métallique
- Prix, achat ou location d’un décapeur laser
- Méthode d’un chantier et contrôle du résultat
- Aller plus loin avec le décapage laser métal
- Questions fréquentes sur le retrait de peinture laser métal
Comment fonctionne le retrait de peinture laser sur métal
Principe de l’ablation laser
Le principe repose sur l’ablation laser. Un faisceau laser pulsé, généralement issu d’une source fibre ou d’un laser Nd:YAG, concentre une forte énergie par impulsion sur une surface très réduite. Le revêtement absorbe cette énergie bien plus efficacement que le métal sous-jacent, qui réfléchit une grande partie du rayonnement.
Trois mécanismes se combinent : la vaporisation du revêtement, le décollement par contrainte vibratoire induite par les impulsions, et la rupture par dilatation thermique différentielle entre la peinture et son support. Cette différence d’absorption explique la sélectivité du traitement laser, c’est-à-dire la capacité à retirer la couche indésirable sans attaquer la matière de la pièce.
Le résultat ne dépend jamais d’un seul réglage. La fluence laser exprimée en J/cm², la durée d’impulsion, la fréquence, la longueur d’onde, la vitesse de balayage, le diamètre du spot laser et le nombre de passes de décapage forment un ensemble cohérent. Des travaux expérimentaux portant sur le retrait de peinture par laser nanoseconde rapportent de bons résultats avec une vitesse de balayage de l’ordre de 1 500 mm/s sur un axe, associée à une vitesse de déplacement adaptée sur l’autre axe, les paramètres optimaux variant toutefois selon la nature du revêtement et du métal.
Une énergie insuffisante laisse des résidus de décapage, une énergie excessive modifie la rugosité de surface ou colore le métal.
Époxy, polyuréthane, poudre thermolaquée, comment chaque revêtement réagit
Influence de la nature du revêtement
C’est le point le plus souvent sous-estimé lors d’une consultation. Deux pièces de même surface, recouvertes de systèmes différents, ne demandent pas le même temps de traitement ni la même machine de décapage laser. Les peintures claires, très réfléchissantes ou chargées en pigments métalliques absorbent moins bien le faisceau et imposent une fluence plus élevée.
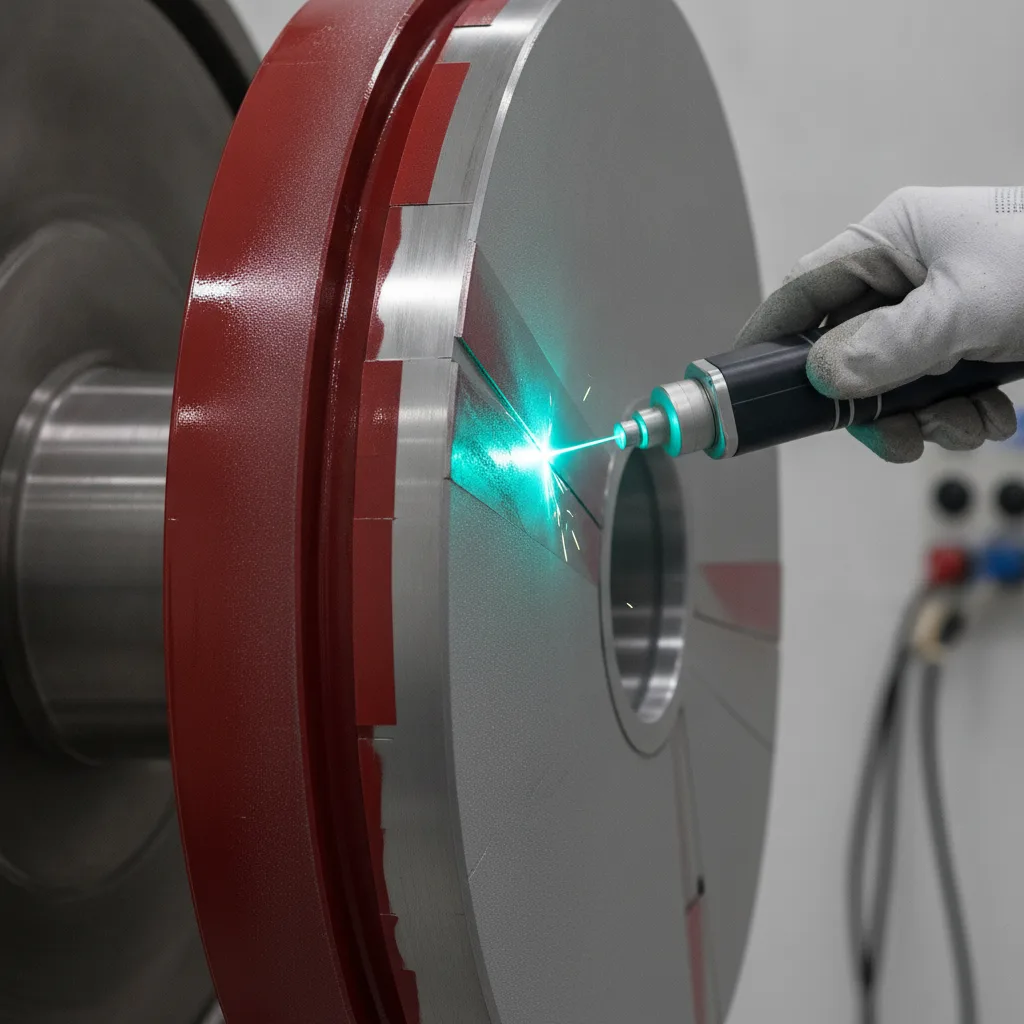
Les revêtements épais et fortement adhérents, typiques des systèmes anticorrosion conçus selon la logique de la DIN EN ISO 12944, demandent presque toujours plusieurs passes successives.
| Revêtement | Comportement sous le faisceau | Passes indicatives | Points de vigilance |
|---|---|---|---|
| Primaire époxy | Absorption élevée, ablation régulière, décollement net du film | 1 à 2 | Fumées denses, aspiration à la source indispensable |
| Finition polyuréthane | Film souple qui se fragmente plutôt qu’il ne se vaporise | 1 à 3 | Résidus pulvérulents à capter, finition parfois irrégulière |
| Poudre thermolaquée | Couche dense et très adhérente, retrait plus lent | 2 à 4 | Risque d’échauffement local sur tôle fine |
| Peinture multicouche anticorrosion | Retrait couche par couche, utile pour un décapage sélectif | 3 et plus | Temps de traitement long sur grandes surfaces |
| Peintures anciennes au plomb ou aux chromates | Ablation possible mais fumées classées dangereuses | Variable | Filtration des fumées et gestion réglementaire des déchets |
La question revient souvent : le laser peut-il retirer toutes les couches de peinture sur du métal ? Dans la très grande majorité des cas oui, à condition d’accepter un nombre de passes cohérent avec l’épaisseur. En revanche, le laser montre ses limites sur les mastics épais, les enduits chargés et certains revêtements composites qui ne se vaporisent pas proprement. Un essai préalable sur une zone représentative reste la seule manière fiable de trancher.
Acier, aluminium, inox, adapter les paramètres au substrat
Réglages selon le type de métal
La réflectivité du métal change complètement l’équation. Sur acier carbone, l’absorption est bonne et la fenêtre de réglage confortable, ce qui explique que le retrait de peinture acier au laser soit l’application la plus répandue. La fonte se comporte de manière proche, avec une attention portée aux porosités qui retiennent des résidus. L’inox demande un contrôle plus fin pour ne pas altérer sa couche passive ni créer de teintes de revenu.
Le décapage laser aluminium constitue le cas le plus délicat. Forte réflectivité, conductivité thermique élevée et faible épaisseur fréquente des profilés obligent à doser précisément l’énergie par impulsion. Une étude consacrée au nettoyage laser de l’aluminium situe la plage d’énergie de référence entre 3,2 et 25 J/cm² pour retirer des couches de peinture, selon la nature du revêtement et les conditions d’application. Cette fourchette illustre bien l’ampleur du réglage à effectuer et justifie systématiquement un test avant lancement d’une série.
Bon à savoir
Sur les pièces mécaniques à cotes serrées, moules et matrices compris, le laser présente l’avantage de ne retirer que le dépôt sans enlever de matière au support, ce qui préserve les états de surface d’origine.
Quelle puissance pour décaper une peinture épaisse sur acier
Raisonner uniquement en watts conduit souvent à de mauvaises décisions. Une source de faible puissance, typiquement dans la gamme 100 à 300 W annoncée pour les équipements d’entrée de gamme, convient aux couches minces, aux pièces de petite taille et aux reprises localisées.
Les machines industrielles atteignent plusieurs milliers de watts et deviennent pertinentes pour les grandes surfaces ou les systèmes anticorrosion épais. Entre les deux, ce sont la fluence réelle au point d’impact, la fréquence et la largeur de balayage qui déterminent le rendement horaire. Deux machines de puissance identique peuvent afficher des rendements très différents selon leur optique et leur tête de scan.
Le laser abîme-t-il le métal support
Correctement paramétré, le procédé laisse une zone affectée thermiquement très réduite, sans déformation ni perte de matière mesurable. Les risques apparaissent lorsque l’énergie est trop élevée ou que le faisceau stagne au même endroit, avec pour conséquences un échauffement du support, une fusion superficielle, une modification de la rugosité de surface ou un changement de teinte.
Les tôles minces, les pièces déjà déformées et les alliages sensibles doivent donc faire l’objet d’un essai et d’un contrôle de température. Après traitement, la propreté de la surface peut être évaluée selon les degrés définis par l’ISO 8501, et l’aptitude au revêtement validée par un contrôle d’adhérence avant la préparation de surface avant soudage ou la remise en peinture.
Fumées, sécurité et cadre réglementaire
Gestion des fumées et obligations de sécurité
Le retrait d’un revêtement génère des particules fines et des fumées qui peuvent contenir des substances dangereuses, notamment avec des fumées de peinture au plomb ou aux chromates sur des ouvrages anciens. L’aspiration à la source et la filtration des fumées ne sont pas des options. Selon la nature des poussières et de l’atmosphère de travail, la question d’un environnement ATEX doit également être examinée.
Les documents de prévention publiés par l’INRS constituent une base utile pour construire l’évaluation des risques, et le règlement REACH encadre les substances présentes dans les anciens systèmes de peinture comme dans les décapants chimiques que le laser permet souvent d’éviter.
La sécurité du faisceau relève de la norme EN 60825 relative aux équipements laser. Avant toute intervention, plusieurs éléments doivent être en place.
- Une zone laser délimitée, signalée et à accès restreint, avec gestion des surfaces réfléchissantes
- Des protections oculaires adaptées à la longueur d’onde laser utilisée, les lunettes génériques ne convenant pas à tous les équipements
- Des opérateurs formés et des procédures de verrouillage écrites
- Une aspiration raccordée, une filtration dimensionnée et une filière de traitement des déchets de revêtement
Laser ou sablage pour un portail métallique
Pour un décapage laser portail, la réponse dépend du résultat attendu. Le sablage reste rapide et économique sur de grandes surfaces robustes, mais il projette un abrasif, génère des poussières, modifie la rugosité et complique le travail sur les parties ouvragées.
Le laser traite sans abrasif, respecte les arêtes, les décors et les pièces fines, et évite la mise en œuvre de bains chimiques. Il demande en revanche plus de temps sur un portail recouvert de multiples couches épaisses. Le même raisonnement s’applique au décapage laser jante, où la géométrie complexe et la finition recherchée plaident souvent pour le laser. Pour les structures très étendues, une approche mixte reste parfois la plus rationnelle.
Prix, achat ou location d’un décapeur laser
Nous ne publions pas de grille tarifaire, car un prix de décapage laser crédible dépend de la surface, du nombre de couches, du type de peinture, du métal, de l’accessibilité de la pièce, du nombre de passes nécessaires et des contraintes de captation des fumées.
À titre d’ordre de grandeur, des tarifs publiés par des prestataires français situent le décapage d’un portail autour de 25 à 45 euros le mètre carré et une jante métallique à partir d’environ 60 euros, ces montants restant purement indicatifs. Côté équipement, les estimations publiées situent le prix d’achat d’une machine de décapage laser entre environ 6 000 et 120 000 euros selon la puissance, les options et le niveau d’automatisation, tandis que la location d’un décapeur laser est annoncée autour de 50 à 100 euros de l’heure.
La location permet de tester le procédé sur un chantier ponctuel, à condition de vérifier la puissance réelle, la présence d’une aspiration, les protections fournies et la formation obligatoire des opérateurs.
À retenir
Confier le chantier à une entreprise de décapage laser évite d’assumer l’investissement machine, la formation, la maintenance et la responsabilité réglementaire liée au faisceau et aux fumées.
Méthode d’un chantier et contrôle du résultat
Un chantier de nettoyage laser industriel maîtrisé suit toujours la même logique, de la caractérisation à la validation. Les étapes clés sont les suivantes.
- Identifier le métal, son épaisseur, son état de corrosion et sa sensibilité thermique
- Caractériser le revêtement, nombre de couches, épaisseur approximative, nature du revêtement anticorrosion, présence possible de plomb ou de chromates
- Réaliser un essai sur une zone peu visible pour fixer la fluence, la vitesse de balayage et le nombre de passes
- Sécuriser la zone, installer l’aspiration et la filtration, puis traiter par passes régulières sans stagnation
- Contrôler visuellement, puis par mesure de rugosité ou contrôle d’adhérence avant remise en peinture
Cette méthode vaut aussi bien pour un décapage laser métal sur structure que pour la remise en état de moules et d’outillages de production, où l’enjeu est de supprimer dépôts et revêtements sans toucher aux cotes. Nos interventions de décapage laser sans produits chimiques sur bois et métal sont détaillées sur notre site.
Aller plus loin avec le décapage laser métal
Enlever une peinture métal au laser n’est ni une solution universelle ni un gadget. C’est un procédé précis, sélectif, sans abrasif projeté, dont la performance se joue sur la compréhension du couple revêtement substrat et sur la rigueur des réglages.
Époxy, polyuréthane, poudre thermolaquée et systèmes multicouches imposent chacun leur rythme, et seul un essai représentatif permet d’estimer un rendement fiable. Si vous avez une pièce, un outillage ou un ouvrage à traiter, décrivez-nous le support et le revêtement, nous vous indiquerons si le laser est la bonne réponse et dans quelles conditions.
FAQ – questions fréquentes sur le retrait de peinture laser métal
Le laser retire-t-il aussi la rouille en même temps que la peinture ?
Oui, un laser rouille et peinture métal traite les oxydes dans la même séquence, mais les réglages optimaux diffèrent. La rouille s’enlève généralement à une fluence plus faible que les revêtements épais, ce qui conduit souvent à paramétrer une passe dédiée après le retrait du film de peinture.
Faut-il protéger les zones voisines que l’on souhaite conserver ?
Le faisceau agit uniquement là où il est dirigé, ce qui rend les masquages beaucoup moins contraignants qu’avec un décapage chimique. Une protection reste utile face aux projections de résidus et aux réflexions sur les surfaces polies situées à proximité immédiate.
Le procédé fonctionne-t-il sur des pièces déjà montées en machine ?
Souvent oui, grâce aux têtes portatives qui permettent de traiter une structure en place. Il faut en revanche pouvoir délimiter une zone laser conforme, approcher la buse d’aspiration et protéger les composants sensibles comme les joints, câbles et capteurs.
Que deviennent les résidus de décapage après l’intervention ?
Ils sont captés par le système d’aspiration et retenus dans les cartouches de filtration. Ces déchets de revêtement sont ensuite orientés vers une filière de traitement adaptée, avec un classement spécifique lorsque le revêtement contenait du plomb ou des chromates.
Peut-on tracer le traitement pour un dossier qualité ?
Il est possible de consigner les paramètres appliqués, le nombre de passes, les essais préalables et les contrôles réalisés après traitement. Cette traçabilité facilite les audits et l’intégration du décapage dans un plan de maintenance ou une GMAO.