
L’argument écologique est devenu le premier réflexe commercial quand on parle de décapage laser. Il est séduisant, souvent fondé, mais rarement suffisant pour justifier un changement de procédé sur un site de production. Entre les émissions générées par la pyrolyse des revêtements, la consommation électrique réelle et la gestion des poussières captées, le sujet mérite mieux qu’un slogan sur le thème « décapage laser vs chimique environnement ».
Cet article compare le décapage laser vs chimique environnement, santé des opérateurs, conformité réglementaire et coût global, afin de vous donner des critères de décision exploitables. Vous y trouverez aussi la méthode pour arbitrer sur vos propres pièces, et non sur une moyenne de marché.
Décapage laser vs chimique environnement, le vrai bilan
Temps de lecture : ~9 min
- Décapage laser vs chimique environnement, ce que disent réellement les analyses
- Ce que le décapage laser émet réellement dans l’air
- L’empreinte du décapage chimique, solvants, COV et déchets dangereux
- Tableau comparatif des deux procédés
- Énergie, mix électrique et sélectivité du faisceau
- Dans quels cas le décapage chimique reste préférable
- La méthode pour comparer objectivement sur vos pièces
- Les précautions environnementales à mettre en place côté laser
- Arbitrer entre laser et chimique sur vos propres pièces
- Questions fréquentes
Décapage laser vs chimique environnement, ce que disent réellement les analyses
Le décapage laser présente généralement un meilleur profil environnemental que le décapage chimique. Il évite l’emploi de solvants, réduit fortement les déchets liquides de procédé et permet un traitement localisé sur la zone à traiter.
Une analyse du cycle de vie consacrée au nettoyage laser estime que le procédé peut réduire l’impact environnemental total d’environ 40 % par rapport au nettoyage traditionnel par solvants et ultrasons, et d’environ 83,3 % par rapport au sablage, selon les hypothèses retenues. Pour l’élimination de la rouille, cette même étude évalue l’impact environnemental normalisé du sablage à environ six fois celui du nettoyage laser.
Ces résultats sont encourageants, mais ils ne valent pas pour toutes les configurations. Une analyse du cycle de vie conduite selon le cadre ISO 14040 compare des systèmes complets, pas une technologie en soi. Les hypothèses de puissance laser, de vitesse de traitement, de mix électrique, de nature du revêtement et de performance de l’aspiration font varier les conclusions.
Autrement dit, un décapage laser mal paramétré, lent et réalisé sur une grande surface peut afficher un bilan carbone de procédé industriel moins favorable qu’un traitement chimique maîtrisé en bain fermé avec filière de traitement des effluents.
Ce que le décapage laser émet réellement dans l’air
Le laser ne rejette aucun solvant, mais il ne travaille pas à vide. Lorsque le faisceau décompose une peinture, une huile, un revêtement anticorrosion ou un contaminant, cette décomposition thermique libère des fumées et des poussières.
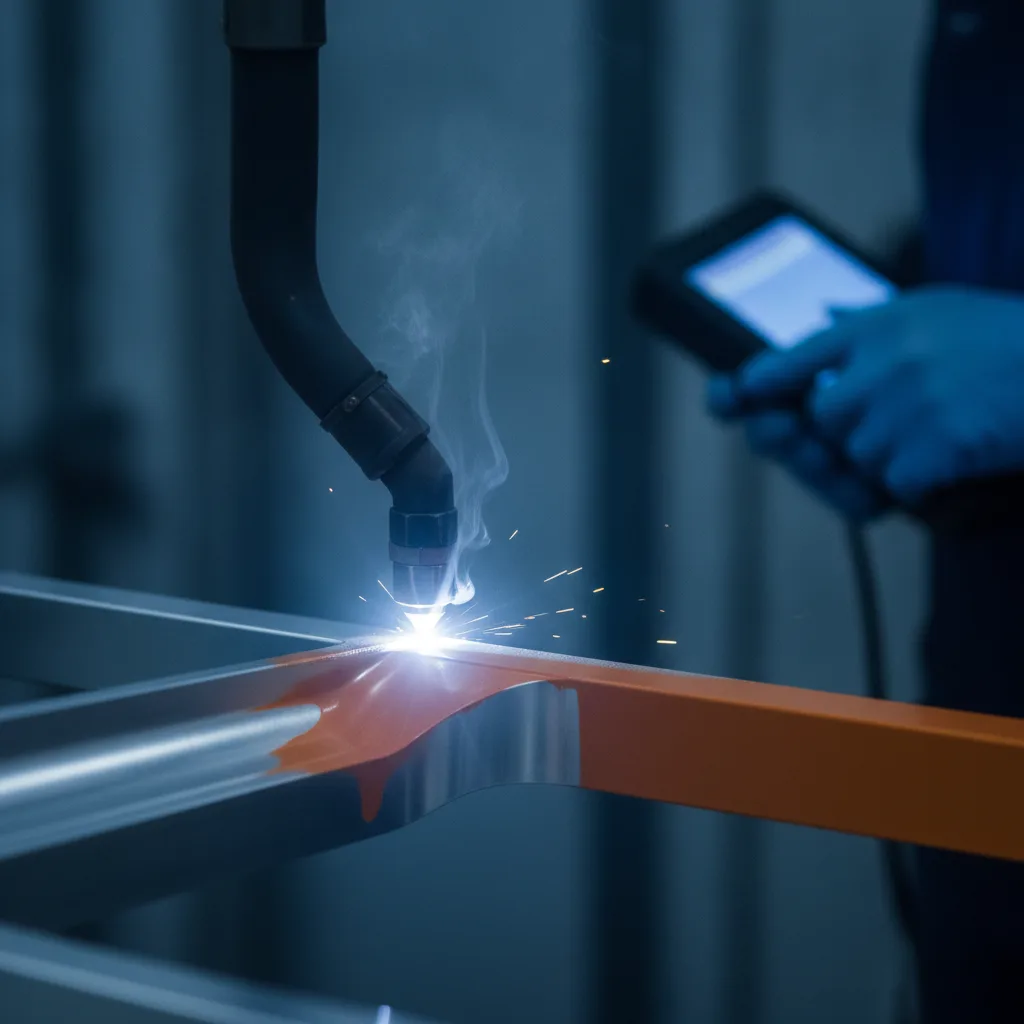
Une étude de l’INRS sur le décapage laser mobile a mis en évidence des particules fines et ultrafines, avec une proportion importante de nanoparticules inférieures à 100 nanomètres. Selon la composition du revêtement et les réglages utilisés, le procédé peut également générer des hydrocarbures aromatiques polycycliques, des isocyanates, de l’ozone, du benzène et du monoxyde de carbone.
L’INRS souligne un point souvent négligé sur le terrain. Dans certaines configurations d’atelier peu ventilées ou en cabine laser, les valeurs limites d’exposition professionnelle de certains polluants peuvent être dépassées rapidement. La ventilation générale seule est souvent insuffisante face aux particules ultrafines, qui se comportent davantage comme un gaz que comme une poussière classique.
Une captation à la source placée au plus près de la zone d’impact, associée à une filtration des fumées dimensionnée pour les très fines particules, n’est donc pas un accessoire mais une condition de validité de l’argument environnemental. Des travaux présentés dans le cadre de l’ASFERA sur le décapage laser de peintures thermolaquées confirment l’intérêt de caractériser les émissions au cas par cas.
À retenir
Les poussières captées ne disparaissent pas. La peinture, la rouille ou les contaminants retirés deviennent des résidus secs qui doivent être caractérisés et orientés vers une filière adaptée, parfois en déchets dangereux lorsque l’ancien revêtement contenait des métaux lourds.
L’empreinte du décapage chimique, solvants, COV et déchets dangereux
Le décapage chimique repose sur des solvants organiques ou sur des formulations aqueuses alcalines ou acides. Les produits solvantés peuvent émettre des composés organiques volatils pendant l’application, le stockage et le séchage. Leur impact ne se limite pas à l’usage sur site, puisqu’il faut intégrer la fabrication, le conditionnement, le transport et le traitement en fin de vie.
Certaines formulations exigent des précautions spécifiques, notamment les produits à base de dichlorométhane, qui ne doivent pas être employés à proximité de flammes ou de sources de chaleur. La fiche de données de sécurité reste le document de référence pour évaluer ces risques, et la réglementation REACH encadre la mise sur le marché et l’usage de plusieurs substances concernées.
L’autre poste lourd concerne les déchets. Bains usés, boues de décapage, solvants usagés, chiffons, emballages et eaux de rinçage contaminées relèvent fréquemment d’une filière de déchets dangereux. Le procédé transfère les contaminants dans un liquide ou une boue, ce qui facilite leur collecte mais augmente nettement le volume à traiter.
Enfin, le risque de pollution des sols et de l’eau est bien réel lors d’une intervention sur site, en extérieur ou sans rétention des liquides chimiques. Un déversement mal maîtrisé coûte beaucoup plus cher qu’une aspiration bien dimensionnée.
Tableau comparatif des deux procédés
| Critère | Décapage laser | Décapage chimique |
|---|---|---|
| Produits consommés | Aucun décapant ajouté au procédé | Solvants, bases ou acides selon la formulation |
| Déchets générés | Poussières, particules et résidus aspirés | Boues, solvants usagés, emballages contaminés |
| Émissions atmosphériques | Fumées, particules ultrafines, HAP, isocyanates, monoxyde de carbone selon le revêtement | Vapeurs de COV liées à l’application et à l’évaporation |
| Énergie | Électricité, variable selon puissance et temps de traitement | Fabrication du produit, chauffage, ventilation, traitement des effluents |
| Risque sols et eau | Limité si les poussières sont captées | Élevé en cas de fuite, de rinçage ou de mauvaise gestion |
| Sélectivité | Très élevée, couche ou zone ciblée | Variable, certains produits attaquent le support |
| Exposition des opérateurs | Fumées et faisceau, maîtrisables par captation et formation | Contact cutané, inhalation de vapeurs, incompatibilités chimiques |
Énergie, mix électrique et sélectivité du faisceau
L’électricité constitue le principal poste d’impact du procédé laser. Le bilan dépend donc de la puissance de la source, de la productivité réelle, du temps de fonctionnement et de l’origine de l’électricité. En France, un mix électrique peu carboné améliore mécaniquement le résultat, mais ce facteur ne doit jamais être présenté comme un acquis universel. La comparaison honnête se fait à performance équivalente, soit la même surface, le même niveau de propreté obtenu et la même durée de vie du support après traitement.
La sélectivité du faisceau laser constitue l’avantage le plus structurant, et paradoxalement le moins mis en avant. Concentrer l’énergie sur la seule couche à retirer évite d’attaquer le substrat, ce qui prolonge la durée de vie des moules, matrices et outillages. Or, éviter le remplacement prématuré d’une pièce supprime l’ensemble des impacts liés à sa fabrication, son transport et sa mise au rebut.
Sur un parc d’outillages de production, cet effet pèse souvent plus lourd dans le bilan environnemental que la consommation électrique du procédé lui même. C’est précisément cette logique que nous appliquons dans nos interventions de nettoyage et de décapage laser d’outillages industriels.
Important
Une étude récente signale que les lasers à haute énergie peuvent générer de nouveaux polluants organiques, notamment des oléfines, des alcynes et des aldéhydes. Identifier la composition du revêtement avant intervention reste donc la première mesure de prévention.
Dans quels cas le décapage chimique reste préférable
Le laser n’est pas la réponse systématique. Le traitement chimique conserve sa pertinence lorsque les pièces sont petites et traitables en bain fermé, lorsque la géométrie est trop complexe pour un accès correct du faisceau, lorsqu’une formulation à base aqueuse et moins dangereuse donne un résultat équivalent, ou lorsque l’installation est déjà équipée pour récupérer et traiter les effluents.
Inversement, le laser s’impose quand le revêtement est localisé, quand le support doit être préservé au micron près, quand l’absence de solvants est une exigence du donneur d’ordre et quand la cadence reste compatible avec la puissance disponible.
La méthode pour comparer objectivement sur vos pièces
Une comparaison crédible exige de mesurer, pas d’estimer. Voici les données à collecter avant tout arbitrage entre laser et solvant sur une application de traitement de surface.
Données à collecter avant l’arbitrage
- Nature, épaisseur et composition du revêtement à retirer, y compris les substances présentes dans les anciennes couches
- Surface totale à traiter, masse de matière retirée et temps de traitement réel mesuré sur pièce test
- Consommation électrique du laser sur le cycle complet et origine de l’électricité du site
- Quantité de produit chimique consommée, volume de bains, solvants et boues à traiter en fin de vie
- Masse de poussières captées, besoins en ventilation et niveau de filtration requis
- Taux de rebut des pièces et durée de vie obtenue après traitement
Ces éléments alimentent une comparaison de type analyse du cycle de vie, qui intègre consommations de matières, d’énergie, émissions atmosphériques industrielles et déchets sur l’ensemble du procédé, et non sur la seule étape de décapage. C’est cette approche globale qui permet de répondre sérieusement à la question du procédé de décapage le plus écologique dans votre contexte.
Les précautions environnementales à mettre en place côté laser
Reconnaître un décapage laser bien conduit
La composition du revêtement est identifiée avant intervention. Une captation à la source suit la tête de travail. La filtration est compatible avec les particules fines et ultrafines, et non calibrée pour de simples copeaux.
Les paramètres laser sont réglés pour limiter une décomposition thermique excessive. Les poussières sont collectées dans des contenants adaptés et tracées jusqu’à leur filière. Les opérateurs sont formés aux risques du faisceau comme à ceux des fumées. Enfin, lorsque la composition du revêtement est inconnue, une mesure d’émissions s’impose avant de généraliser le procédé.
Arbitrer entre laser et chimique sur vos propres pièces
L’argument environnemental n’est pas faux, il est incomplet. Le décapage laser évite les solvants, supprime les bains et les boues, protège le substrat et réduit significativement les impacts par rapport au nettoyage aux solvants et au sablage dans plusieurs analyses de cycle de vie. Mais il déplace une partie du problème vers l’air et vers l’électricité.
Sans captation à la source, sans filtration adaptée et sans caractérisation du revêtement, la promesse écologique ne tient pas. La bonne décision repose donc sur un faisceau de critères, efficacité, conformité, exposition des opérateurs, gestion des déchets et coût total de possession.
Si vous souhaitez arbitrer sur vos propres outillages, nous pouvons étudier vos pièces et vos contraintes d’atelier.
FAQ
Le décapage laser produit il des déchets dangereux ?
Les résidus sont secs, mais leur classement dépend de ce qui a été retiré. Un revêtement ancien contenant des métaux lourds ou certains pigments génère des poussières captées qui doivent être caractérisées puis orientées vers une filière de déchets dangereux. L’avantage reste le volume, nettement inférieur à celui des bains et boues d’un procédé chimique.
Que dit l’INRS sur les risques du décapage laser ?
Les travaux de l’INRS sur le décapage laser mobile identifient des particules fines et ultrafines, avec une part importante de nanoparticules inférieures à 100 nanomètres, ainsi que des composés gazeux variables selon le revêtement. L’institut alerte sur le risque de dépassement rapide des valeurs limites d’exposition professionnelle dans les locaux insuffisamment ventilés.
Faut il un permis ou une déclaration spécifique pour un décapage laser en atelier ?
Le cadre dépend de la classe de l’équipement, de la configuration du poste et du statut du site au regard des installations classées. L’évaluation des risques, la délimitation de la zone et la protection des opérateurs relèvent du Code du travail. Une analyse réglementaire préalable, menée avec le service HSE du site, reste indispensable.
Comment le décapage laser se compare t il au sablage sur le plan environnemental ?
Le sablage introduit un média abrasif qui devient un déchet mélangé au revêtement retiré, ce qui augmente fortement le volume à traiter. Une analyse du cycle de vie estime l’impact environnemental normalisé du sablage à environ six fois celui du nettoyage laser pour l’élimination de la rouille, selon les hypothèses étudiées.
Peut on combiner les deux procédés sur une même pièce ?
Oui, et c’est parfois la solution la plus sobre. Un dégraissage aqueux préalable suivi d’un passage laser ciblé limite à la fois le volume de produit chimique et le temps d’exposition du faisceau, donc la consommation électrique et la quantité de fumées générées.