
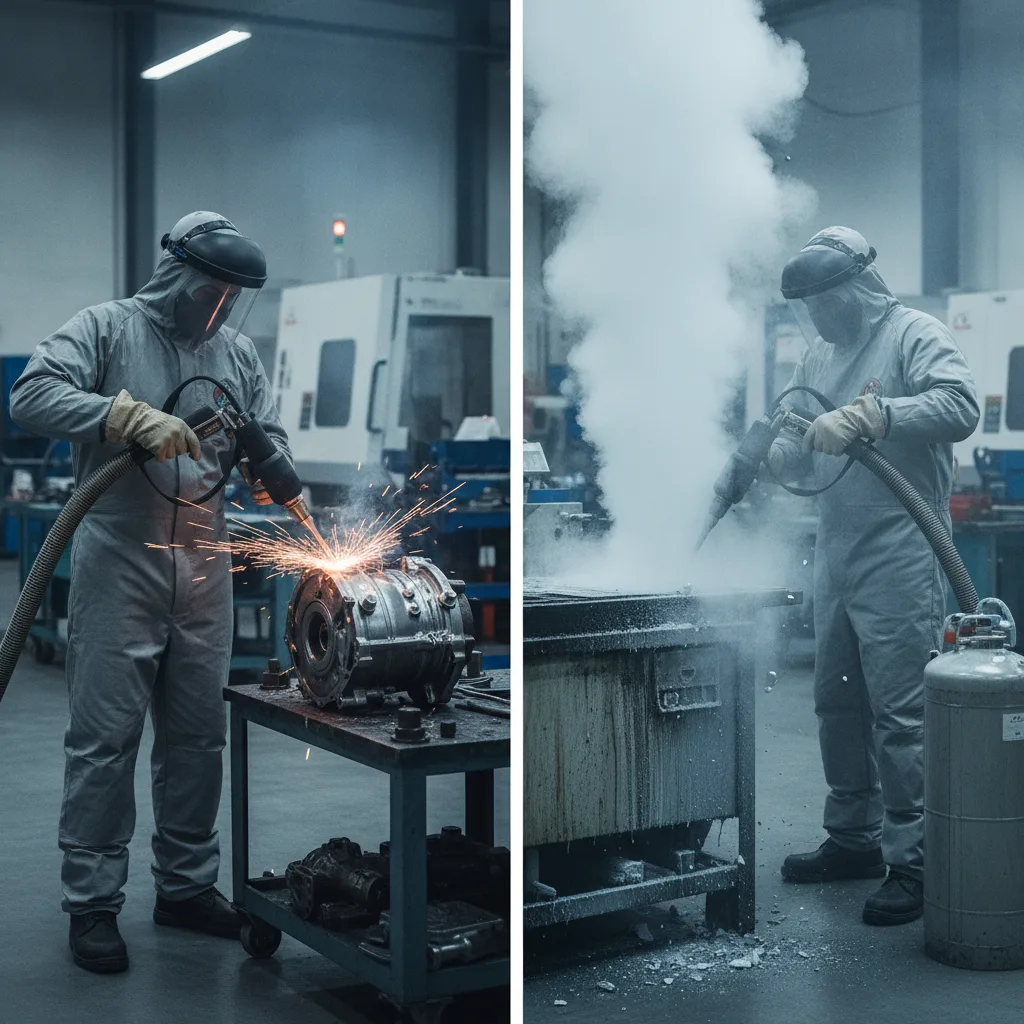
Choisir entre décapage laser et cryogénie à la glace carbonique, bref arbitrer le décapage laser vs cryogénie glace carbonique, revient rarement à désigner un gagnant absolu. Les deux procédés nettoient sans eau, sans solvant et sans média abrasif résiduel, mais ils n’agissent pas sur les mêmes contaminants et ne sollicitent pas les surfaces de la même façon.
La décision se joue sur la température de traitement, la sensibilité du substrat, la nature du dépôt, la logistique d’approvisionnement et la sécurité des opérateurs. Ce guide présente les critères utilisés avec les responsables maintenance avant tout essai sur pièce.
Décapage laser vs cryogénie glace carbonique en 2026
Temps de lecture : ~10 min
- Décapage laser vs cryogénie glace carbonique, deux logiques de nettoyage opposées
- Comment fonctionne le nettoyage laser industriel
- Comment fonctionne le nettoyage cryogénique à la glace carbonique
- Température de traitement et sensibilité du substrat
- Types de contaminants, le vrai arbitre du choix
- Coût logistique, environnement et coût total de possession
- Sécurité des opérateurs et cadre réglementaire
- Check list avant de demander un devis
- Aller plus loin avec le choix laser ou cryogénie
- En résumé
- FAQ
Décapage laser vs cryogénie glace carbonique, deux logiques de nettoyage opposées
Principes physiques du décapage laser et de la cryogénie
Les deux technologies partagent un point commun fort : elles remplacent les bains chimiques, les solvants et les abrasifs projetés. Au-delà de cette parenté, leurs principes physiques divergent complètement.
Le nettoyage laser industriel repose sur l’ablation laser, c’est-à-dire l’absorption d’un faisceau laser focalisé par la couche à retirer, qui est vaporisée ou décollée couche par couche. Le nettoyage cryogénique à la glace carbonique repose sur la projection de pellets de dioxyde de carbone à l’aide d’air comprimé, avec une action combinée d’impact mécanique, de choc thermique et de sublimation du CO2.
Cette différence de mécanisme explique tout le reste. Le laser agit par sélectivité du traitement : le réglage de la longueur d’onde laser, de la puissance laser, de la fréquence et de la vitesse de balayage permet de retirer un oxyde de surface sans attaquer le métal sous-jacent. La cryogénie agit par décollement, elle est donc efficace quand le contaminant est détachable, moins quand il est intimement lié au substrat.
Comment fonctionne le nettoyage laser industriel
Le faisceau est absorbé par la calamine, la rouille, la peinture, l’huile polymérisée ou l’agent de démoulage. L’énergie provoque une ablation très localisée, avec un contrôle au dixième de millimètre près sur les géométries complexes.
Le décapage laser précision industrielle intéresse particulièrement les ateliers qui doivent préserver une gravure, une soudure, un marquage ou une cote fonctionnelle. Le procédé ne consomme ni eau, ni solvant, ni consommable de projection : son principal intrant est l’électricité.
Il ne faut pas pour autant considérer le laser comme un procédé sans déchet. La couche retirée se transforme en fumées et en particules fines qui doivent être captées. Une aspiration des fumées et une filtration des particules dimensionnées pour le contaminant traité font partie intégrante de l’installation, au même titre que la zone laser contrôlée. C’est un point systématiquement intégré dans les interventions de rénovation et de décapage laser sur bois et métal.
Comment fonctionne le nettoyage cryogénique à la glace carbonique
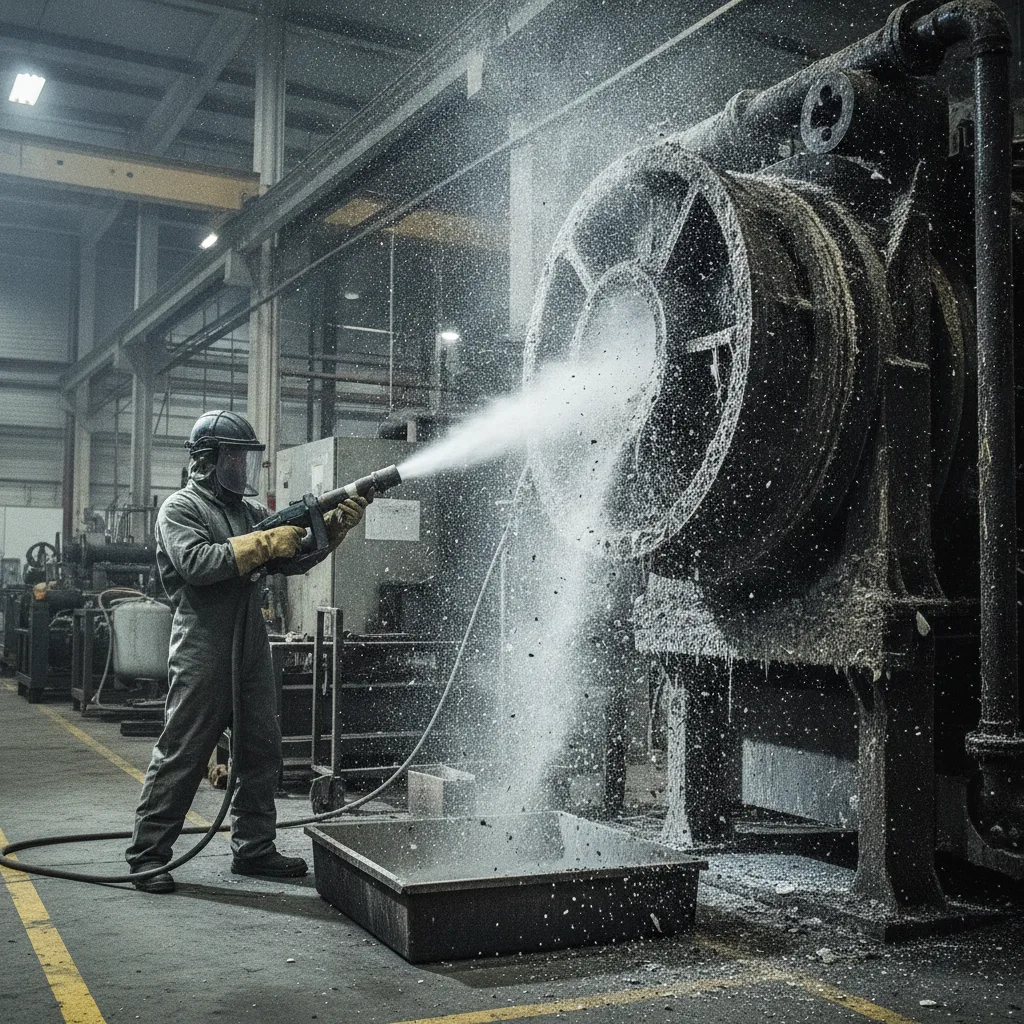
Les pellets de CO2 solide, dont la température avoisine les moins 78 degrés Celsius, sont projetés à grande vitesse. Au contact de la surface, ils fragilisent le dépôt par refroidissement brutal, le décollent par impact, puis se subliment, c’est-à-dire qu’ils passent directement de l’état solide à l’état gazeux.
Résultat, le nettoyage cryogénique sans résidu après sublimation du CO2 ne laisse ni sable, ni bille de verre, ni humidité sur la pièce, et aucun temps de séchage n’est nécessaire avant remise en service.
Ce nettoyage sans eau industriel est apprécié autour des armoires électriques, des convoyeurs, des presses et des lignes de production, souvent sans démontage lourd. En contrepartie, la consommation de glace carbonique peut varier très fortement selon la machine et l’application ; une documentation technique spécialisée évoque une plage allant jusqu’à 150 kilogrammes par heure. Les pellets ne se conservent pas, ils se subliment naturellement dans leur conteneur, ce qui impose une logistique de livraison rigoureuse.
| Critère | Décapage laser | Cryogénie à la glace carbonique |
|---|---|---|
| Principe | Ablation par faisceau laser focalisé | Projection de pellets de CO2 et choc thermique |
| Température appliquée | Échauffement local à maîtriser | Environ moins 78 degrés Celsius |
| Consommables | Électricité, optiques, filtres | Glace carbonique, air comprimé, buses |
| Résidu de média | Aucun | Aucun après sublimation |
| Sélectivité | Très élevée, traitement localisé | Bonne, dépendante de la buse et de l’accès |
| Contaminants privilégiés | Rouille, oxydes, calamine, peinture, couches adhérentes | Graisses, huiles, poussières agglomérées, colles, résidus de production |
| Bruit | Généralement plus faible | Élevé, lié à l’air comprimé et à l’impact |
| Ventilation | Aspiration des fumées obligatoire | Ventilation obligatoire contre l’accumulation de CO2 |
Température de traitement et sensibilité du substrat
Impact de la température sur le substrat
C’est le critère le plus discriminant et le plus souvent négligé. Le laser introduit une énergie thermique localisée, ce qui impose de valider les paramètres sur les alliages sensibles, les traitements de surface et les pièces à faible épaisseur.
À l’inverse, la cryogénie refroidit brutalement la pièce. Ce choc thermique peut fragiliser certains revêtements, composites, plastiques ou assemblages présentant déjà des contraintes internes, avec un risque de fissuration documenté sur des revêtements préalablement affaiblis.
En pratique, le raisonnement se fait par exclusion. Un support sensible au froid ou déjà fissuré oriente vers le laser à paramètres validés. Une pièce massive à forte conductivité, chargée de graisse, oriente vers la cryogénie. Dans les deux cas, un essai sur pièce représentative reste la seule preuve acceptable, avec contrôle de la rugosité de surface, de l’aspect et de l’adhérence après traitement si un revêtement doit être appliqué ensuite.
Bon à savoir
La cryogénie décolle le contaminant mais ne le fait pas disparaître. Le dépôt retiré retombe au sol ou sur les équipements voisins, sa récupération doit être prévue dans le mode opératoire et dans le temps d’intervention.
Types de contaminants, le vrai arbitre du choix
Choisir le procédé en fonction du contaminant
La question n’est pas de savoir quel procédé est le meilleur, mais quel procédé est cohérent avec le dépôt à retirer. Voici les orientations observées le plus souvent en atelier.
- Couches adhérentes et minces, rouille localisée, oxyde de surface, calamine, peinture sur zone délimitée : le décapage laser offre la meilleure maîtrise de la profondeur retirée.
- Salissures épaisses ou pâteuses, huiles, graisses, agents de démoulage, adhésifs, poussières agglomérées, résidus alimentaires : la projection pellets CO2 nettoyage est souvent plus rapide et plus économique en temps opérateur.
Pour un moule d’injection, les deux approches cohabitent fréquemment. Le nettoyage cryogénique traite efficacement l’encrassement de production entre deux campagnes, parfois moule chaud et sans démontage complet. Le décapage laser pour moules et outillages prend le relais pour les empreintes fines, les évents obstrués, les dépôts carbonisés tenaces et les zones où la cote et la texture doivent être strictement préservées.
Coût logistique, environnement et coût total de possession
Coût total de possession et logistique
Comparer le coût du décapage laser et de la cryogénie sur le seul prix d’achat de la machine est trompeur. La cryogénie affiche un ticket d’entrée généralement inférieur, mais elle cumule un compresseur, un sécheur d’air, des filtres, des buses d’usure, un poste de stockage et surtout un flux permanent de glace carbonique à commander, livrer et consommer rapidement.
Le laser demande un investissement initial plus élevé, auquel s’ajoutent l’aspiration, les dispositifs de sécurité et la formation, mais son coût en consommables reste faible une fois l’installation en service.
| Critère | Décapage laser | Cryogénie à la glace carbonique |
|---|---|---|
| Investissement initial | Généralement plus élevé | Intermédiaire, compresseur inclus |
| Coût d’exploitation | Faible en consommables | Récurrent, pellets et air comprimé |
| Automatisation | Intégration aisée en cellule robotisée | Possible, avec logistique CO2 associée |
Le raisonnement pertinent est celui du coût total de possession sur plusieurs années, intégrant main-d’œuvre, énergie, maintenance, gestion des déchets, immobilisation de la ligne et temps de préparation. Une analyse commerciale publiée par un fabricant avance qu’au-delà de 500 heures d’utilisation annuelles, le laser peut devenir plus avantageux sur cinq ans. Cette valeur reste indicative et dépend entièrement des hypothèses retenues, elle n’est jamais présentée comme une règle. Les fourchettes de prix de prestation publiées en ligne varient d’ailleurs du simple au multiple selon les prestataires, seul un devis adossé à un essai a une valeur décisionnelle.
Sur le plan environnemental, les deux procédés évitent l’eau de rinçage et les solvants, donc les effluents associés. Le laser consomme de l’électricité et génère des fumées à filtrer. La cryogénie consomme du CO2 produit et transporté, ainsi qu’un volume important d’air comprimé, dont le coût énergétique est souvent sous-estimé dans les ateliers.
Sécurité des opérateurs et cadre réglementaire
Aucun des deux procédés n’est anodin. Pour le laser, la classification des appareils selon la norme EN 60825 détermine les mesures à appliquer : zone laser contrôlée, protections contre les réflexions, lunettes adaptées à la longueur d’onde et consignation. Les machines relèvent par ailleurs de la directive européenne machines 2006/42/CE, et l’INRS publie des repères utiles sur les risques oculaires, cutanés et liés aux fumées d’usinage. Les EPI ne remplacent jamais une analyse de risques formalisée ni une formation documentée des opérateurs.
Pour la cryogénie, le risque principal est l’accumulation de CO2. Le gaz, plus lourd que l’air, peut s’accumuler en point bas et faire chuter la teneur en oxygène, avec un risque d’asphyxie en espace confiné ou mal ventilé. Le respect de la valeur limite d’exposition professionnelle CO2 impose une ventilation dimensionnée, voire une détection en continu dans les locaux à risque. S’ajoutent le risque de gelure à la manipulation des pellets, qui impose des gants isolants, et un niveau sonore élevé qui impose une protection auditive.
Important
Aucun des deux procédés ne doit être utilisé dans un volume fermé sans ventilation adaptée. Les fumées laser comme le CO2 cryogénique nécessitent une étude préalable de l’extraction avant toute intervention.
Check list avant de demander un devis
Plus le cahier des charges est précis, plus la comparaison entre laser et glace carbonique devient objective. Avant toute consultation, voici les éléments à rassembler.
- Nature exacte du contaminant et son épaisseur
- Matériau et état du support
- Traitements de surface éventuels
- Tolérances dimensionnelles
- Sensibilité au chaud et au froid
- Contraintes de ventilation du local
- Cadence et fenêtre d’arrêt de ligne disponible
- Exigences qualité après traitement, comme la rugosité ou l’adhérence d’un revêtement ultérieur
Ces informations permettent de cadrer un essai représentatif, de mesurer le temps réel d’intervention et de chiffrer une solution sur des bases vérifiables plutôt que sur des moyennes de marché. Un dossier peut être transmis via la page contact d’Illuminis Group.
Aller plus loin avec le choix laser ou cryogénie
Une formulation simple permet de choisir entre laser et glace carbonique. Le laser est généralement préférable pour la précision, la sélectivité et les couches adhérentes comme la rouille, les oxydes ou la peinture localisée. La cryogénie est souvent plus pertinente pour le nettoyage rapide de contaminants détachables, sans eau, sans séchage et sans résidu de média.
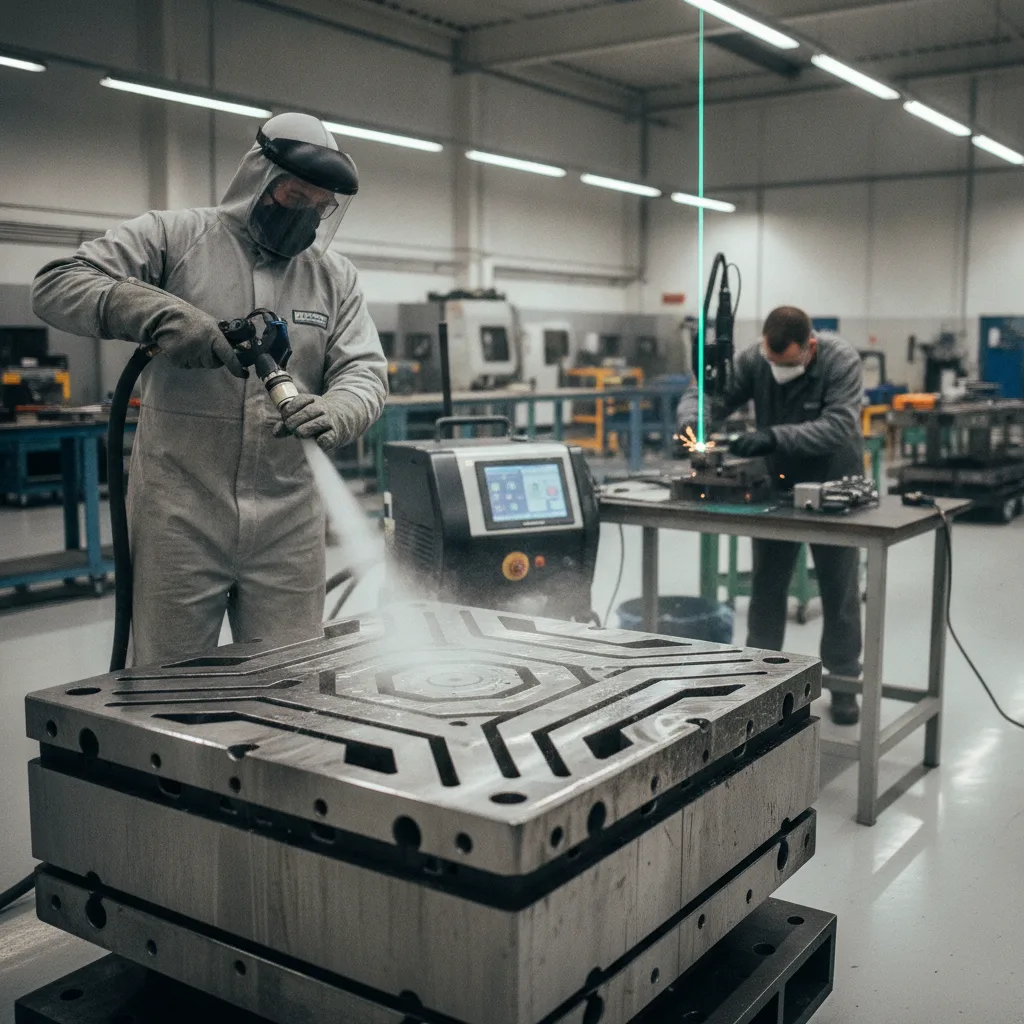
Sur un parc de moules et d’outillages, les deux approches sont complémentaires plus que concurrentes. La bonne méthode consiste à documenter le contaminant, à qualifier le support, puis à valider par un essai avant d’engager un budget, idéalement avec l’accompagnement de l’équipe Illuminis Group.
En résumé : décapage laser vs cryogénie glace carbonique
Pour un choix durable entre ces deux procédés, il s’agit de croiser la nature du contaminant, la sensibilité du support aux chocs thermiques, les contraintes de sécurité et la logistique disponible sur le site. En pratique, aucun procédé ne remplace systématiquement l’autre : le décapage laser excelle sur les dépôts adhérents et les zones à forte exigence dimensionnelle, tandis que la cryogénie à la glace carbonique reste un outil rapide et flexible pour le nettoyage courant sans eau ni solvants.
FAQ
Peut-on combiner les deux procédés sur un même parc d’outillages ?
Oui, et c’est fréquent. Beaucoup de sites utilisent la cryogénie pour le nettoyage courant entre campagnes de production et réservent le laser aux opérations de remise en état, aux empreintes fines et aux dépôts carbonisés que l’impact seul ne décolle pas.
Le décapage laser modifie-t-il la rugosité de surface ?
Il peut la modifier si les paramètres ne sont pas adaptés, c’est pourquoi la rugosité fait partie des contrôles réalisés lors de l’essai. Sur des pièces où l’aspect ou l’adhérence d’un revêtement ultérieur est critique, un relevé avant et après traitement est recommandé.
Faut-il arrêter la ligne de production pour intervenir ?
Pas toujours. La cryogénie permet souvent de nettoyer un équipement en place, parfois encore chaud, ce qui réduit l’immobilisation. Le laser nécessite une zone contrôlée, qui peut être un poste fixe en atelier ou une enceinte mobile selon la configuration du site.
Comment sont gérés les déchets après traitement ?
Dans les deux cas, le contaminant retiré doit être collecté et traité selon sa nature. Le laser le capte majoritairement sous forme de fumées et de poussières dans la filtration, la cryogénie le laisse sous forme solide à récupérer au sol ou par aspiration.
La traçabilité des interventions est-elle possible ?
Oui. Les paramètres laser sont enregistrables et reproductibles, ce qui facilite l’intégration dans une GMAO et le suivi par outillage. C’est un argument fort lorsque la maintenance des moules doit être documentée pour des raisons qualité ou client.