
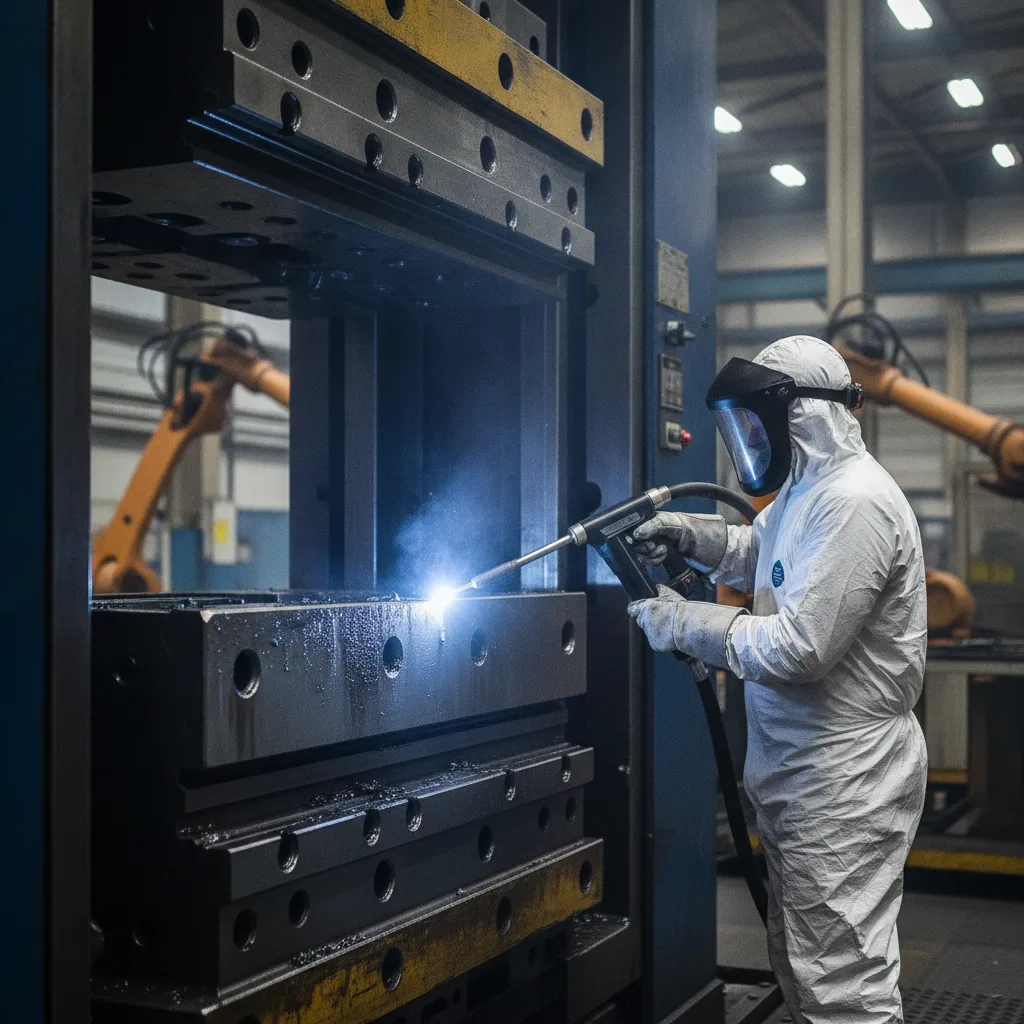
Sur une ligne de presse automobile, chaque minute d’arrêt se paie en pièces non produites. L’intégration du nettoyage laser outillage automobile presse dans vos gammes de maintenance vise précisément à limiter ces pertes : les outillages, moules, matrices et poinçons accumulent pourtant des dépôts qui dégradent la qualité des pièces et allongent les interventions de maintenance.
Le nettoyage laser de l’outillage automobile sur presse s’installe progressivement comme une alternative au sablage et aux solvants, parce qu’il travaille sans contact et sans abrasion. Encore faut-il savoir quand il est pertinent, comment l’encadrer sur le plan de la sécurité et comment l’insérer dans vos cadences. Ce guide 2026 fait le point sur les critères techniques, la comparaison avec les procédés traditionnels et l’arbitrage entre achat d’équipement et recours à un prestataire.
Nettoyage laser outillage automobile presse – guide 2026
Temps de lecture : ~12 min
- Pourquoi le nettoyage laser d’outillage automobile sur presse réduit les arrêts de ligne
- Quels dépôts et quels outillages sont concernés
- Nettoyage laser vs sablage sur outillage, le match sur une ligne de presse
- Laser pulsé ou laser à onde continue pour un moule d’injection
- Sécurité laser classe 4, le cadre à respecter en atelier
- Acheter une machine de nettoyage laser ou faire appel à un prestataire en France
- Intégrer le laser dans la maintenance préventive de l’outillage
- Aller plus loin avec le nettoyage laser d’outillage automobile
- Questions fréquentes sur le nettoyage laser d’outillage automobile
Pourquoi le nettoyage laser d’outillage automobile sur presse réduit les arrêts de ligne
Fonctionnement et impact sur les arrêts de ligne
Le principe est simple à comprendre. Un faisceau laser est dirigé sur la surface contaminée, l’énergie absorbée par la couche indésirable provoque son ablation, sa vaporisation ou sa fragmentation, pendant que le substrat métallique reste très peu sollicité. Les sources documentées par les fabricants indiquent que les lasers pulsés à haute énergie éliminent les contaminants de surface avec une faible transmission thermique vers le matériau de base, ce qui limite les risques de surchauffe du substrat et de déformation.
Sur une presse, le gain ne vient pas seulement de la vitesse brute de décapage. Il vient de la suppression d’étapes annexes. Pas de média abrasif à charger, pas de masquage systématique, pas de rinçage ni de séchage, pas d’évacuation de sable chargé d’huile de formage. Dans de nombreux cas, l’intervention peut se faire à proximité immédiate de la machine avec un équipement portable, ce qui évite le démontage complet et le transport de l’outil vers un atelier de nettoyage. C’est précisément là que se joue la réduction des arrêts de ligne liée au nettoyage laser.
Une analyse publiée par un fournisseur d’équipements associe le nettoyage laser à une réduction de 30 à 50 pour cent des temps d’arrêt sur certaines opérations de maintenance industrielle, notamment sur les moules et outils de précision. Cette donnée est d’origine commerciale, elle doit être considérée comme indicative et validée par un essai sur votre propre application. Le temps réel dépend du type de dépôt, de la surface à traiter, de la puissance disponible, du niveau de finition attendu et de l’accessibilité des zones concernées.
Quels dépôts et quels outillages sont concernés
Le procédé couvre une grande variété de contaminations rencontrées en plasturgie, en injection et en emboutissage. Avant d’engager un essai, il est utile de cartographier précisément ce que vous cherchez à retirer, car le réglage du faisceau dépend directement de la nature du dépôt.
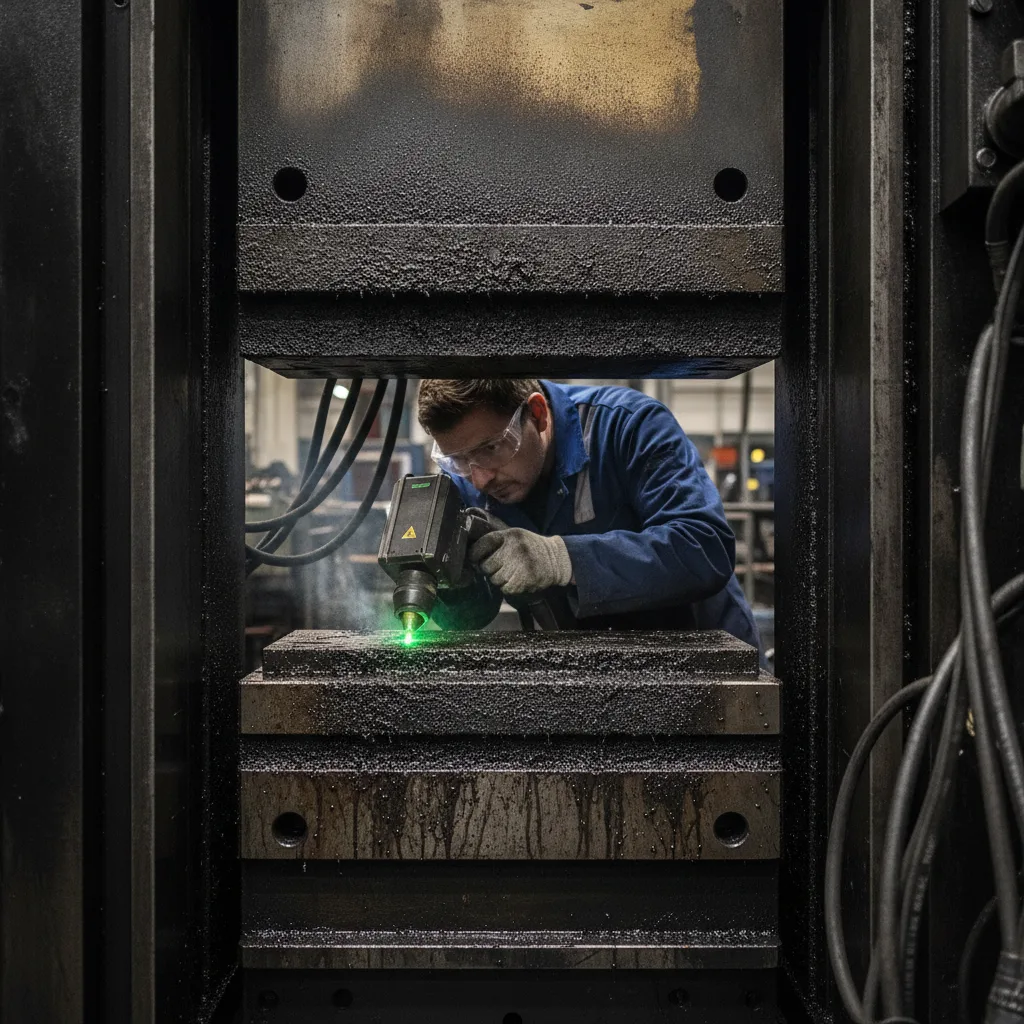
Voici les familles de contaminants les plus fréquemment traitées sur un outillage de production automobile :
- Résidus polymères, agents de démoulage et dépôts carbonés sur les empreintes de moule, les plans de joint et les évents de moule, typiques du décapage laser d’un moule automobile en injection
- Huiles de formage, lubrifiant résiduel, oxydation de surface et particules métalliques issues du frottement sur les matrices, les poinçons et les outils de découpe
- Résidus de caoutchouc vulcanisé, cas classique du décapage laser de résidus de caoutchouc sur moule, où l’abrasion mécanique abîmerait les détails fins
- Peintures, revêtements dégradés et couches d’oxyde sur les pièces mécaniques et les supports d’outillage
Les sources techniques soulignent un point important pour le nettoyage laser d’une matrice d’emboutissage en acier ou d’un moule d’injection de haute précision. Lorsque de faibles variations dimensionnelles suffisent à générer des défauts sur les pièces produites, le décapage laser sans contact sur outillage présente un intérêt réel, puisqu’il n’exerce aucune pression mécanique sur les arêtes et les surfaces usinées.
Nettoyage laser vs sablage sur outillage, le match sur une ligne de presse
Zones où le laser est le plus pertinent
La question revient systématiquement en réunion de maintenance. Le laser ne remplace pas le sablage dans tous les cas de figure, il le complète et le remplace sur un périmètre précis, celui des surfaces fonctionnelles, fragiles ou difficiles d’accès. Le tableau ci-dessous résume les critères qui comptent pour un entretien d’outillage de presse automobile au laser.
| Critère | Nettoyage laser | Sablage ou grenaillage | Nettoyage chimique |
|---|---|---|---|
| Contact avec la surface | Aucun, décapage sans abrasion | Impact de média abrasif | Aucun, mais action chimique |
| Préservation de la géométrie fonctionnelle | Élevée si paramètres validés par essai | Risque d’usure des arêtes et des empreintes | Variable selon le substrat |
| Sélectivité du traitement | Nettoyage sélectif zone par zone | Traitement global de la surface | Traitement global |
| Consommables et déchets | Pas de média abrasif, filtration des particules nécessaire | Média usagé chargé d’huile à éliminer | Solvants et effluents à traiter |
| Intervention à proximité de la presse | Possible avec un équipement portable | Cabine ou zone dédiée le plus souvent | Bacs et poste dédié |
| Grandes surfaces robustes | Moins compétitif | Souvent plus rapide et plus économique | Variable |
| Contraintes d’exploitation | Sécurité laser classe 4, formation des opérateurs | Protection respiratoire, confinement | Stockage et gestion des produits |
La lecture est claire. Sur une grande surface robuste sans exigence dimensionnelle, le sablage reste souvent pertinent. Sur une empreinte, un plan de joint, un évent ou un poinçon, le nettoyage laser d’un outil de presse industrielle protège la rugosité de surface d’origine et la répétabilité de production, ce qui pèse lourd sur la durée de vie de l’outillage.
Bon à savoir
Le laser peut être réglé pour retirer uniquement la couche contaminée et préserver un revêtement fonctionnel sous-jacent, à condition d’avoir caractérisé ce revêtement avant l’intervention.
Laser pulsé ou laser à onde continue pour un moule d’injection
Le choix de la source conditionne le résultat. Les machines à onde continue délivrent une puissance constante et sont positionnées par les fabricants comme une solution plus accessible pour l’oxydation légère à moyenne et les travaux de décapage général. Les systèmes pulsés, souvent des sources Nd:YAG ou des lasers à fibre, concentrent l’énergie sur des impulsions très brèves. C’est ce régime que l’on privilégie pour un nettoyage laser pulsé d’un moule d’injection, lorsque la priorité est la précision, la limitation de l’apport thermique et la protection d’une géométrie complexe.
Au-delà du type de source, ce sont les réglages accessibles à l’opérateur qui font la différence. Puissance, fréquence, largeur de balayage, vitesse de scan, forme du faisceau et focalisation doivent pouvoir être ajustés au couple dépôt et substrat. Les guides d’achat recommandent d’ailleurs de regarder la largeur de nettoyage, la finesse du contrôle, les fonctions de sécurité et le système de refroidissement avant de comparer les puissances nominales. Une puissance élevée n’est pas un gage de qualité, un faisceau trop énergétique augmente le risque de chauffe et d’altération de la surface.
Sécurité laser classe 4, le cadre à respecter en atelier
Les équipements de nettoyage laser industriels relèvent généralement de la classe 4 au sens des normes IEC 60825 et ANSI Z136. Cette classe présente un risque important pour les yeux et la peau, ainsi qu’un risque d’incendie selon les matériaux exposés. Un projet sérieux intègre donc la sécurité dès l’étude, pas après la mise en service.
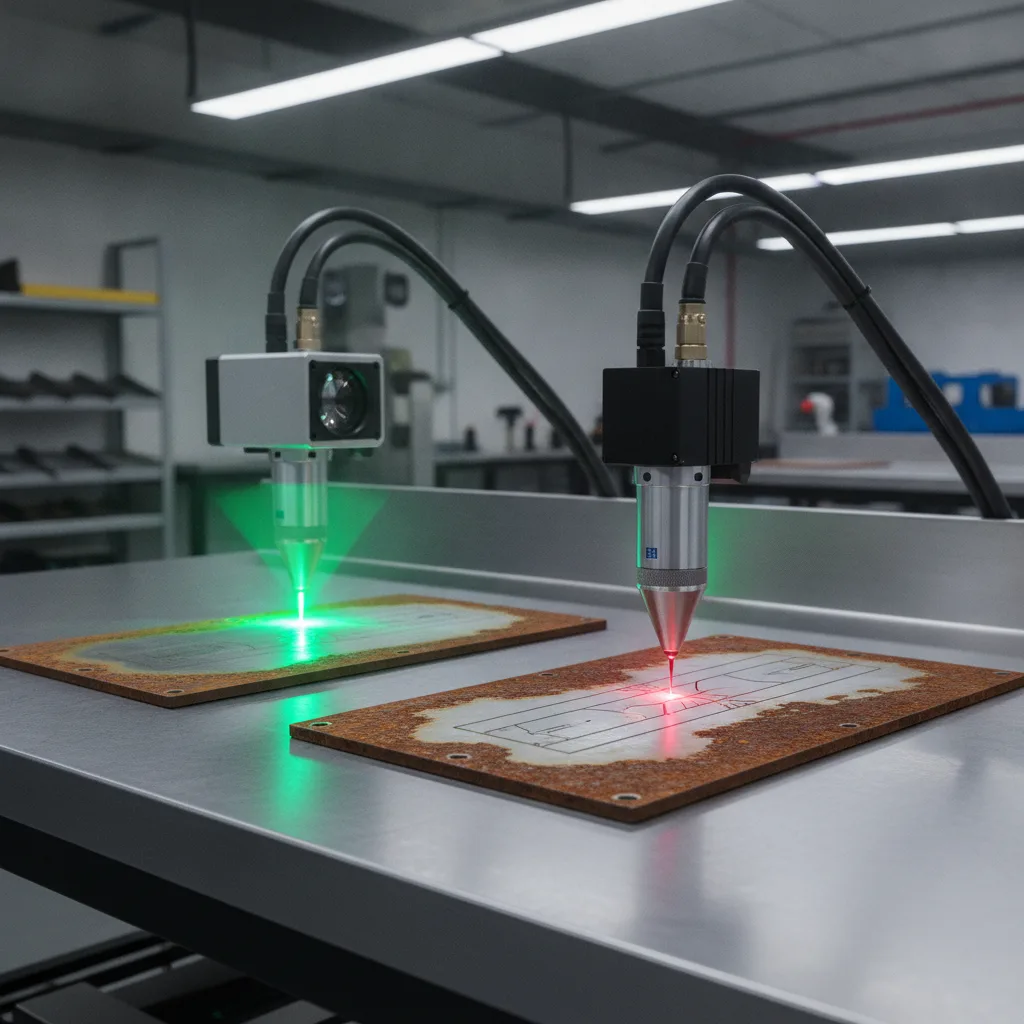
Les mesures attendues couvrent la délimitation d’une zone laser contrôlée avec signalisation et accès restreint, les lunettes de protection adaptées à la longueur d’onde utilisée, l’arrêt d’urgence, l’interrupteur à clé, les interverrouillages qui désactivent la source lorsque les protections sont ouvertes, le capotage lorsque la configuration l’exige, ainsi que l’aspiration des fumées et la filtration des particules générées pendant l’ablation. La formation des opérateurs et la rédaction de procédures écrites complètent le dispositif. En France, l’analyse de risques s’inscrit dans le cadre du Code du travail et les ressources de l’INRS constituent une référence utile pour construire votre évaluation. Les documents commerciaux d’un fabricant ne remplacent jamais cette analyse propre à votre installation.
Important
Vérifiez systématiquement la présence de surfaces réfléchissantes autour du poste de travail, elles peuvent dévier le faisceau hors de la zone prévue.
Acheter une machine de nettoyage laser ou faire appel à un prestataire en France
Arbitrer entre investissement machine et prestation externe
L’arbitrage dépend de votre volume et de votre organisation. Acheter une machine de nettoyage laser pour outillage automobile devient cohérent lorsque les besoins sont fréquents, répétitifs et suffisamment volumineux pour amortir l’équipement, la sécurisation du poste, la formation et la maintenance. Les fourchettes publiées par les fournisseurs varient fortement, de l’ordre de 4 000 à 18 000 dollars selon la puissance et la configuration pour des équipements d’entrée et de milieu de gamme, avec des systèmes pulsés de forte puissance pouvant dépasser 80 000 dollars. Ces montants sont indicatifs, exprimés hors France, et n’intègrent ni le transport, ni la TVA, ni les droits d’importation, ni l’aspiration, ni l’enceinte de sécurité, ni les équipements de protection certifiés.
Faire appel à un prestataire de nettoyage laser industriel en France convient mieux aux besoins occasionnels, aux campagnes saisonnières de remise en état et aux entreprises qui préfèrent ne pas internaliser la gestion d’une source classe 4. Le calcul de retour sur investissement se construit toujours sur les mêmes variables, la fréquence de nettoyage, la valeur horaire d’une presse arrêtée, la durée actuelle de l’opération, le coût de la main d’oeuvre, la consommation d’abrasifs et de produits, le coût d’élimination des déchets, la durée de vie des moules et matrices et le temps de formation. Chez Illuminis Group, nous partons systématiquement d’un essai sur une zone représentative de votre outillage avant toute recommandation, car les performances varient selon le matériau, l’épaisseur du dépôt et le niveau de finition recherché. Vous pouvez découvrir notre approche du décapage laser pour en savoir plus sur nos méthodes d’intervention.
Intégrer le laser dans la maintenance préventive de l’outillage
Le vrai levier sur les arrêts de ligne n’est pas le nettoyage curatif d’urgence, c’est la planification. Intégrer les opérations de nettoyage dans la GMAO, au même titre qu’un graissage ou qu’un contrôle dimensionnel, permet de caler les interventions sur les changements de série et les arrêts programmés. Documenter les paramètres utilisés, la durée d’intervention et l’état de la surface après traitement construit un historique exploitable, utile pour la traçabilité qualité et pour affiner les intervalles de maintenance préventive de l’outillage, un sujet que nous abordons régulièrement dans nos prestations industrielles.
Une séquence maîtrisée comprend trois temps. Avant, identifier le matériau, caractériser le dépôt, repérer les revêtements et les surfaces polies, protéger les éléments sensibles, installer l’aspiration et réaliser un essai sur une zone peu visible. Pendant, travailler par passes régulières et superposées sans maintenir le faisceau immobile, en contrôlant l’aspect et la température de la surface. Après, inspecter visuellement, vérifier les cotes fonctionnelles si nécessaire, contrôler l’évolution éventuelle de la rugosité et appliquer une protection anticorrosion si l’outil repart en stockage.
Aller plus loin avec le nettoyage laser d’outillage automobile
Le nettoyage laser n’est pas une solution universelle, c’est un procédé de précision qui prend tout son sens sur les surfaces fonctionnelles d’un outillage de presse automobile. Sans contact, sélectif et compatible avec une intervention au pied de la machine, il réduit les manipulations et les étapes annexes qui allongent les arrêts de production. Sa mise en oeuvre exige en contrepartie un cadre de sécurité rigoureux et une qualification préalable des paramètres sur votre propre outil.
Si vous souhaitez faire évaluer un moule, une matrice ou un parc d’outillages, échangeons sur votre cahier des charges.
En résumé : nettoyage laser et outillage de presse automobile
Intégré dans une stratégie de maintenance préventive, le nettoyage laser d’outillage de presse automobile permet de réduire les arrêts de ligne, de prolonger la durée de vie des moules et matrices et de limiter les consommables par rapport aux procédés abrasifs ou chimiques. La réussite d’un projet repose cependant sur la qualification des paramètres sur vos propres outillages, le respect du cadre de sécurité lié aux lasers de classe 4 et le choix entre investissement interne et recours à un prestataire spécialisé en fonction de vos volumes et de votre organisation.
FAQ – questions fréquentes sur le nettoyage laser d’outillage automobile
Peut-on nettoyer un moule au laser sans le démonter complètement ?
Cela dépend de l’accessibilité des zones à traiter, du poids de l’outil, de la géométrie et de la configuration de sécurité possible autour de la presse. Les têtes portables facilitent les interventions sur site, mais le démontage reste parfois nécessaire pour atteindre des zones masquées comme certains circuits ou contre-dépouilles.
Le nettoyage laser génère-t-il des fumées à traiter ?
Oui, l’ablation produit des particules et des fumées dont la composition varie selon le contaminant et le matériau. Une aspiration à la source associée à une filtration adaptée est indispensable, et son dimensionnement fait partie intégrante de l’étude du poste.
Le procédé est-il compatible avec un outillage traité ou revêtu ?
Il peut l’être, à condition d’identifier la nature du traitement avant l’intervention et de valider les paramètres sur une zone test. Un réglage trop énergétique peut altérer un revêtement fin, c’est pourquoi l’essai préalable n’est jamais une formalité.
Quelle puissance faut-il prévoir pour un outillage automobile ?
Il n’existe pas de puissance universelle. Le bon niveau se détermine à partir d’un essai représentatif, de la cadence visée, de l’épaisseur du dépôt et de la sensibilité thermique de la surface, une puissance surdimensionnée pouvant se révéler contre-productive.
Comment documenter une intervention pour la qualité ?
Enregistrez le type de laser, les paramètres retenus, la durée, l’état avant et après traitement et les contrôles dimensionnels réalisés. Ce dossier alimente la GMAO et sécurise les audits clients dans la filière automobile.