
Dans une usine agroalimentaire, chaque opération de nettoyage se joue sur deux fronts, la propreté réellement obtenue et la preuve que cette propreté est maîtrisée. Le nettoyage laser dans l’industrie agroalimentaire, ou nettoyage laser industrie agroalimentaire, répond à cette double logique en retirant graisses cuites, sucres caramélisés et dépôts carbonisés sans détergent, sans abrasif et sans eau de rinçage.
Encore faut-il savoir ce que la technologie sait faire, ce qu’elle ne remplace pas, et comment l’intégrer dans un plan de nettoyage et désinfection déjà audité. Ce guide 2026 fait le point sur les applications concrètes, les limites, les règles de sécurité et les critères pour choisir un prestataire.
Nettoyage laser industrie agroalimentaire, guide 2026
Temps de lecture : ~10 min
- Pourquoi le laser intéresse les responsables production et qualité
- Comment fonctionne le décapage laser sur un équipement alimentaire
- Quels résidus et quels équipements peut-on réellement traiter
- Nettoyage laser sans produit chimique et sans eau, les bénéfices concrets
- Comparatif du laser avec les méthodes traditionnelles
- Le nettoyage laser face aux exigences HACCP et IFS
- Finition inox, fumées et sécurité, les points de vigilance
- Combien coûte une prestation de nettoyage laser pour des moules agroalimentaires
- Comment choisir un prestataire nettoyage laser agroalimentaire
- Aller plus loin avec le nettoyage laser agroalimentaire
- Questions fréquentes sur le nettoyage laser agroalimentaire
Pourquoi le laser intéresse les responsables production et qualité
Des équipements soumis à une accumulation rapide de résidus
Les sites de production alimentaire vivent avec une contrainte simple, les équipements doivent être propres, disponibles et traçables. Les moules de boulangerie, les plaques de cuisson, les buses d’extrusion, les rouleaux de convoyeurs et les pièces en acier inoxydable accumulent des résidus organiques qui résistent aux cycles classiques.
Les limites des nettoyages chimiques et abrasifs classiques
On finit alors par multiplier les trempages, les bains chimiques agressifs, le brossage manuel ou le grenaillage, avec trois conséquences, une usure progressive du support, une consommation d’eau et de produits importante, et des temps d’immobilisation qui pèsent sur la ligne.
L’ablation laser déplace le curseur. Le procédé agit sans contact mécanique, sans produit appliqué sur la pièce et sans bain de rinçage. Pour un responsable maintenance, cela signifie moins de manipulations et un outillage qui conserve sa géométrie, un enjeu que nous retrouvons dans nos services de décapage laser industriel. Pour un responsable qualité, cela signifie surtout une réduction du risque de résidu chimique lié au produit nettoyant lui même, un point que les auditeurs regardent de près dans les référentiels IFS Food, BRCGS ou FSSC 22000.
Comment fonctionne le décapage laser sur un équipement alimentaire
Un faisceau qui cible la contamination sans attaquer le support
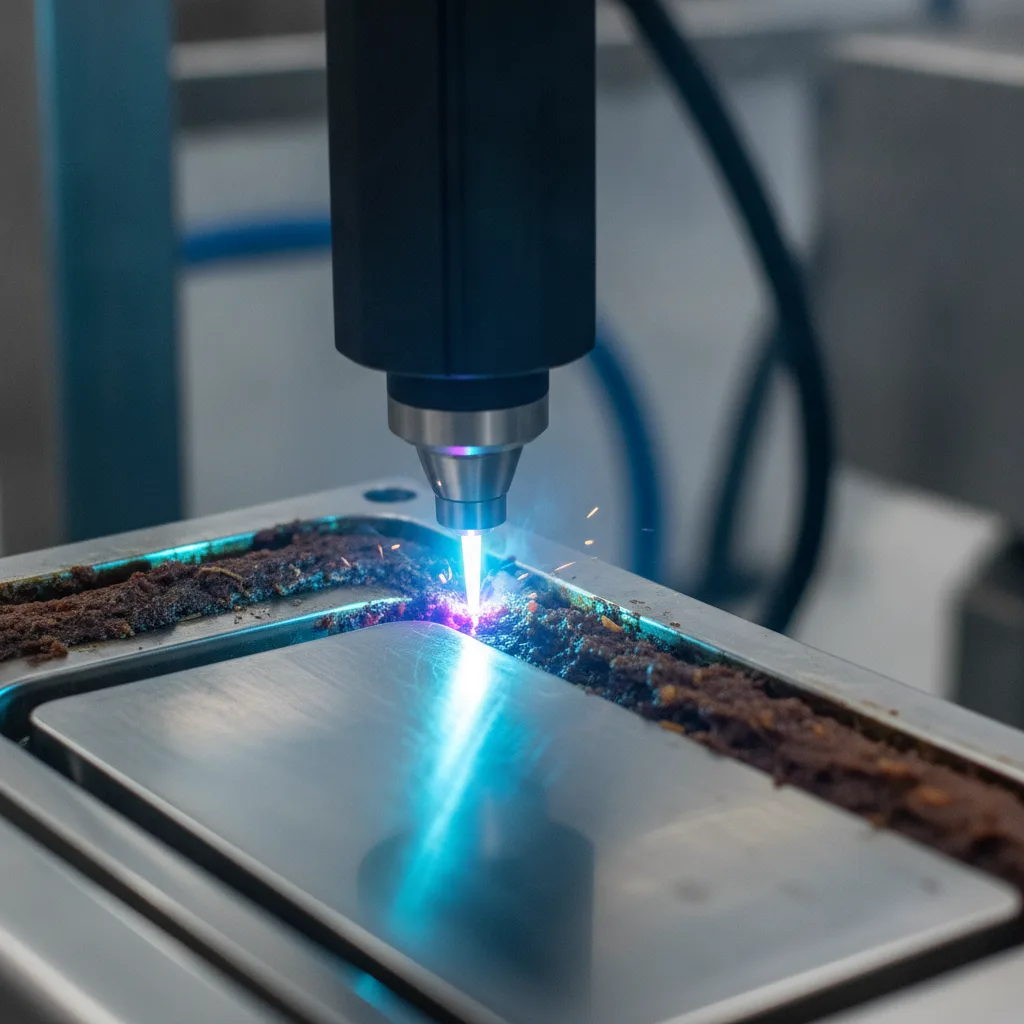
Le principe repose sur une impulsion lumineuse très brève et très énergétique, concentrée sur la couche contaminante. Le faisceau laser est absorbé par le dépôt, qui est vaporisé ou fragmenté puis décollé, pendant que le métal support, beaucoup plus réfléchissant, absorbe nettement moins d’énergie. C’est cette différence d’absorption qui permet de retirer une couche de graisse cuite ou d’oxydation de surface sans attaquer l’inox en dessous, à condition que les paramètres soient correctement réglés.
Un paramétrage fin pour préserver la finition inox
Les réglages sont déterminants. Un laser pulsé est généralement privilégié pour les résidus fortement adhérents, là où un laser continu délivre une énergie plus constante mais avec un apport thermique différent. La longueur d’onde, la puissance moyenne, la puissance crête, la durée d’impulsion, la fréquence de répétition, la vitesse de balayage et la distance de travail forment un ensemble à ajuster selon le couple contaminant et substrat. Un réglage inadapté peut entraîner une modification thermique localisée, une altération de la finition inox ou, à l’inverse, un retrait incomplet du dépôt. C’est pour cette raison qu’un essai sur une zone représentative précède toute intervention sérieuse.
Quels résidus et quels équipements peut-on réellement traiter
Types de dépôts compatibles avec le décapage laser
Les applications les plus matures concernent les outillages et les pièces métalliques démontables. Voici les familles de dépôts couramment visées par un décapage laser en environnement alimentaire.
- Résidus carbonisés, sucres caramélisés et graisses cuites sur les moules de boulangerie, biscuiterie, plaques et matrices.
- Dépôts organiques, protéines et matières grasses sur les mélangeurs, cuves et équipements de remplissage en acier inoxydable.
- Oxydation de surface, calamine et traces de corrosion sur les pièces métalliques et les outillages de production.
- Résidus polymères et dépôts incrustés sur les buses d’extrusion et les pièces de précision.
- Graisses et accumulations organiques sur certains rouleaux, guides et éléments de convoyeur alimentaire.
Précautions sur les biofilms et les équipements fixes
Le cas du biofilm sur inox mérite une nuance. Plusieurs sources industrielles indiquent que le laser peut traiter des matières organiques adhérentes et des biofilms sur acier inoxydable, mais cette affirmation doit être vérifiée dans les conditions réelles du site, avec des contrôles microbiologiques adaptés. Un retrait visuel de la couche organique n’équivaut jamais, en soi, à une démonstration d’assainissement.
Pour les équipements fixes, encastrés ou en ligne fermée, l’accessibilité devient le facteur limitant. Il faut alors envisager une tête laser spécifique, un bras guidé, un démontage partiel ou une intervention en atelier plutôt qu’une prestation sur place.
Nettoyage laser sans produit chimique et sans eau, les bénéfices concrets
Réduction de l’empreinte environnementale
Le premier argument est environnemental et opérationnel à la fois. Le nettoyage laser sans produit chimique supprime, pour l’étape de décapage, les soudes, acides, solvants et détergents, donc aussi le stockage associé, les fiches de données de sécurité, les équipements de protection liés à la manipulation et le traitement des effluents. La Food and Drink Federation, dans ses travaux de vulgarisation sur les lasers en agroalimentaire, met en avant cette réduction de l’eau et des produits chimiques ainsi que la faible usure du support comme bénéfices structurants du procédé.
Préservation mécanique des outillages
Le deuxième bénéfice est mécanique. En nettoyage à sec et sans contact, il n’y a ni brosse, ni média abrasif, ni projection de particules sur la pièce. Un moule conserve ses arêtes, ses gravures et ses tolérances dimensionnelles beaucoup plus longtemps qu’avec un décapage abrasif répété.
Gains logistiques et disponibilité machine
Le troisième bénéfice est logistique. L’absence de liquide supprime les étapes de rinçage, de neutralisation et de séchage, ce qui peut raccourcir le délai de remise à disposition d’un outillage, sous réserve des contrôles qualité prévus par votre plan de nettoyage et désinfection.
Important
L’absence de produit chimique réduit le risque de résidu lié au nettoyant, mais elle ne vaut pas déclaration d’aptitude au contact alimentaire. Cette aptitude reste établie par l’exploitant, sur la base de critères d’acceptation et de contrôles documentés.
Comparatif du laser avec les méthodes traditionnelles
Le laser n’est pas systématiquement la meilleure réponse. Il devient pertinent quand la précision, la protection du support et la réduction des liquides priment. Le tableau suivant resitue les quatre approches les plus courantes sur un outillage alimentaire.
| Critère | Nettoyage laser | Nettoyage chimique | Nettoyage abrasif | Nettoyage manuel |
|---|---|---|---|---|
| Contact avec la pièce | Sans contact | Immersion ou application | Contact direct | Contact direct |
| Eau nécessaire | Généralement non | Oui pour le rinçage | Variable | Souvent oui |
| Risque de résidu chimique | Limité si procédé maîtrisé | Réel si rinçage insuffisant | Nul, mais particules possibles | Dépend du produit |
| Usure du support | Faible avec paramètres adaptés | Dépend du produit | Potentiellement importante | Variable |
| Précision de la zone traitée | Élevée | Faible à moyenne | Moyenne | Variable |
| Sous produits à gérer | Fumées et particules à aspirer | Effluents et vapeurs | Poussières et médias usagés | Eaux de lavage |
| Validation avant contact alimentaire | Nécessaire | Nécessaire | Nécessaire | Nécessaire |
Le nettoyage laser face aux exigences HACCP et IFS
Positionner le laser dans la démarche HACCP et les référentiels
C’est la question qui revient systématiquement, le laser est il compatible avec une démarche HACCP ou un audit IFS Food. La réponse est oui, à condition de le positionner correctement. Le laser est une méthode de nettoyage, c’est à dire une étape de retrait des souillures, parfois utilisée en pré-nettoyage avant une désinfection classique. Il ne se substitue pas à votre plan de nettoyage et désinfection, ni aux contrôles de libération, ni aux exigences générales d’hygiène du règlement CE 852/2004 ou aux principes de conception hygiénique repris par les 3-A Sanitary Standards.
Documenter la validation et la traçabilité du procédé
Concrètement, intégrer le laser suppose un protocole de validation écrit, qui décrit le type de contaminant, le matériau et l’état de surface de la pièce, les paramètres laser retenus, le nombre de passes, le dispositif d’aspiration des fumées et de filtration des particules, le nettoyage complémentaire éventuel, les critères d’acceptation visuels et instrumentaux, les prélèvements microbiologiques ou le test ATP si pertinents, et enfin les conditions de remise en production. Le test ATP reste un indicateur de propreté organique utile, mais il ne constitue pas à lui seul une preuve d’absence de micro organismes. La traçabilité de l’intervention, avec un rapport reprenant les paramètres appliqués, est ce qui transforme une belle démonstration technique en élément auditable.
Finition inox, fumées et sécurité, les points de vigilance
La crainte la plus fréquente porte sur la dégradation du métal. Un décapage laser inox alimentaire mal paramétré peut modifier la rugosité de surface, créer un décollement de revêtement, marquer une coloration thermique ou générer des piqûres, autant de défauts qui favorisent ensuite l’accroche des souillures. L’essai préalable doit donc vérifier non seulement l’efficacité du retrait, mais aussi la conservation de la rugosité spécifiée, l’absence de déformation et la compatibilité avec les joints, revêtements et pièces adjacentes.
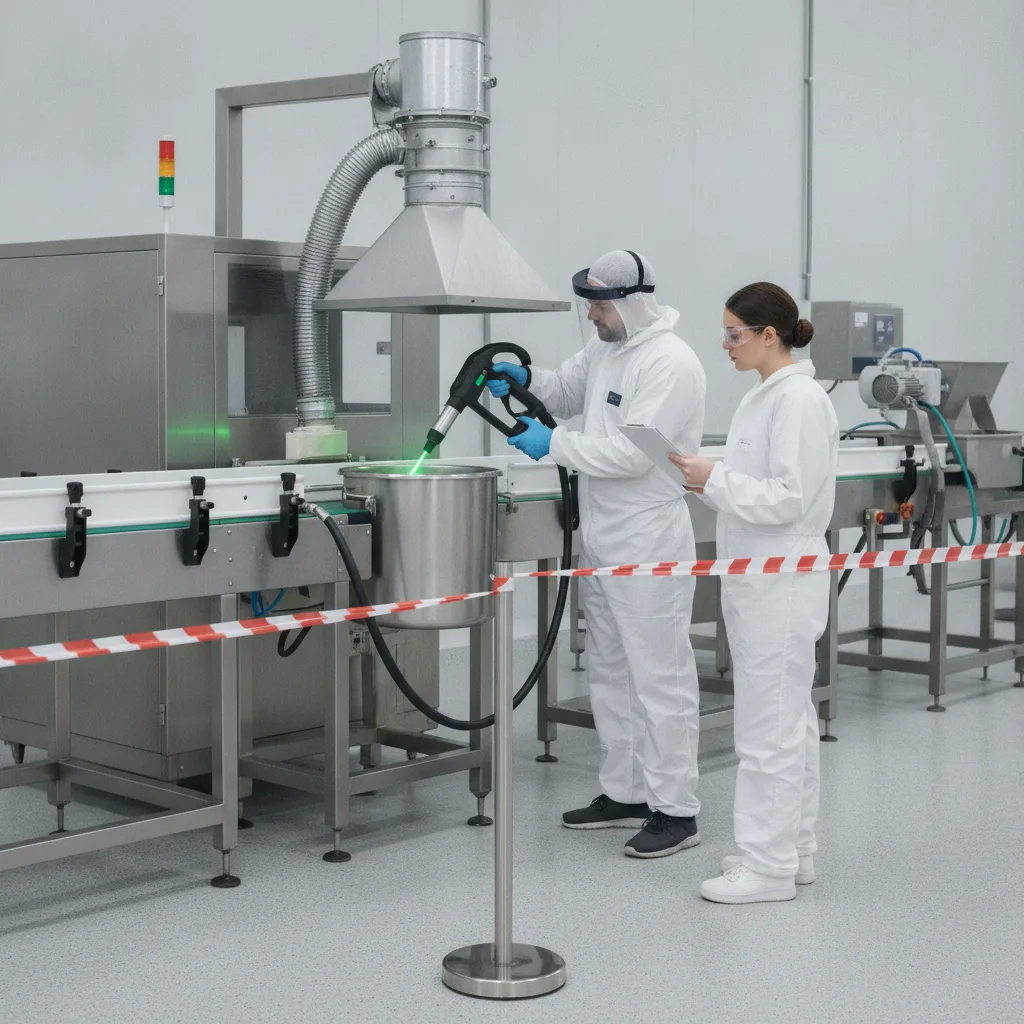
La seconde vigilance concerne les sous produits. La vaporisation du contaminant génère des fumées et des particules fines qui doivent être captées à la source par une aspiration dédiée, avec des médias filtrants adaptés à la nature des résidus traités. En zone de production alimentaire, cette captation protège les opérateurs et évite toute contamination croisée des surfaces voisines.
Sur le volet sécurité, les interventions relèvent d’une analyse de risques conforme au cadre applicable aux appareils à laser, la norme EN 60825-1 servant de référence pour la classification et les mesures de protection, avec zone contrôlée, signalisation, protections optiques adaptées à la longueur d’onde, formation des opérateurs et procédure de consignation.
À retenir
Un essai documenté sur une pièce représentative est la seule façon fiable de vérifier simultanément le retrait du dépôt et l’intégrité de la finition inox avant un déploiement en production.
Combien coûte une prestation de nettoyage laser pour des moules agroalimentaires
Il n’existe pas de tarif unique, et se méfier des grilles toutes faites est une bonne réflexe. Le coût d’une intervention dépend de la nature et de l’épaisseur du dépôt, un sucre caramélisé récent ne demandant pas le même temps qu’un résidu carbonisé accumulé sur plusieurs campagnes. Entrent aussi en jeu la surface à traiter, la géométrie de la pièce, l’accessibilité, le niveau de finition exigé, la possibilité de travailler en atelier ou la nécessité d’intervenir sur site, le démontage et le remontage, ainsi que l’ampleur du protocole de validation attendu par votre service qualité.
La bonne approche consiste à raisonner en coût complet plutôt qu’en prix horaire. Mettez en face de la prestation ce que vous dépensez aujourd’hui en main d’œuvre de brossage, en produits chimiques, en eau, en traitement des effluents, en remplacement d’outillages usés par l’abrasif et surtout en temps d’arrêt de ligne. C’est cette comparaison, pièce par pièce, qui fait apparaître le retour sur investissement réel d’un nettoyage laser industriel.
Comment choisir un prestataire nettoyage laser agroalimentaire
Le marché s’est étoffé et les niveaux de maîtrise sont très inégaux. Un prestataire crédible pour un environnement alimentaire doit savoir distinguer nettoyage, désinfection et validation, proposer un essai sur pièce représentative avant tout engagement, enregistrer et restituer les paramètres appliqués, intégrer l’aspiration et la filtration dans son dispositif, et fournir un rapport d’intervention exploitable en audit. Demandez également comment il traite le cas d’un retrait incomplet et s’il peut s’inscrire dans une maintenance récurrente plutôt que dans une opération ponctuelle, et découvrez notre expertise en décapage laser industriel.
Chez Illuminis Group, nous intervenons sur le décapage laser d’outillages industriels avec cette logique de preuve, essai préalable, paramétrage documenté et traçabilité de l’intervention. Vous pouvez découvrir notre approche du décapage laser et nous transmettre des photos de vos dépôts et équipements via notre page de contact pour une première évaluation de faisabilité.
Aller plus loin avec le nettoyage laser agroalimentaire
Le nettoyage laser apporte à l’agroalimentaire une réponse précise pour les dépôts fortement adhérents, avec une réduction nette de l’eau, des produits chimiques et de l’usure des outillages. Sa valeur ne tient pas à une promesse d’hygiène automatique, mais à sa capacité à s’insérer proprement dans un plan de nettoyage et désinfection existant, avec essais, critères d’acceptation et traçabilité. C’est à cette condition que la technologie devient un levier durable de disponibilité machine et de maîtrise sanitaire. Pour évaluer la faisabilité sur vos équipements, contactez notre équipe.
Synthèse : intégrer le nettoyage laser en agroalimentaire
En résumé, le nettoyage laser industrie agroalimentaire complète les méthodes existantes pour traiter les dépôts les plus tenaces, à condition de respecter les essais préalables, le paramétrage documenté et les contrôles prévus par votre plan de maîtrise sanitaire. En travaillant avec un prestataire ou une équipe interne formée, vous pouvez réduire l’usage de produits chimiques et l’usure des outillages tout en conservant un niveau d’exigence conforme aux attentes des audits.
FAQ : questions fréquentes sur le nettoyage laser agroalimentaire
Le nettoyage laser peut il être utilisé en cours de production, entre deux séries ?
C’est envisageable sur des outillages isolables, à condition que la zone soit délimitée, que les fumées soient captées et que les contrôles de remise en service prévus par le site soient réalisés. En pratique, une intervention entre deux campagnes ou pendant un arrêt planifié reste la configuration la plus simple à sécuriser.
Faut il former ses propres équipes ou passer par un prestataire ?
Les deux modèles coexistent. L’internalisation suppose un investissement matériel, une formation à la sécurité laser et une montée en compétence sur le paramétrage. Le recours à un prestataire permet de traiter des volumes irréguliers sans immobiliser de capital et de bénéficier d’un retour d’expérience sur des contaminants variés.
Le laser fonctionne il sur l’aluminium et les alliages non ferreux ?
Oui, mais la fenêtre de réglage est plus étroite que sur l’acier inoxydable en raison de la réflectivité et de la conductivité thermique de ces matériaux. Un essai est indispensable pour vérifier l’absence de marquage thermique et le maintien des tolérances.
Que deviennent les résidus retirés par ablation laser ?
Ils sont captés sous forme de particules et de fumées par le système d’aspiration, puis retenus par les médias filtrants. Ces filtres constituent un déchet à gérer selon la nature des contaminants traités, ce qui doit être prévu dans l’organisation de l’intervention.
Peut on traiter des pièces comportant des joints ou des revêtements antiadhésifs ?
La prudence s’impose. Les élastomères et certains revêtements supportent mal l’apport énergétique du faisceau. Il est préférable de démonter les éléments sensibles ou de masquer les zones concernées, et de le préciser dès la phase d’essai.
À quelle fréquence planifier un décapage laser d’outillages alimentaires ?
La fréquence se détermine à partir de l’historique de l’encrassement et des contrôles de propreté réalisés sur la ligne. Intégrer cette opération dans la GMAO, avec les rapports d’intervention associés, permet d’ajuster progressivement les intervalles plutôt que de subir des nettoyages curatifs en urgence.