
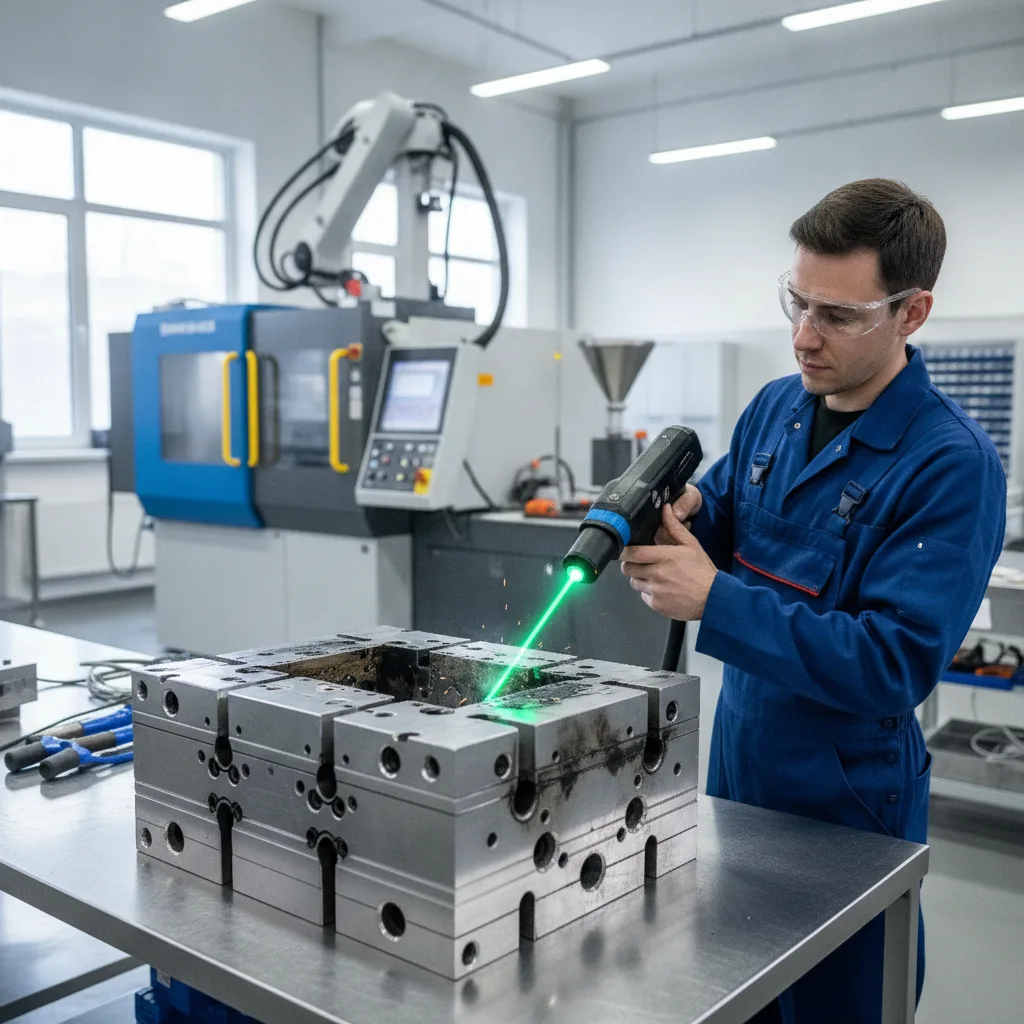
Dans un atelier de plasturgie, chaque minute de presse immobilisée pèse sur le planning comme sur la marge. Les résidus de polymère, les dépôts carbonés et les films d’agent de démoulage s’accumulent pourtant dans les empreintes, les noyaux et les évents, jusqu’à dégrader l’aspect et la stabilité dimensionnelle des pièces, ce qui rend le nettoyage laser moule injection plastique de plus en plus stratégique.
Le nettoyage laser moule injection plastique s’est imposé comme une alternative sérieuse au sablage et aux bains de solvant, à condition d’en connaître les paramètres et les limites. Ce guide 2026 détaille le fonctionnement du procédé, les contaminations traitées, l’impact sur la qualité pièce, les précautions de sécurité et les critères pour arbitrer entre achat d’une machine et recours à un prestataire.
Nettoyage laser moule injection plastique, guide 2026
Temps de lecture : ~12 min
- Qu’est-ce que le nettoyage laser d’un moule d’injection plastique ?
- Quels résidus le laser élimine-t-il dans une empreinte de moule ?
- Pourquoi préférer le laser au solvant ou au sablage ?
- Peut-on nettoyer un moule d’injection sans démontage, directement sur presse ?
- Quel type de laser choisir, pulsé ou continu ?
- Le laser préserve-t-il une finition polie miroir ?
- Sécurité laser et cadre réglementaire
- Acheter une machine de nettoyage laser ou faire appel à un prestataire ?
- Comment estimer le coût et le retour sur investissement
- Les limites à connaître avant de se lancer
- Aller plus loin avec le nettoyage laser moule injection plastique
- FAQ sur le nettoyage laser moule injection plastique
Qu’est-ce que le nettoyage laser d’un moule d’injection plastique ?
Principe de l’ablation laser sur un moule d’injection
Le principe repose sur l’ablation laser. Un faisceau est projeté sur la surface de l’outillage et l’énergie déposée est absorbée en priorité par le contaminant, qui se vaporise ou se détache, alors que l’acier de moule reste en dessous de son seuil d’endommagement. Tout l’enjeu tient dans cet écart de comportement entre le dépôt et le substrat.
C’est le paramétrage laser, c’est-à-dire l’énergie par impulsion, la fréquence de répétition, la durée d’impulsion, la vitesse et la largeur du balayage galvanométrique, qui détermine si l’on reste dans une fenêtre sûre ou si l’on commence à marquer la surface.
Contrairement au sablage, il s’agit d’un nettoyage non abrasif. Contrairement au dégraissage chimique, il ne nécessite ni trempage, ni rinçage, ni séchage. Les sources techniques spécialisées décrivent le procédé comme non destructif lorsqu’il est réglé pour n’agir que sur le polluant et non sur le substrat, ce qui explique son adoption progressive sur les moules d’injection, les moules de fonderie sous pression et les outillages de vulcanisation du caoutchouc.
Une étude publiée dans le Journal de Physique IV avait déjà documenté le nettoyage laser d’un moule en acier recouvert de résine époxy, le laser à fibre ayant été retenu pour sa capacité à préserver l’outillage et à éviter certains dégagements toxiques liés aux procédés concurrents.
Quels résidus le laser élimine-t-il dans une empreinte de moule ?
Dépôts compatibles avec le nettoyage laser sur moule
Les contaminations rencontrées en injection plastique sont assez bien identifiées et, pour la plupart, compatibles avec un traitement par ablation laser. Voici les familles de dépôts les plus fréquemment traitées sur un outillage de production.
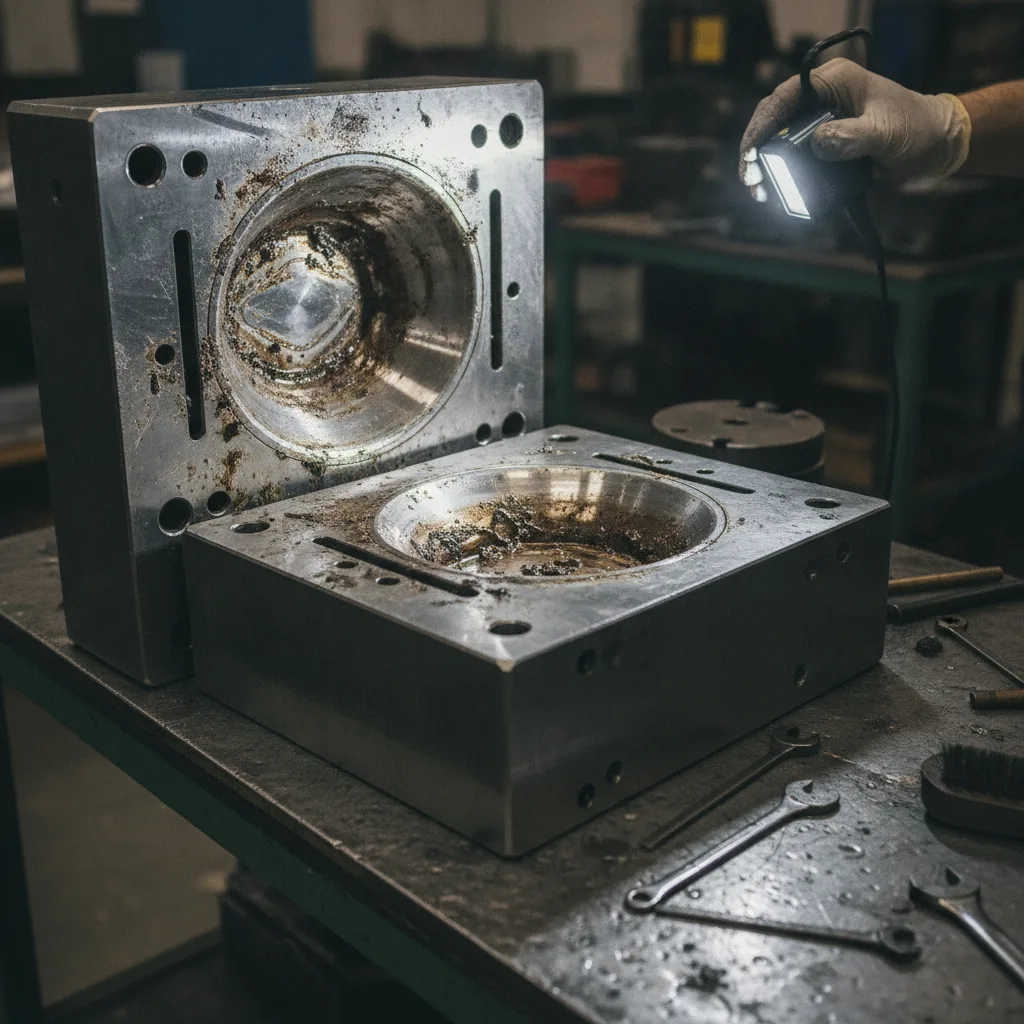
- Les résidus de polymère et le plastique brûlé, qui s’accumulent dans les zones chaudes, les lignes de joint et les détails fins de l’empreinte de moule.
- Les films d’agent de démoulage, qui modifient l’aspect de surface, perturbent l’adhérence des décorations ultérieures et accélèrent l’encrassement.
- Les dépôts carbonés et la suie, issus de la dégradation thermique de la matière ou d’une évacuation des gaz insuffisante.
- L’oxydation superficielle apparue après un stockage prolongé ou dans un environnement humide.
- Les huiles et graisses résiduelles présentes sur les noyaux de moule et les éléments mobiles.
Le cas des évents mérite une attention particulière. Un évent de moule obstrué empêche l’évacuation correcte des gaz et génère des brûlures gazeuses, des manques matière ou des bavures. Nettoyer un évent de moule injection au laser permet de rétablir la section de passage sans attaquer mécaniquement les arêtes, là où une micro-abrasion a tendance à les arrondir et à modifier durablement le comportement de l’outillage.
Bon à savoir
Un nettoyage laser corrige une cause d’encrassement, pas un défaut de process. Si les brûlures persistent après intervention, il faut regarder du côté de la température matière, de la vitesse d’injection ou de la conception des évents.
Pourquoi préférer le laser au solvant ou au sablage ?
Le choix d’une méthode de nettoyage dépend de la valeur de l’outillage, de la finition recherchée et du coût réel d’un arrêt de presse. Le tableau suivant compare les trois approches les plus courantes en plasturgie.
| Critère | Nettoyage laser | Solvant ou dégraissage chimique | Sablage ou micro-abrasion |
|---|---|---|---|
| Abrasion de l’acier | Faible si les paramètres sont maîtrisés | Nulle à faible selon le produit | Risque plus élevé |
| Résidus et déchets | Fumées à capter et filtrer | Solvants et effluents à gérer | Poussières et abrasifs usagés |
| Travail sur presse | Possible dans certaines configurations | Généralement limité | Généralement impossible |
| Préservation des arêtes et des détails | Favorable avec un laser pulsé bien réglé | Dépend du produit et du temps de contact | Risque d’arrondir les arêtes d’évents |
| Temps d’arrêt associé | Potentiellement réduit | Refroidissement et séchage à prévoir | Souvent lié à un démontage complet |
| Investissement initial | Élevé à l’achat d’une machine | Faible à modéré | Faible à modéré |
| Compétence requise | Paramétrage et sécurité laser | Formation produits chimiques | Formation abrasion et poussières |
La presse spécialisée plasturgie et caoutchouc, notamment Rubber & Plastics News, décrit le nettoyage laser comme une méthode applicable aux dépôts polymères, aux salissures d’agents de démoulage et à la corrosion des moules, tout en rappelant qu’elle ne dispense pas d’une aspiration adaptée. Autrement dit, le nettoyage moule injection sans solvant réduit la chimie mais déplace une partie de la contrainte vers la captation des fumées de pyrolyse.
Peut-on nettoyer un moule d’injection sans démontage, directement sur presse ?
Conditions d’un nettoyage de moule sur presse
C’est l’argument le plus souvent avancé, et il est partiellement vrai. Plusieurs documentations techniques françaises confirment qu’un moule peut être traité encore chaud, en position, sous réserve de respecter des procédures strictes. Le nettoyage laser moule sur presse supprime alors le refroidissement, le démontage, la manutention et le transport vers une zone de maintenance, qui représentent souvent l’essentiel du temps d’arrêt de presse.
La faisabilité dépend toutefois de plusieurs facteurs concrets. L’ouverture de la presse doit offrir un accès optique suffisant à la zone à traiter, car le faisceau ne contourne pas les obstacles et les géométries profondes créent des zones d’ombre. Le poids et la position du moule conditionnent l’ergonomie de l’opérateur. Enfin, le confinement de zone laser doit être possible autour de la machine, ce qui n’est pas toujours simple dans un atelier ouvert.
Un protocole publié par un fabricant prévoit l’arrêt de la machine, le maintien éventuel des chauffages, le verrouillage de l’unité d’injection et le port de lunettes adaptées à la longueur d’onde utilisée. Toute intervention de ce type doit être validée conjointement par le responsable sécurité, le constructeur de la presse et le fournisseur du laser.
Quel type de laser choisir, pulsé ou continu ?
Sélection d’un laser pulsé ou continu
Pour un outillage de précision, le laser à fibre pulsé est la référence, en particulier les architectures de type MOPA qui permettent de piloter indépendamment la durée d’impulsion et la fréquence. Ce contrôle fin limite l’apport thermique cumulé et donc le risque de revenu local de l’acier de moule, qu’il s’agisse d’un P20, d’un H13 ou d’un inoxydable traité.
Le laser continu délivre une puissance moyenne plus élevée et convient à des décapages plus grossiers sur pièces épaisses, mais il expose à un risque thermique nettement supérieur sur une empreinte polie.
Dans tous les cas, aucune recette ne se transpose telle quelle d’un moule à l’autre. Le matériau injecté, l’épaisseur du dépôt, l’état de surface et les éventuels revêtements modifient la fenêtre de travail. Un essai préalable sur zone témoin, dans une partie peu visible de l’outillage ou sur une éprouvette représentative, reste la seule méthode fiable pour valider le couple énergie par impulsion et vitesse de balayage avant de traiter l’ensemble de l’empreinte.
Le laser préserve-t-il une finition polie miroir ?
Conservation d’une finition polie miroir
C’est la question qui inquiète le plus les responsables outillage, et elle est légitime. La réponse est nuancée. Correctement paramétré, le procédé agit sur le dépôt sans modifier significativement la rugosité de surface.
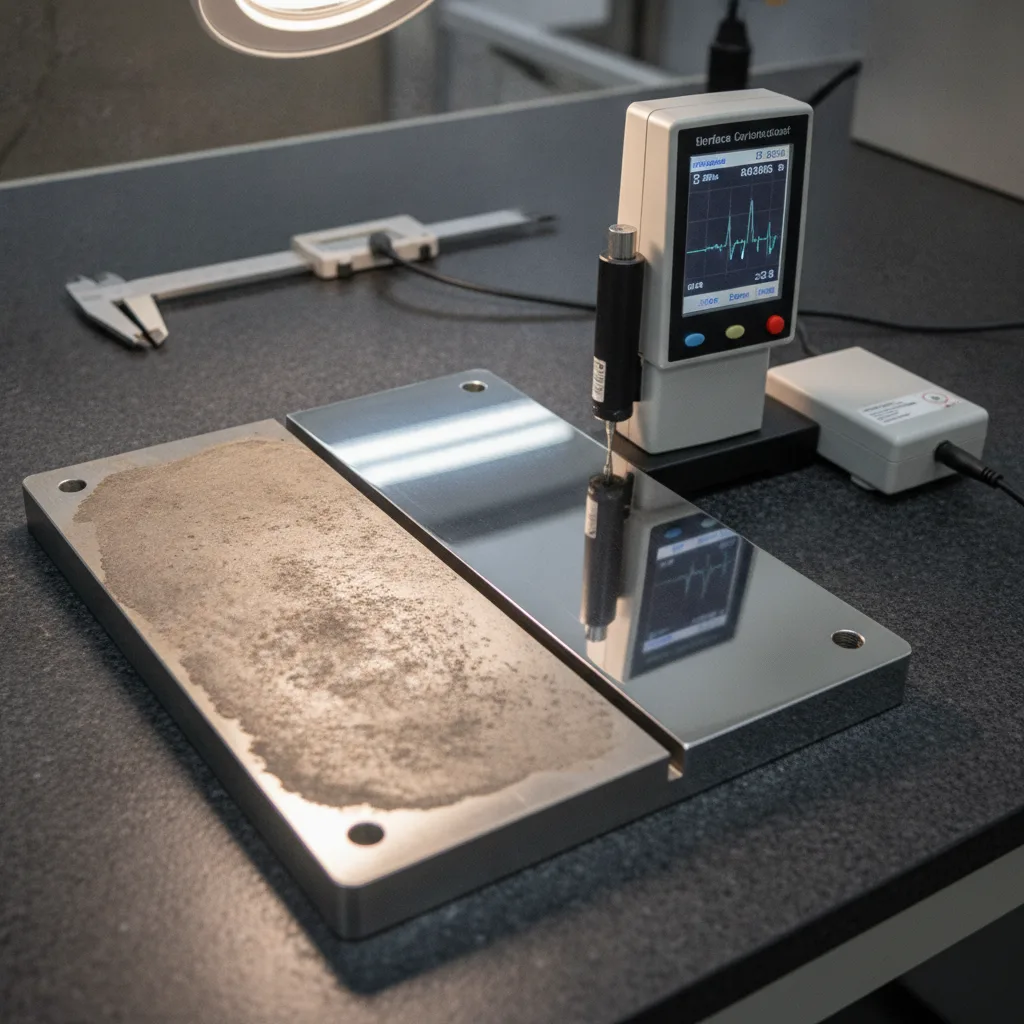
Des prestataires français rapportent des variations de rugosité inférieures à 0,05 micromètre sur des moules polis, mais ces valeurs doivent être considérées comme des résultats de cas documentés chez un fournisseur, et non comme une garantie généralisable. Mal paramétré, en revanche, le laser peut ternir une surface miroir, modifier une texture grainée ou créer une légère oxydation.
La bonne pratique consiste donc à documenter l’état initial par des photos et des mesures de rugosité, à valider une recette sur zone témoin, puis à enregistrer les paramètres retenus pour chaque type de moule. Cette traçabilité transforme une opération ponctuelle en véritable brique de maintenance préventive outillage, intégrable dans une GMAO au même titre qu’un graissage ou qu’un contrôle dimensionnel.
Sécurité laser et cadre réglementaire
Les systèmes de nettoyage industriels relèvent généralement de la classe 4 au sens de la norme IEC 60825-1, c’est-à-dire la catégorie la plus contraignante, avec un risque pour les yeux et la peau par rayonnement direct comme par réflexion. La norme ISO 11553 encadre pour sa part la sécurité des machines laser.
Travailler sur un moule chaud encore monté sur presse ajoute un risque mécanique et thermique, qui impose une procédure de consignation et déconsignation de type LOTO pour interdire tout mouvement intempestif.
Trois volets structurent une intervention conforme, à adapter selon l’évaluation des risques propre au site.
- La protection du faisceau, avec confinement de la zone, balisage, limitation d’accès aux personnes autorisées et protections oculaires adaptées à la longueur d’onde et à la puissance.
- La captation des émissions, avec une aspiration des fumées à la source et un système de filtration des produits de pyrolyse des polymères.
- La maîtrise de l’équipement, avec consignation de la presse, formation documentée des opérateurs et vérification des surfaces réfléchissantes environnantes.
Important
Le nettoyage laser de polymères génère des fumées et des particules dont la composition dépend de la matière injectée. Une évaluation des risques chimiques doit précéder toute mise en place d’un poste permanent.
Acheter une machine de nettoyage laser ou faire appel à un prestataire ?
L’achat d’une machine se justifie lorsque le parc d’outillages est important, que les nettoyages sont fréquents, que les moules sont lourds ou difficiles à transporter, et que le coût horaire d’un arrêt de presse est élevé. Il suppose cependant de désigner un référent sécurité laser, d’aménager une zone dédiée ou une cabine, de former les opérateurs et d’assurer la maintenance de l’équipement.
Le recours à un prestataire nettoyage laser moule industriel reste préférable pour un besoin ponctuel ou saisonnier, pour tester la technologie avant d’investir, pour traiter des outillages de grande valeur nécessitant une expertise de paramétrage, ou lorsque l’installation d’une zone laser permanente serait disproportionnée. C’est aussi la voie la plus rapide lorsqu’une validation métrologique avant et après intervention est exigée par le client final, par exemple sur un moule automobile soumis à des exigences d’aspect strictes.
Chez Illuminis Group, nous intervenons sur ce type de problématiques de décapage laser d’outillages et de surfaces techniques, avec un essai préalable systématique avant toute campagne. Vous pouvez consulter notre approche du décapage laser ou nous décrire votre cas.
Comment estimer le coût et le retour sur investissement
Le prix d’un nettoyage laser de moule d’injection dépend de la taille de l’outillage, du niveau d’encrassement, de l’accessibilité des zones à traiter, de la finition exigée et de la durée d’intervention. Aucun tarif générique n’a de sens sans description technique ou essai préalable, ce qui explique que les devis sérieux passent toujours par une qualification du besoin. Nos services de décapage laser industriel démarrent systématiquement par cette étape de qualification.
Le raisonnement économique, lui, se construit sur des données internes. Il s’agit de chiffrer le coût annuel actuel du nettoyage, en additionnant les heures d’arrêt de presse, la main d’oeuvre de démontage et remontage, le transport des moules, les consommables chimiques ou abrasifs, la gestion des déchets, les retouches de polissage et les rebuts liés à l’encrassement.
On compare ensuite ce total au coût annuel de la solution laser, prestation ou amortissement de machine augmenté de la formation, de la mise en conformité et de la maintenance. Le gain annuel correspond à la différence entre les coûts évités et les coûts du laser, et le temps de retour s’obtient en divisant l’investissement initial par ce gain.
Les études de cas publiées par des fournisseurs, qui évoquent par exemple une forte baisse des rebuts liés aux brûlures gazeuses sur des moules de pare-chocs automobiles traités à chaud, donnent un ordre d’idée du potentiel mais ne constituent pas une projection transposable à votre atelier.
Les limites à connaître avant de se lancer
Le laser n’est ni universel ni automatique. Une contamination très épaisse peut nécessiter un pré-nettoyage mécanique. Des résidus chimiquement transformés et fortement adhérents résistent parfois à une ablation douce. Les géométries profondes sans accès optique, les revêtements sensibles ou de nature inconnue, et les surfaces très réfléchissantes imposent des précautions supplémentaires. Enfin, un réglage trop agressif peut altérer la rugosité, la couleur ou la géométrie locale de l’empreinte. Ces réserves ne disqualifient pas le procédé, elles rappellent simplement qu’il s’agit d’une opération d’ingénierie de surface et non d’un geste de maintenance improvisé.
Aller plus loin avec le nettoyage laser moule injection plastique
Le nettoyage laser d’un moule d’injection plastique répond à un problème très concret en plasturgie, celui de l’encrassement progressif des empreintes, des noyaux et des évents qui dégrade la qualité des pièces et allonge les arrêts de production.
Bien employé, avec un laser à fibre pulsé, un essai sur zone témoin, une aspiration efficace et un cadre de sécurité conforme, il préserve l’outillage là où le sablage l’use et là où la chimie impose des cycles longs.
La décision se joue sur trois points : la nature exacte de vos dépôts, la criticité de vos arrêts de presse et votre capacité à internaliser ou non la compétence. Un diagnostic et un essai sur un moule représentatif restent le meilleur moyen de trancher.
FAQ sur le nettoyage laser moule injection plastique
Le nettoyage laser fonctionne-t-il sur un moule texturé ou grainé ?
Oui, à condition d’adapter la fluence et la vitesse de balayage. La texture augmente la surface réelle exposée et retient davantage de résidus, ce qui impose souvent plusieurs passes douces plutôt qu’une passe énergique. Un essai sur une zone cachée du grain est indispensable avant de traiter une surface d’aspect.
Faut-il repolir un moule après une intervention laser ?
Dans la majorité des cas correctement paramétrés, non. Un repolissage devient nécessaire uniquement si la surface présentait déjà des piqûres de corrosion profondes, que le laser met en évidence sans pouvoir les combler. Le contrôle de rugosité après intervention permet de documenter ce point.
Le procédé convient-il aux moules en aluminium ou aux inserts cuivre ?
Ces métaux sont plus réfléchissants et plus conducteurs que l’acier, leur fenêtre de traitement est donc plus étroite et le risque thermique plus élevé. Le traitement reste possible mais demande un paramétrage spécifique et une validation préalable plus poussée qu’avec un acier de moule traité.
Comment préparer son outillage avant une campagne de nettoyage laser ?
Il est utile de rassembler la fiche technique du moule, la nature du traitement de surface, la matière injectée, l’historique de maintenance et des photos des zones problématiques. Retirer les éléments qui ne doivent pas être exposés au faisceau, comme certains joints ou capteurs, fait aussi partie de la préparation.
À quelle fréquence planifier ces interventions ?
Il n’existe pas de périodicité universelle. La bonne approche consiste à corréler l’apparition des défauts d’aspect et des brûlures gazeuses au nombre de cycles, puis à fixer un intervalle préventif légèrement inférieur au seuil observé. Cette donnée se suit très bien dans une GMAO.
Le nettoyage laser est-il vraiment plus écologique ?
Il supprime une grande partie des solvants et des abrasifs ainsi que les déchets associés, ce qui constitue un gain réel. En contrepartie, il produit des fumées et des particules issues de la décomposition des polymères, qui doivent être captées et filtrées. Le bilan doit donc être évalué sur l’ensemble du procédé, pas sur le seul poste chimique.