
En fonderie, la propreté d’un outillage conditionne directement la qualité des pièces coulées, la régularité du démoulage et la durée de vie de l’équipement. C’est tout l’enjeu du décapage laser fonderie matrices coquilles : entre les oxydes, la calamine, les résidus de coulée et les restes de poteyage, une matrice perd progressivement sa finesse de détail et son comportement thermique d’origine.
Le décapage laser en fonderie des matrices et coquilles apporte une réponse de précision à ce problème, sans abrasif projeté ni bain chimique. Cet article détaille le principe physique, les matériaux compatibles, le déroulement d’une intervention et les critères de choix d’un prestataire, pour vous donner les éléments concrets avant de lancer un essai ou une demande de devis.
Décapage laser fonderie matrices coquilles, le guide 2026
Temps de lecture : ~10 min
- Le décapage laser en fonderie, de quoi parle-t-on exactement
- Pourquoi les matrices et coquilles s’encrassent aussi vite
- Décapage laser des matrices et coquilles, quels matériaux et quelles limites
- Laser, sablage, cryogénie ou solvants, comment arbitrer
- Comment se déroule une intervention laser sur site industriel
- Sécurité laser, un cadre réglementaire à respecter
- Choisir un prestataire et préparer sa demande de devis
- Aller plus loin avec le décapage laser en fonderie
- FAQ, décapage laser en fonderie
Le décapage laser en fonderie, de quoi parle-t-on exactement
Le procédé repose sur l’ablation laser, c’est-à-dire l’élimination d’une couche superficielle par une énergie lumineuse concentrée. Un faisceau pulsé balaie la surface de l’outillage, les contaminants absorbent l’énergie, montent très rapidement en température et sont vaporisés ou désolidarisés du métal support.
Le métal de base, plus réfléchissant et plus conducteur que les dépôts, absorbe beaucoup moins cette énergie. C’est ce qui permet un nettoyage sans contact mécanique.
Les termes nettoyage laser, décapage laser et ablation laser désignent en pratique la même famille de procédés, avec des nuances d’usage. L’ablation laser renvoie au phénomène physique de référence. Le nettoyage laser décrit plutôt un retrait léger, graisses, huiles de démoulage, films d’oxydation. Le décapage laser évoque un retrait plus épais ou plus tenace, peintures, vernis, revêtements, couches d’oxydes installées.
La différence se joue surtout dans le paramétrage : puissance, fréquence, durée d’impulsion, diamètre du spot laser, vitesse de balayage et recouvrement des passes. Nos interventions de décapage laser en fonderie s’appuient précisément sur ce réglage fin propre à chaque outillage.
Pourquoi les matrices et coquilles s’encrassent aussi vite
Une fonderie cumule des agressions de surface que peu d’autres ateliers connaissent. Les cycles thermiques répétés favorisent la formation d’oxydes de surface, la fonte et l’acier développent calamine et corrosion, tandis que les alliages d’aluminium laissent des accrochages métalliques et des traces d’oxyde d’aluminium particulièrement adhérentes.
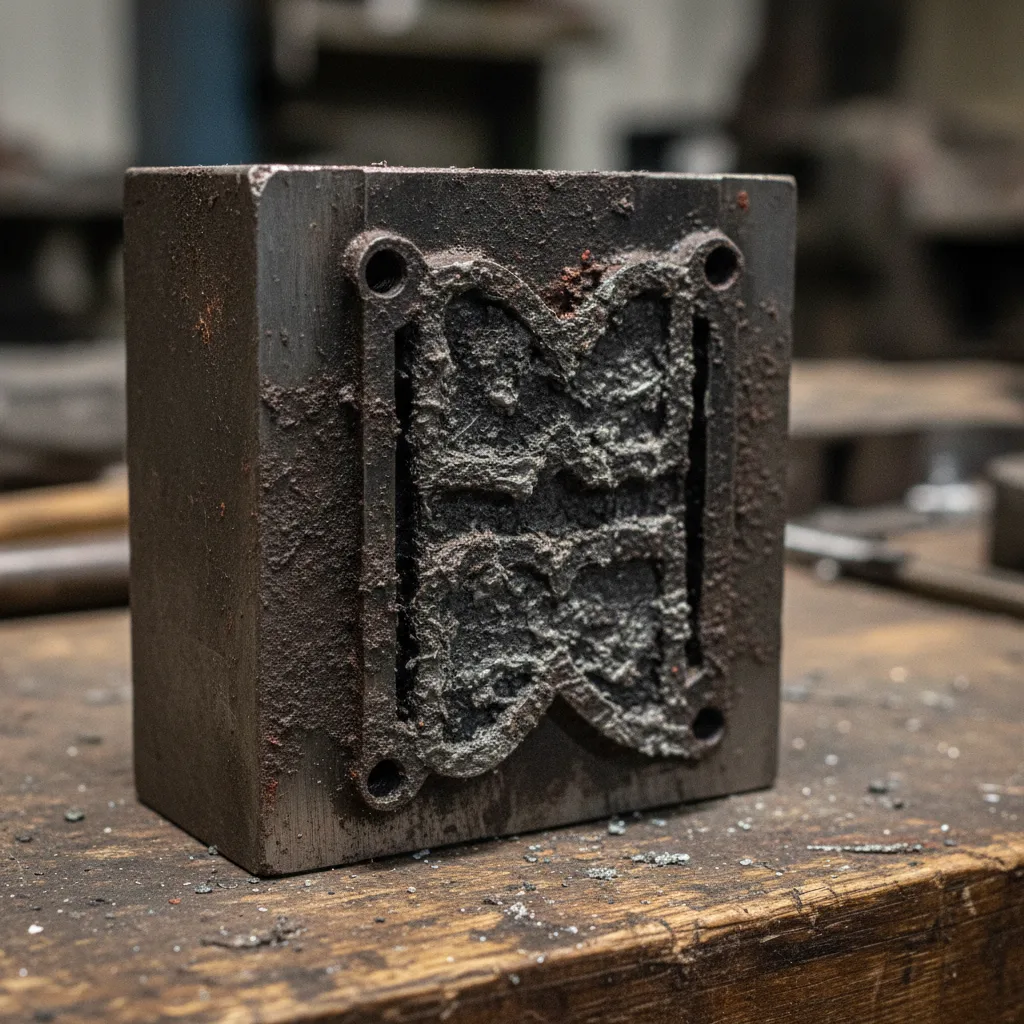
S’y ajoutent les produits de démoulage, les résidus de poteyage, les dépôts de carbone issus de la dégradation thermique des lubrifiants et les projections solidifiées dans les angles.
Ces dépôts ne sont pas uniquement esthétiques. Ils modifient les échanges thermiques entre le métal liquide et l’outillage, bouchent progressivement les évents de moule, dégradent l’étanchéité du plan de joint et finissent par apparaître en négatif sur la pièce coulée. Le réflexe habituel consiste à reprendre la cavité au sablage, à l’aérogommage ou à la brosse, avec un risque réel d’arrondir les arêtes, d’ouvrir la rugosité de surface et de réduire la précision des zones fonctionnelles.
Voici les familles de dépôts que l’on retrouve le plus souvent sur les outillages de fonderie traités au laser :
- Oxydes de surface et calamine.
- Résidus de coulée et accrochages métalliques.
- Produits de démoulage et poteyage cuit.
- Huiles, graisses et dépôts de carbone.
- Anciennes peintures, vernis ou revêtements de protection.
- Traces de corrosion sur les outillages stockés longtemps.
Décapage laser des matrices et coquilles, quels matériaux et quelles limites
Le procédé est utilisé sur les trois grandes familles de supports rencontrées en fonderie : l’acier des matrices de moulage, la fonte des moules métalliques et l’aluminium des coquilles gravité ou des outillages légers. Sur acier et fonte, le comportement est bien documenté, notamment pour la rénovation de moules en fonte, l’élimination de la rouille, des anciennes protections et des dépôts de production.
L’aluminium demande davantage de précautions. Il réfléchit fortement certaines longueurs d’onde et conduit très rapidement la chaleur, ce qui réduit la fenêtre de paramétrage utile entre un nettoyage efficace et un début d’altération de la surface. C’est pourquoi un nettoyage laser de matrice aluminium ou de coquille gravité commence toujours par un essai préalable sur pièce témoin ou sur une zone non fonctionnelle, afin de valider la vitesse de balayage, la durée d’impulsion et l’énergie par impulsion retenues.
La question la plus fréquente concerne la tenue dimensionnelle. Correctement réglé, le faisceau agit sur les couches superficielles et s’arrête lorsque le substrat métallique est atteint, puisque celui-ci absorbe bien moins l’énergie. Il n’y a donc pas d’enlèvement de matière comparable à une abrasion. En revanche, un paramétrage trop agressif peut marquer thermiquement une surface sensible, d’où l’importance d’un contrôle dimensionnel après nettoyage sur les cotes critiques et d’une mesure de rugosité lorsque l’état de surface fait partie du cahier des charges.
Bon à savoir
Les arêtes vives, les évents de moule et les plans de joint sont les zones les plus sensibles d’une matrice. Faites-les traiter en dernier, avec un spot réduit et une énergie abaissée, puis contrôlez-les avant remise en production.
Laser, sablage, cryogénie ou solvants, comment arbitrer
Aucune méthode ne couvre tous les cas. Le choix dépend du type de dépôt, de la sensibilité de la zone, du volume à traiter et des contraintes d’atelier. Le tableau ci-dessous résume les arbitrages les plus courants pour un outillage de fonderie.
| Méthode | Atouts | Limites | Pertinence sur matrices et coquilles |
|---|---|---|---|
| Décapage laser | Sans contact mécanique, sélectif, très précis dans les cavités et détails fins, peu de consommables | Nécessite un paramétrage expert, aspiration et filtration des fumées obligatoires, cadence plus lente sur très grandes surfaces | Élevée sur zones fonctionnelles, plan de joint, gravures et cavités de moule métallique |
| Sablage | Rapide sur grandes surfaces, technologie très répandue | Abrasion du support, modification de la rugosité, arrondi des arêtes, déchets abrasifs à gérer | À réserver aux zones robustes et aux dépôts très épais |
| Aérogommage | Plus doux que le sablage classique, polyvalent | Abrasif projeté à récupérer, accès limité dans les cavités profondes | Moyenne, peu adapté aux surfaces fonctionnelles fines |
| Nettoyage cryogénique | Sans abrasif, peu de résidus secondaires, intéressant sur dépôts organiques | Efficacité variable sur oxydes minéraux, logistique CO2 et équipements dédiés | Complémentaire, utile sur silicones, caoutchoucs et résidus souples |
| Solvants et bains chimiques | Efficaces sur huiles, graisses et produits de démoulage | Déchets chimiques, exposition des opérateurs, peu actifs sur oxydes | Dégraissage uniquement, en amont ou en complément |
Le décapage laser sans abrasif en fonderie ne remplace donc pas systématiquement le sablage. Il s’y substitue avantageusement dès que la géométrie est détaillée, que la cote compte ou que l’outillage a déjà subi plusieurs reprises abrasives. Sur une grosse pièce de structure fortement incrustée, une approche combinée reste souvent la plus rationnelle.
Comment se déroule une intervention laser sur site industriel
Qualification du besoin et essai préalable
La première étape est la qualification du besoin. Nous recueillons le matériau de la matrice ou de la coquille, ses dimensions et son poids, la nature et l’épaisseur des dépôts, les zones critiques (cavités, évents, plan de joint), les tolérances dimensionnelles à respecter et le niveau de finition attendu.
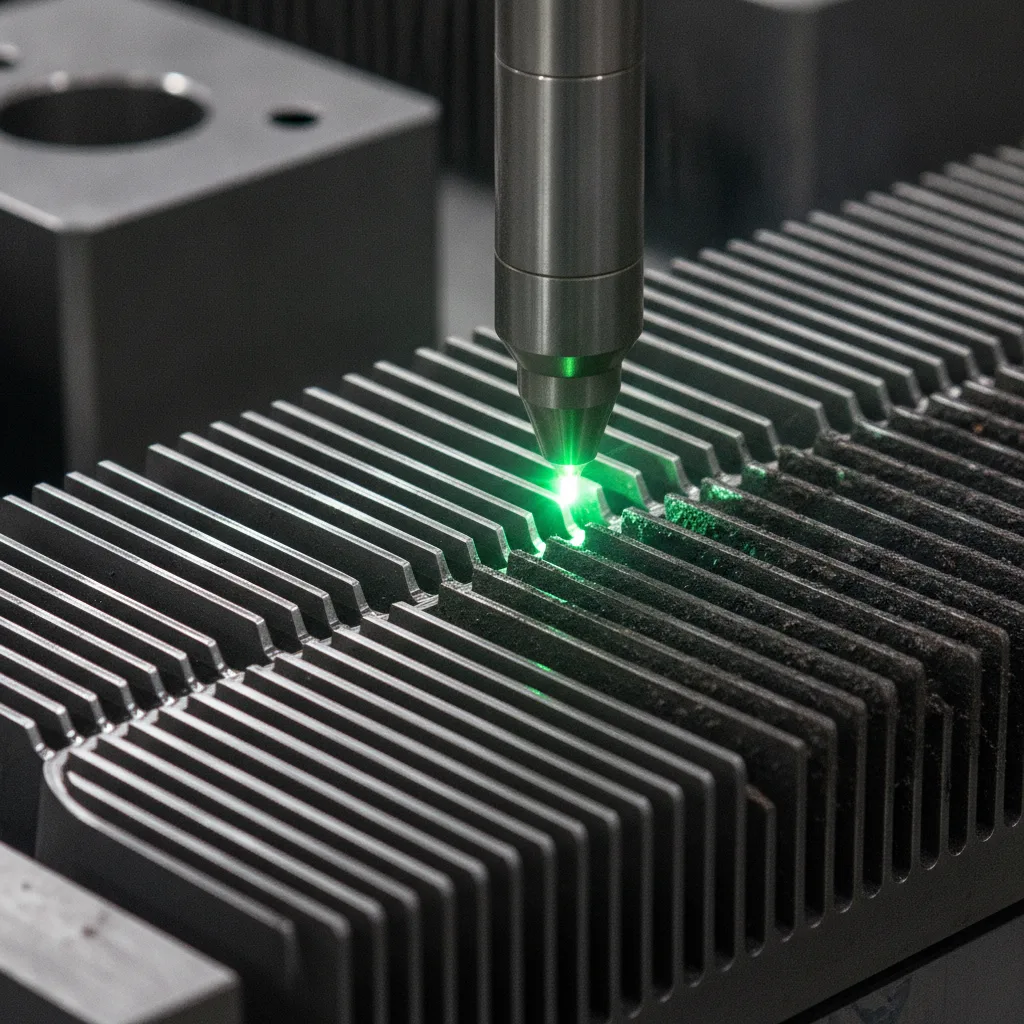
Vient ensuite l’essai préalable sur pièce témoin ou sur une zone discrète, qui valide l’efficacité du retrait, l’état de surface obtenu, l’absence de marquage et le volume de fumées généré.
Paramétrage, traçabilité et traitement
Le paramétrage laser est alors figé puis consigné : longueur d’onde, puissance moyenne, fréquence, durée d’impulsion, diamètre du spot, vitesse de balayage, recouvrement et distance de travail. Cette traçabilité des paramètres est un point souvent négligé, alors qu’elle permet de reproduire exactement le même résultat lors des entretiens suivants et d’alimenter la GMAO de l’atelier.
Le traitement se fait ensuite par passes successives contrôlées, avec inspection visuelle régulière. La question du démontage se pose au cas par cas : le nettoyage laser peut être réalisé en atelier comme directement sur site, selon l’accessibilité, la puissance nécessaire et les conditions de sécurité. Une intervention sur site de fonderie évite la logistique de transport et les immobilisations longues, mais elle impose un balisage rigoureux de la zone. Pour les outillages très encrassés ou les cavités profondes, le passage en atelier offre souvent de meilleures conditions de travail.
Contrôle final
Le contrôle final clôture la prestation : inspection visuelle, contrôle dimensionnel sur les cotes critiques, vérification de la propreté des cavités et des évents, état du plan de joint, puis validation sur les premières pièces coulées après remise en production.
Sécurité laser, un cadre réglementaire à respecter
Le décapage laser n’est pas une opération anodine. Les équipements utilisés en milieu industriel relèvent de classes élevées et la norme EN 60825 encadre la classification et la sécurité des appareils à laser. L’INRS publie par ailleurs des recommandations sur l’évaluation des risques liés aux rayonnements optiques artificiels et aux fumées de procédés.
Concrètement, une intervention sérieuse suppose une zone contrôlée et balisée, des lunettes de protection adaptées à la longueur d’onde employée, une aspiration et une filtration des fumées dimensionnées, une attention particulière aux surfaces réfléchissantes et des opérateurs formés.
Le point le plus souvent sous-estimé concerne la nature des dépôts retirés. Certains revêtements anciens peuvent contenir des substances dangereuses, ce qui impose une analyse préalable et une gestion réglementaire des résidus captés par le système de filtration.
À retenir
Aucune intervention de décapage laser en atelier de production ne devrait démarrer sans analyse de risque écrite, balisage de la zone et validation du dispositif de captation des fumées.
Choisir un prestataire et préparer sa demande de devis
Critères de choix d’un prestataire
Le marché du décapage laser industriel en France s’est structuré rapidement, avec des acteurs généralistes et d’autres spécialisés sur la fonte ou la métallurgie. Au-delà de la technologie annoncée, quelques critères discriminent réellement les offres : l’expérience documentée sur outillages de fonderie, la capacité à traiter aussi bien l’acier et la fonte que l’aluminium, la réalisation d’un essai avant engagement, l’équipement de captation des fumées, la possibilité d’intervenir sur site ou en atelier, la traçabilité des paramètres et les contrôles effectués après nettoyage.
Sur la question du coût, aucun barème universel n’existe. Le prix d’une intervention dépend de la surface développée à traiter, du matériau, de l’épaisseur et de la nature des dépôts, de l’accessibilité des cavités, du niveau de finition recherché, du mode d’intervention et de la logistique. C’est pourquoi un devis sérieux s’appuie toujours sur des éléments concrets plutôt que sur une estimation à distance.
Préparer votre demande de devis
Pour accélérer le chiffrage d’un devis de nettoyage laser de moule industriel, préparez les éléments suivants :
- Photos générales et rapprochées des zones encrassées.
- Dimensions et poids approximatif de l’outillage.
- Métal constitutif, type et épaisseur des dépôts.
- Nombre de pièces concernées et fréquence d’entretien souhaitée.
- Adresse du site et choix entre intervention sur place ou expédition.
- Contraintes de production et date visée.
Avant de chiffrer, n’hésitez pas à échanger avec notre équipe pour clarifier les zones critiques et les tolérances attendues.
Aller plus loin avec le décapage laser en fonderie
Le décapage laser s’est imposé en fonderie parce qu’il règle une contradiction ancienne : nettoyer efficacement sans user l’outillage. En agissant par vaporisation des contaminants plutôt que par abrasion, il préserve les géométries, les arêtes et l’état de surface, tout en supprimant les consommables abrasifs et une partie des produits chimiques.
Reste que la réussite tient au paramétrage, à l’essai préalable et au respect du cadre de sécurité. Chez Illuminis Group, nous abordons chaque matrice comme un cas particulier, avec test documenté avant engagement.
Pour faire évaluer une coquille ou une matrice, décrivez votre besoin et découvrez notre approche du décapage laser.
FAQ, décapage laser en fonderie
À quelle fréquence faut-il programmer un entretien laser des matrices de moulage
Il n’existe pas de règle universelle, la fréquence dépend de l’alliage coulé, de la cadence et du produit de démoulage utilisé. La pratique la plus efficace consiste à caler le nettoyage laser sur les arrêts planifiés de maintenance, puis à ajuster l’intervalle en observant la dérive de l’état de surface des pièces produites.
Le décapage laser peut-il être couplé à un contrôle 3D de l’outillage
Oui, et c’est même une combinaison pertinente. Un scan laser 3D réalisé après nettoyage fournit un relevé précis de la cavité, exploitable pour documenter l’usure, comparer l’outillage à sa définition d’origine ou préparer une reprise d’usinage. L’outillage étant propre, la qualité du relevé est nettement meilleure.
Un outillage stocké longtemps peut-il être récupéré au laser
Dans de nombreux cas oui, à condition que la corrosion reste superficielle. Le laser retire efficacement rouille légère, oxydes et anciennes protections. Si la corrosion a creusé le métal, le nettoyage révélera les piqûres sans les combler, et une reprise mécanique sera nécessaire.
Faut-il arrêter les lignes voisines pendant une intervention sur site
Pas nécessairement, mais une zone contrôlée doit être délimitée autour du poste de travail, avec balisage et protection des accès. L’étendue de cette zone est définie par l’analyse de risque, en fonction de la classe de l’équipement et de la présence de surfaces réfléchissantes.
Que deviennent les résidus retirés par le faisceau
Ils sont captés par le système d’aspiration et retenus par les filtres, puis traités comme déchets industriels selon leur nature. C’est un avantage de traçabilité par rapport au sablage, qui mélange les contaminants à un volume important d’abrasif usagé.