
Choisir entre un laser pulsé vs laser continu décapage n’est pas une question de puissance affichée, mais de physique de l’ablation et de nature du substrat. Les deux technologies retirent peinture, rouille, calamine ou dépôt carboné, mais elles ne déposent pas l’énergie de la même façon dans le temps.
Ce guide compare le laser pulsé vs laser continu décapage sur les critères qui comptent réellement en production, à savoir l’apport thermique, la sélectivité d’ablation, le rendement de décapage, le coût total de possession et la sécurité. Vous y trouverez une grille de décision par substrat et par contaminant, ainsi qu’une méthode d’essai sur échantillon avant tout engagement.
Laser pulsé vs laser continu décapage, que choisir ?
Temps de lecture : ~10 min
- Laser pulsé vs laser continu décapage, la réponse en bref
- Comment fonctionne l’ablation laser sur une surface industrielle
- Le laser pulsé, puissance crête élevée et apport thermique maîtrisé
- Le laser continu ou laser CW, le débit avant tout
- Tableau comparatif des deux technologies
- Quelle technologie pour la rouille, la peinture et la calamine
- Laser décapage inox et pièces sensibles
- Comparer la productivité réelle plutôt que les watts
- Prix d’achat et coût total de possession
- Sécurité, fumées et cadre réglementaire
- Tester avant de décider, la méthode de l’essai sur échantillon
- Aller plus loin avec laser pulsé vs laser continu décapage
- FAQ
Laser pulsé vs laser continu décapage, la réponse en bref
Synthèse du choix de technologie
Le laser pulsé émet des impulsions très courtes, typiquement de la nanoseconde à la microseconde, avec une puissance crête élevée mais une puissance moyenne contenue. Il privilégie la précision et limite l’échauffement du support. Le laser continu, appelé laser CW pour continuous wave, émet un faisceau sans interruption pendant le balayage, ce qui favorise la cadence sur de grandes surfaces et sur des couches épaisses fortement adhérentes.
En pratique, le pulsé est le choix prudent quand la géométrie, la rugosité ou la finition d’origine doivent être préservées. Le continu est souvent privilégié quand le rendement horaire prime et qu’une légère influence thermique reste acceptable.
Un point mérite d’être souligné d’emblée. Il serait faux d’affirmer que le pulsé est toujours supérieur. Une étude publiée en 2025 et relayée par PubMed Central indique qu’un laser continu peut atteindre des effets de nettoyage comparables à ceux d’un laser pulsé milliseconde lorsque les paramètres sont correctement réglés. La performance dépend donc du couple paramètres et matériau, pas uniquement du mode d’émission.
Comment fonctionne l’ablation laser sur une surface industrielle
Principe de l’ablation sélective
Le principe reste identique dans les deux cas. Le faisceau, généralement issu d’une source à fibre ytterbium ou d’un laser Nd:YAG, est absorbé par la couche superficielle, revêtement, couche d’oxyde ou résidu organique. L’élévation brutale de température vaporise ou fait éclater cette couche, tandis que le métal sous-jacent, plus réfléchissant à la longueur d’onde utilisée, absorbe nettement moins d’énergie. C’est ce différentiel d’absorption qui crée la sélectivité d’ablation et permet de nettoyer sans abrasif ni solvant.
Le résultat dépend ensuite d’un jeu de paramètres interdépendants, à savoir la longueur d’onde, la durée d’impulsion, la fréquence de répétition, la taille du spot, la vitesse de balayage, la largeur de ligne et le recouvrement des passes. Deux machines annoncées à la même puissance moyenne peuvent donner des résultats opposés si ces réglages diffèrent. C’est la raison pour laquelle nous raisonnons toujours à partir d’un essai sur une pièce représentative plutôt qu’à partir d’une fiche technique.
Le laser pulsé, puissance crête élevée et apport thermique maîtrisé
Caractéristiques du laser pulsé en décapage
Dans un laser à impulsions, l’énergie est concentrée sur des durées extrêmement courtes. La puissance crête atteinte pendant l’impulsion est très élevée, suffisante pour vaporiser ou décoller le contaminant, alors que la chaleur n’a pas le temps de diffuser profondément dans le substrat entre deux impulsions. La zone affectée thermiquement reste donc réduite, ce qui limite le risque de déformation, de coloration ou de modification métallurgique.
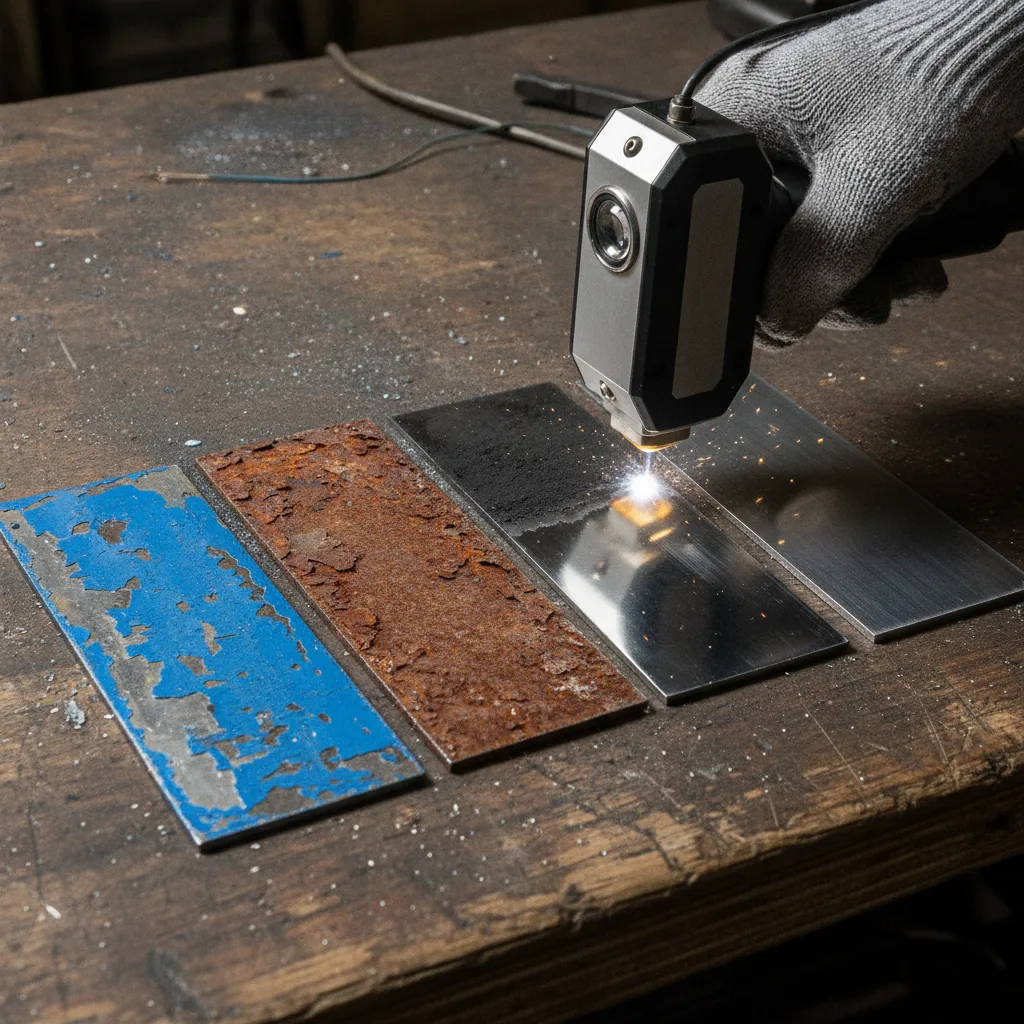
Ce comportement explique les applications de prédilection du pulsé, qui sont le décapage de moules d’injection, le nettoyage de composants mécaniques de précision, le traitement de l’inox poli, la préparation de surface locale avant soudage ou collage, et la restauration de pièces à forte valeur ajoutée. Sur un moule d’injection, l’objectif n’est pas seulement de retirer les dépôts carbonés et les résidus de dégazage, mais de conserver la texture, les arêtes vives et les cotes fonctionnelles. Une reprise mécanique mal maîtrisée coûte bien plus cher que le nettoyage lui-même.
Le revers est connu. Sur de grandes surfaces, un pulsé réglé prudemment avance plus lentement, en particulier à faible puissance moyenne ou lorsque le recouvrement des passes est important pour garantir l’homogénéité du résultat.
Le laser continu ou laser CW, le débit avant tout
Caractéristiques du laser continu en décapage
Le faisceau continu fournit une énergie constante pendant toute la durée du balayage. Cette continuité favorise l’élimination de couches épaisses et de contaminants fortement adhérents sur des supports robustes. Les cas d’usage classiques du laser continu décapage industriel sont les charpentes métalliques, les tôles et plaques d’acier, les châssis, les canalisations et, plus généralement, le retrait de peinture et l’élimination de rouille sur grandes surfaces.
La contrepartie est thermique. Comme l’apport d’énergie n’est pas fractionné, la chaleur s’accumule davantage dans la zone traitée. Sur un acier épais, cette accumulation est souvent sans conséquence. Sur une tôle fine, un profilé mince ou une pièce à tolérance serrée, elle peut provoquer une déformation thermique, une coloration ou un dépôt carboné nécessitant une passe complémentaire. La fenêtre de réglage existe, mais elle est plus étroite, et la vitesse de balayage comme le temps d’exposition doivent être rigoureusement contrôlés.
Tableau comparatif des deux technologies
| Critère | Laser pulsé | Laser continu (CW) |
|---|---|---|
| Mode d’émission | Impulsions courtes, nanoseconde à microseconde | Faisceau permanent pendant le balayage |
| Puissance crête | Très élevée pendant l’impulsion | Stable et répartie dans le temps |
| Apport thermique | Généralement limité | Plus important, chaleur cumulative |
| Sélectivité d’ablation | Élevée | Plus dépendante des réglages |
| Rendement sur grande surface | Souvent plus faible | Généralement supérieur |
| Substrats privilégiés | Pièces fines, moules, inox poli, pièces de précision | Acier épais, structures, grandes surfaces |
| Risque principal | Cadence insuffisante, investissement plus lourd | Déformation, coloration, reprise nécessaire |
| Ordre de grandeur de puissance cité par les guides professionnels | Environ 50 à 500 W | Environ 1 000 à 3 000 W |
Ces fourchettes de puissance, relevées dans un guide professionnel du décapage laser, sont indicatives. Elles décrivent des usages courants, pas une règle universelle.
À retenir
La puissance nominale ne prédit pas la vitesse de décapage. Demandez systématiquement un rendement exprimé en mètres carrés par heure sur une pièce comparable à la vôtre, avec le niveau de propreté attendu.
Quelle technologie pour la rouille, la peinture et la calamine
Le contaminant pèse autant que le substrat dans la décision. Pour une rouille de surface ou une couche d’oxyde fine sur une pièce de précision, le laser pulsé décapage rouille donne un résultat propre avec un contrôle fin de la profondeur retirée. Pour une rouille compacte, une calamine d’acier issue d’un traitement thermique ou une peinture industrielle multicouche sur structure, le laser continu grandes surfaces offre généralement un meilleur coût au mètre carré, à condition que le support tolère l’échauffement.
Certaines configurations restent délicates quelle que soit la technologie, notamment les peintures très réfléchissantes, les empilements de couches de nature différente et les supports composites. Dans ces cas, plusieurs passes, un changement de longueur d’onde ou une stratégie de balayage spécifique sont nécessaires. Pour le décapage laser peinture métal avec exigence esthétique, un essai comparatif pulsé contre continu sur la même pièce évite les mauvaises surprises.
Lorsque le décapage sert de préparation de surface avant peinture ou métallisation, le niveau de propreté attendu doit être exprimé dans un référentiel partagé. La norme ISO 8501 relative à la préparation des surfaces en acier fournit un langage commun entre le donneur d’ordre et le prestataire, ce qui évite les litiges sur l’aspect final.
Laser décapage inox et pièces sensibles
L’inox concentre les difficultés. Sa surface est souvent polie, visible, et la moindre coloration thermique est immédiatement perçue comme un défaut. Le laser pulsé y est généralement privilégié, car la faible durée d’exposition par impulsion limite l’élévation de température du substrat et préserve l’état de surface. Cela ne signifie pas une absence totale de risque. Un recouvrement excessif, une fréquence mal choisie ou une vitesse de balayage trop lente peuvent toujours générer un marquage. Le réglage reste décisif.
Comparer la productivité réelle plutôt que les watts
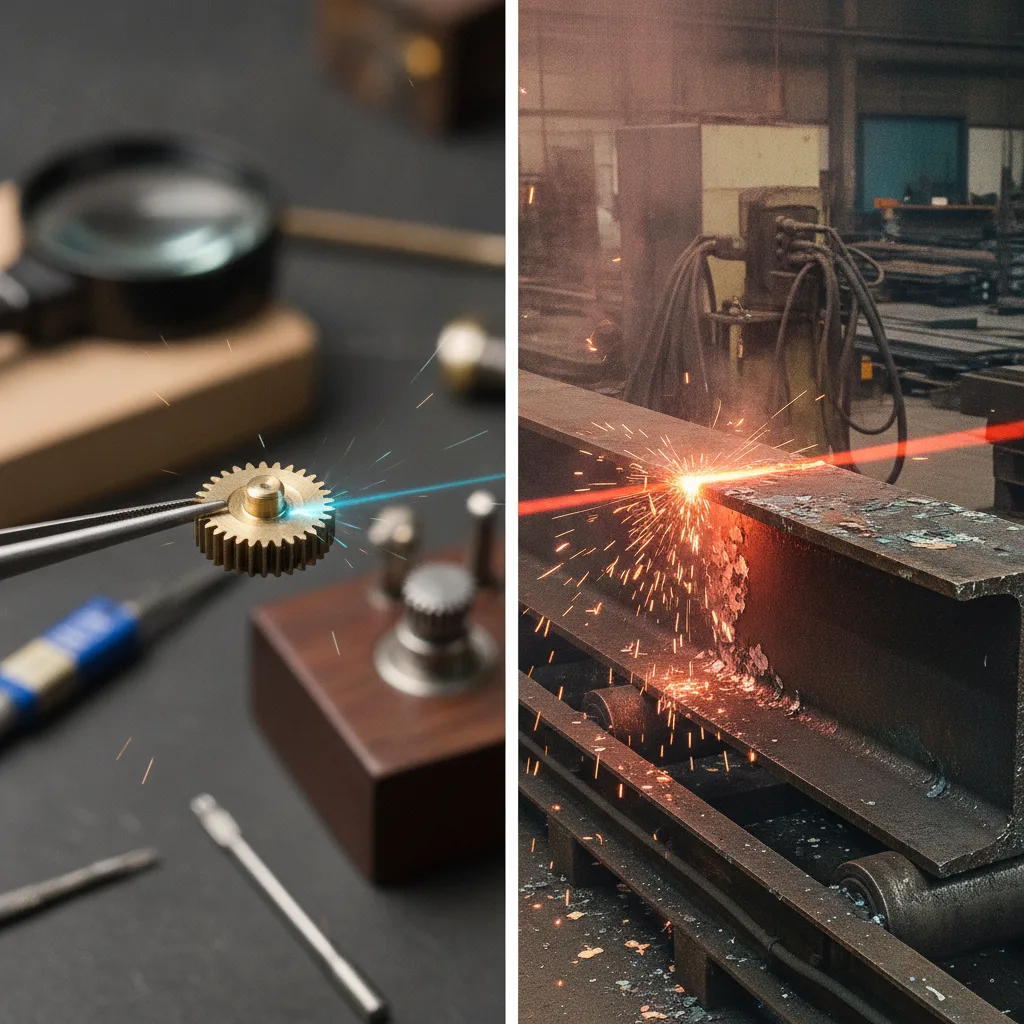
Comparer deux machines de décapage laser sur leur seule puissance moyenne conduit souvent à un mauvais arbitrage. Un système pulsé de puissance modeste peut produire un résultat plus propre et avec moins de reprises qu’un système continu plus puissant sur un support sensible. Inversement, sur une structure métallique, le continu peut diviser le temps de chantier.
Indicateurs de productivité à examiner
Pour comparer honnêtement, voici les indicateurs à exiger du fournisseur sur une pièce représentative.
- Le temps réel par mètre carré, mesuré jusqu’au niveau de propreté requis
- Le nombre de passes et le taux de reprise manuelle constaté
- La température du support relevée pendant et après le traitement
- La reproductibilité du résultat sur plusieurs pièces consécutives
- Les paramètres utilisés, documentés et reproductibles en atelier
Prix d’achat et coût total de possession
Les comparatifs commerciaux disponibles indiquent qu’une machine pulsée peut coûter de l’ordre de trois à quatre fois le prix d’une machine continue comparable, selon la configuration. Ce rapport doit être considéré comme un ordre de grandeur commercial, pas comme une règle de marché, car le prix machine décapage laser pulsé dépend de la source, du système de refroidissement, de la tête de balayage, du degré d’automatisation, de la longueur de fibre, des dispositifs de sécurité et de l’aspiration intégrée.
Le raisonnement pertinent reste celui du coût total de possession. Il intègre la maintenance, les consommables, la qualification des opérateurs, le traitement des déchets et, surtout, le coût des arrêts de ligne évités. Pour de nombreux sites de plasturgie, d’injection ou de fonderie, l’externalisation du nettoyage d’outillages évite un investissement lourd tout en sécurisant la remise en production. C’est l’approche que nous proposons chez Illuminis Group à travers notre prestation de décapage laser.
Sécurité, fumées et cadre réglementaire
Quel que soit le mode d’émission, le décapage laser implique un rayonnement de forte intensité, des réflexions possibles sur surfaces métalliques et l’émission de fumées et de particules fines. La classification des appareils relève de la norme EN 60825-1, qui conditionne le balisage de la zone, les protections collectives et le choix de lunettes adaptées à la longueur d’onde utilisée. L’INRS publie des repères sur la prévention des risques liés aux rayonnements optiques artificiels et sur la ventilation des postes de travail, qui constituent une base utile pour construire une analyse de risque interne.
L’aspiration des fumées à la source, avec filtration adaptée, est indispensable, en particulier sur des peintures anciennes susceptibles de contenir des pigments dangereux. En environnement classé ATEX, la compatibilité de l’équipement et la gestion des poussières doivent être vérifiées avant toute intervention. Ces éléments ne remplacent pas une évaluation menée avec votre service HSE et la documentation du fabricant.
Bon à savoir
La formation des opérateurs et la maintenance des dispositifs de sécurité comptent autant que la machine elle-même. Un système bien protégé mais mal exploité reste une source de risque.
Tester avant de décider, la méthode de l’essai sur échantillon
Un essai sérieux compare les deux technologies sur la même pièce, avec le même objectif de propreté. Avant l’essai, identifiez le matériau du substrat, l’épaisseur et la nature du revêtement, le niveau de finition acceptable et les zones sensibles de la pièce. Pendant l’essai, mesurez le temps réel, relevez la température, contrôlez l’absence de déformation, de coloration ou de dépôt résiduel, puis vérifiez la stabilité du résultat sur plusieurs pièces. Documentez enfin tous les paramètres pour garantir la répétabilité en production.
La meilleure solution n’est donc ni la plus puissante, ni la moins chère. C’est celle qui atteint le niveau de propreté requis avec le minimum de reprises, de dommages thermiques et d’immobilisation de l’outillage.
Choisir entre laser pulsé et laser continu pour le décapage
En résumé, le choix entre laser pulsé et laser continu décapage dépend d’abord de la sensibilité du substrat, de la nature du contaminant et du niveau de finition attendu, bien plus que de la seule puissance en watts. En vous appuyant sur des essais sur échantillon représentatifs et sur les indicateurs de productivité réels, vous sécurisez à la fois la qualité de vos pièces, vos cadences et votre budget d’investissement.
Aller plus loin avec laser pulsé vs laser continu décapage
La comparaison entre laser pulsé et laser continu se joue sur la gestion de l’énergie dans le temps, et donc sur l’équilibre entre sélectivité et rendement. Le pulsé protège les pièces de précision, les moules et l’inox. Le continu délivre de la cadence sur les grandes surfaces en acier. Dans les deux cas, le réglage et la validation sur échantillon déterminent le résultat final bien davantage que la fiche technique.
Si vous hésitez sur la technologie adaptée à vos outillages ou à vos structures, échangeons sur votre cas précis, nous définirons ensemble le protocole d’essai pertinent.
FAQ
Peut-on décaper au laser une pièce déjà traitée en surface, par exemple nitrurée ou chromée ?
Oui dans de nombreux cas, mais cela impose une attention particulière à la profondeur d’ablation. Le traitement de surface présente une absorption différente de celle du métal de base, et un réglage trop énergique peut l’entamer. Un essai avec contrôle de dureté ou d’épaisseur de couche après traitement est recommandé avant de généraliser.
Le décapage laser remplace-t-il complètement le sablage ou les bains chimiques ?
Il les remplace sur de nombreuses applications, notamment lorsqu’il faut éviter les abrasifs, les solvants et la gestion de déchets associée. Sur des corrosions très profondes ou des géométries creuses difficiles d’accès pour le faisceau, une solution combinée reste parfois plus pertinente.
Quel est l’impact du décapage laser sur la traçabilité en maintenance ?
Les paramètres utilisés, la durée d’intervention et l’état avant et après traitement peuvent être enregistrés et rattachés à la fiche de l’outillage dans une GMAO. Cette traçabilité facilite le suivi des cycles de nettoyage et l’anticipation des interventions sur les moules les plus sollicités.
Faut-il démonter l’outillage pour un nettoyage laser ?
Pas systématiquement. Les systèmes portables à fibre permettent des interventions sur site, parfois machine en place, ce qui réduit la durée d’immobilisation. La décision dépend de l’accessibilité des zones à traiter et des contraintes de sécurité liées au balisage de la zone laser.
À quelle fréquence nettoyer un moule d’injection au laser ?
Il n’existe pas de règle universelle, car cela dépend de la matière injectée, des additifs, de la température de process et des exigences esthétiques de la pièce produite. Le bon repère est l’apparition des premiers défauts d’aspect ou de dégazage, que l’on peut ensuite corréler à un nombre de cycles pour planifier les interventions.