
La corrosion de l’acier naval, les anciennes couches de peinture et les résidus d’antifouling comptent parmi les postes d’entretien les plus lourds d’un navire comme d’une structure portuaire, en particulier lorsqu’on prépare un décapage laser naval pour l’entretien de coque. Le sablage reste la référence sur les grandes surfaces, mais il impose un confinement important, la récupération d’un abrasif contaminé et des contraintes environnementales fortes à proximité de l’eau.
Le décapage laser naval pour l’entretien des coques propose une autre approche, sans média abrasif ajouté, avec une action ciblée sur les contaminants. Encore faut-il savoir ce que la technologie permet réellement, dans quels cas elle est pertinente et quelles précautions elle impose. Cet article fait le point, de la physique du procédé jusqu’à la préparation d’une demande de devis.
Décapage laser naval, entretien de coque, guide 2026
Temps de lecture : ~8 min
- Qu’est-ce que le décapage laser naval et comment fonctionne-t-il ?
- Quels problèmes de coque le laser peut-il traiter ?
- Décapage laser naval pour l’entretien d’une coque, quels bénéfices ?
- Décapage laser ou sablage pour une coque de navire ?
- Le laser peut-il nettoyer une coque sous l’eau ?
- Quelles précautions de sécurité prévoir en chantier naval ?
- Comment préparer une demande de devis de décapage laser naval ?
- Aller plus loin avec le décapage laser naval
- FAQ
Qu’est-ce que le décapage laser naval et comment fonctionne-t-il ?
Principe du décapage laser naval
Le principe repose sur l’absorption sélective de l’énergie lumineuse. Un laser à fibre, le plus souvent pulsé, projette un faisceau sur la surface. La rouille, la peinture ou les dépôts absorbent cette énergie beaucoup plus efficacement que le métal sain situé en dessous.
Sous l’effet de l’échauffement très bref, la couche indésirable se vaporise, se fragmente ou se désolidarise du support. On parle d’ablation laser. Le procédé fonctionne sans contact mécanique, sans projection d’abrasif et sans produit chimique.
Deux paramètres structurent le résultat. La puissance disponible, exprimée en watts, conditionne la vitesse de traitement. Le mode de fonctionnement, continu ou pulsé, détermine la manière dont l’énergie est délivrée. Le mode pulsé concentre l’énergie sur des durées très courtes, ce qui limite l’échauffement du substrat et convient aux travaux sélectifs. Le mode continu offre davantage de rendement sur des épaisseurs importantes, avec un apport thermique plus élevé à maîtriser.
Dans les deux cas, le réglage se fait en fonction de la nature du revêtement, de son épaisseur, de l’état de corrosion de l’acier naval et du profil de rugosité attendu avant application du nouveau revêtement anticorrosion.
Quels problèmes de coque le laser peut-il traiter ?
Les prestataires spécialisés en nettoyage laser de coque de navire positionnent la technologie sur plusieurs familles de salissures et de dégradations, dès lors que le navire est accessible et sec. Voici les cas les plus fréquemment rencontrés en chantier naval.
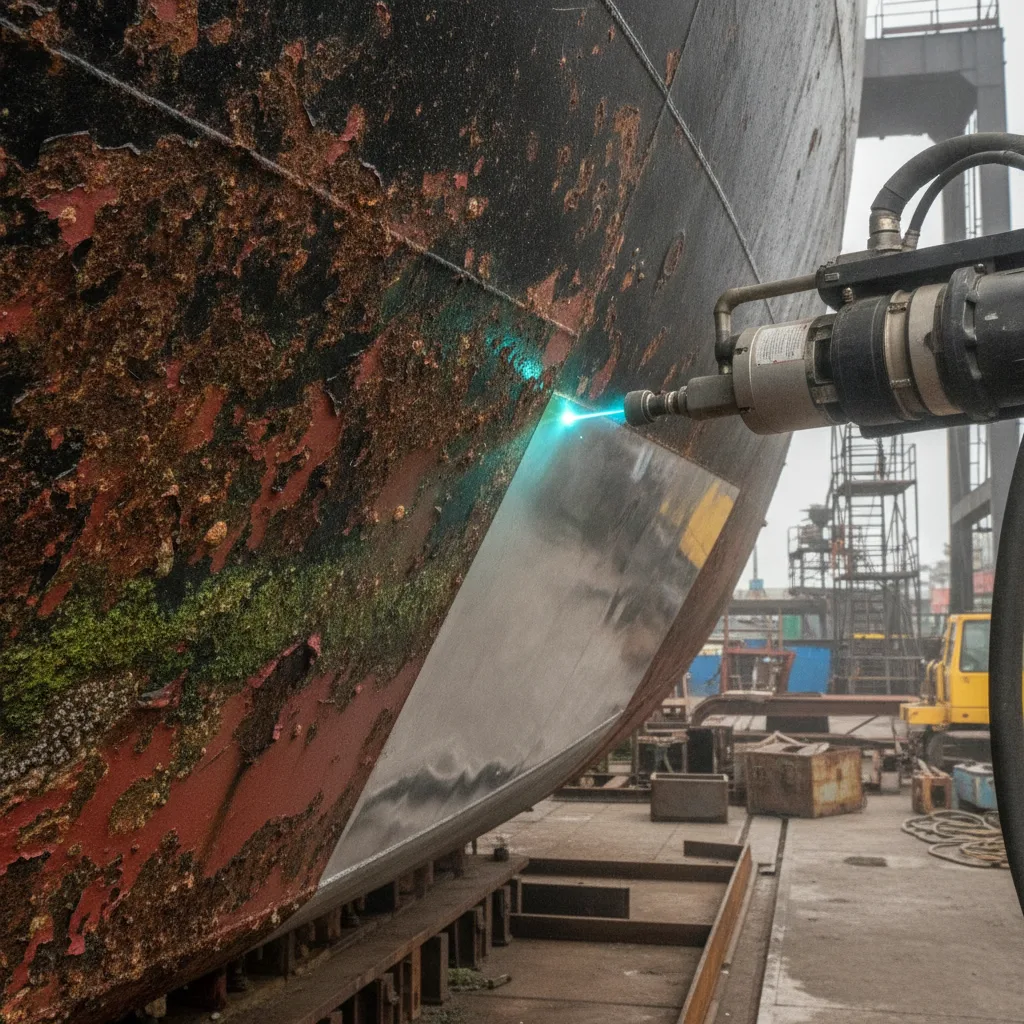
- La rouille superficielle ou localisée, y compris sur les soudures et les raidisseurs, avec la possibilité d’une inspection sous-jacente de l’acier une fois la zone mise à nu.
- Les anciennes peintures écaillées et les couches de protection vieillies, avant remise en peinture.
- Les résidus d’antifouling et les dépôts liés au biofouling restés accrochés après lavage haute pression.
- Les sels et dépôts marins présents sur les œuvres vives et les parties immergées.
- Les zones techniques difficiles d’accès, ponts, composants mécaniques, intérieurs de citerne de ballast, où le confinement d’un sablage serait complexe à organiser.
Un cas publié par un fournisseur d’équipements décrit l’intervention d’un laser portatif de 500 W sur la coque et les citernes d’un porte-conteneurs de 180 mètres, avec une préparation annoncée au niveau Sa 2,5 et un profil d’ancrage de 30 à 50 microns. Ces valeurs constituent des données fournisseur issues d’un chantier précis et non une performance transposable à tout navire. Elles montrent néanmoins que le procédé s’inscrit dans les référentiels de préparation de surface utilisés par le secteur.
Bon à savoir
La norme ISO 8501 définit les degrés de préparation de surface, dont les niveaux Sa 2,5 et Sa 3 exigés par de nombreux systèmes de peinture marine. Le niveau réellement obtenu doit être mesuré sur chantier, puis comparé à la spécification du fabricant de revêtement.
Décapage laser naval pour l’entretien d’une coque, quels bénéfices ?
Les principaux bénéfices pour l’entretien de coque
Le premier avantage tient à la suppression du média abrasif. Il n’y a ni sable ni grenaille à acheminer, à confiner, puis à récupérer sous forme de déchet contaminé par les anciennes peintures. Dans un port, où les contraintes de rejet et de propreté des plans d’eau sont strictes, ce point pèse lourd dans le choix d’une méthode. Le procédé reste producteur de déchets, il faut l’écrire clairement, mais ces déchets se limitent aux poussières, fumées et particules issues du revêtement retiré, captées par aspiration à la source puis traitées comme résidus de revêtement.
Le deuxième bénéfice est la sélectivité. Avec des paramètres correctement définis, le faisceau agit sur la contamination et sollicite peu le métal sain. Cela ouvre des usages intéressants sur les zones sensibles, les cordons de soudure à contrôler, les pièces mécaniques, les équipements embarqués et les assemblages qu’un jet abrasif agresserait.
Le troisième bénéfice est logistique. L’équipement portatif se déplace, se branche et intervient par zones, sans montage d’échafaudage de confinement sur toute la surface. Sur une opération ciblée en cale sèche, cela réduit la préparation de chantier et libère les corps de métier voisins plus rapidement.
Enfin, une surface décapée au laser facilite l’inspection visuelle et le contrôle d’épaisseur avant réparation. C’est un atout lorsque le planning d’arrêt technique dépend de la validation d’un expert ou des exigences d’une société de classification comme Bureau Veritas, Lloyd’s Register ou DNV. Cette logique rejoint celle que nous appliquons sur nos chantiers de rénovation et de décapage laser, où le diagnostic du support précède toujours le choix des paramètres.
Décapage laser ou sablage pour une coque de navire ?
La comparaison n’a de sens qu’à surface et objectif donnés. Sur plusieurs milliers de mètres carrés fortement encrassés, le sablage ou le grenaillage conserve un rendement difficile à égaler. Le laser devient pertinent sur les traitements ciblés, les zones de précision, les environnements où la gestion de l’abrasif est pénalisante et les interventions proches d’équipements sensibles. L’hydrogommage et le décapage chimique gardent eux aussi leurs usages, avec des contraintes d’effluents à anticiper.
| Critère | Décapage laser | Sablage ou grenaillage | Décapage chimique |
|---|---|---|---|
| Consommable principal | Énergie électrique du laser | Abrasif | Produit chimique |
| Déchets générés | Poussières, fumées, résidus de revêtement | Abrasif contaminé et poussières | Effluents, rinçage, emballages |
| Action sur la surface | Sans contact direct | Impact mécanique | Action chimique |
| Sélectivité | Élevée si les paramètres sont réglés | Plus agressive selon l’abrasif | Variable selon le produit |
| Rendement sur grande surface | Dépend de la puissance installée | Élevé, méthode de référence | Moyen, dépend du temps de pose |
| Contraintes principales | Sécurité laser, fumées, risque incendie | Confinement, poussières, récupération abrasif | Stockage et traitement des produits |
En pratique, les deux approches se combinent souvent sur un même arrêt technique. Le sablage traite les grandes surfaces d’œuvres vives, le laser reprend les zones de détail, les citernes, les soudures et les parties où l’abrasif serait difficile à récupérer.
Le laser peut-il nettoyer une coque sous l’eau ?
C’est une question fréquente, portée par l’envie d’éviter une mise en cale sèche. Des travaux de recherche allemands explorent l’usage de lasers bleus, parfois associés à des robots magnétiques, pour endommager les organismes fixés sur la coque, algues, moules et balanes, tout en préservant le revêtement situé en dessous.
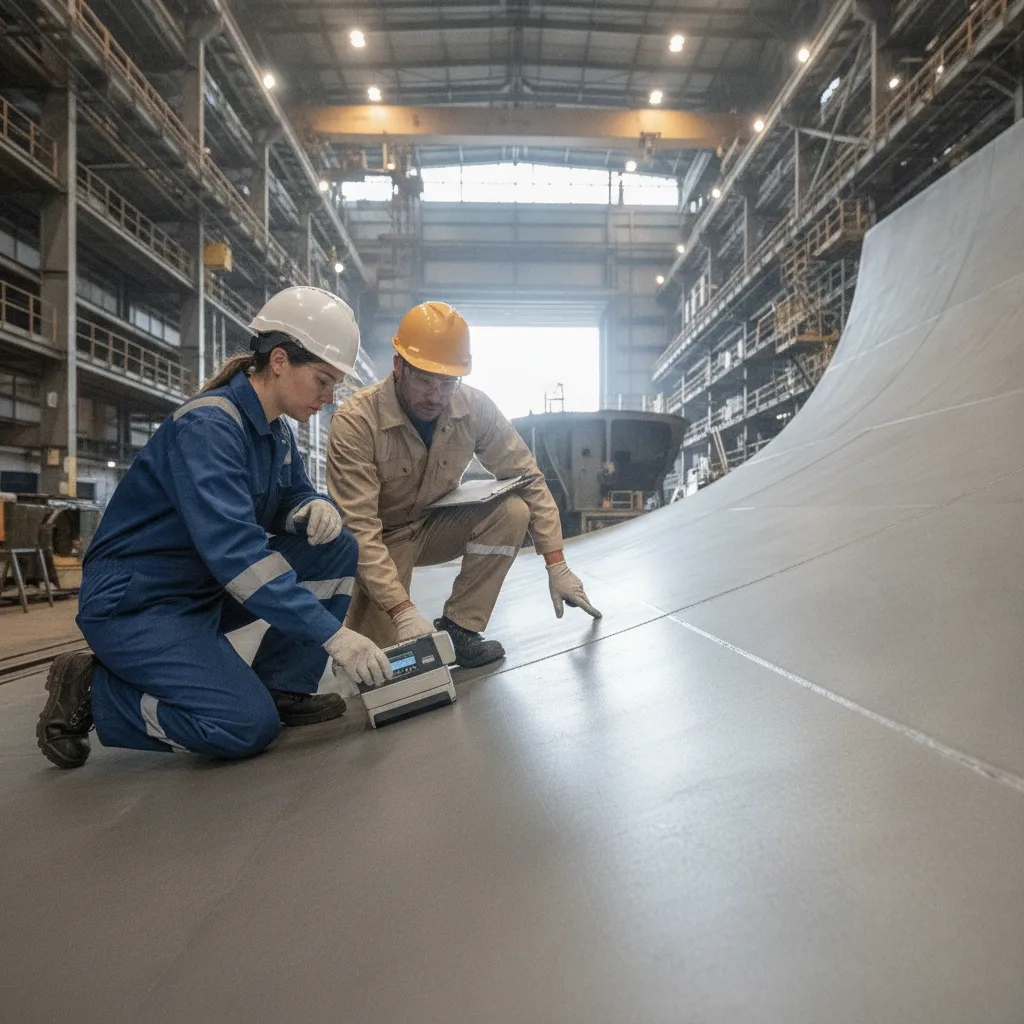
Des essais ont été conduits dans le port de Helgoland, avec destruction des organismes par irradiation puis détachement progressif dans l’eau.
Cette voie est prometteuse pour la lutte contre le biofouling, mais elle ne doit pas être confondue avec une prestation de décapage. Retirer des organismes vivants et préparer une surface avant peinture sont deux objectifs différents. À ce jour, une préparation de surface conforme aux exigences d’un système anticorrosion se réalise à sec, coque accessible, en cale sèche ou sur slipway.
Quelles précautions de sécurité prévoir en chantier naval ?
Sécurité laser et organisation du chantier
Un système de nettoyage laser industriel ouvert présente des risques oculaires et cutanés sérieux, auxquels s’ajoutent les réflexions sur l’acier et les surfaces métalliques. La classification de l’équipement relève de la norme IEC 60825-1, la sécurité des machines à laser de la norme ISO 11553, et le matériel mis en service en Europe doit porter le marquage CE. Sur chantier, cela se traduit par une zone contrôlée, une signalisation, un contrôle des accès, des équipements de protection individuelle laser adaptés à la longueur d’onde utilisée et une formation spécifique des opérateurs.
Le second volet concerne les fumées. La décomposition d’anciennes peintures, d’antifoulings ou de revêtements anticorrosion peut libérer des particules et des composés dangereux. Une aspiration des fumées à la source, une ventilation dimensionnée et une filière de gestion des résidus de revêtement sont indispensables.
Le troisième volet est le risque incendie. Le faisceau et les particules chaudes constituent une source potentielle d’ignition, ce qui rapproche l’intervention des travaux à chaud et justifie un permis de feu.
Important
En citerne de ballast, double fond ou tout espace confiné, l’intervention exige une autorisation d’entrée, un contrôle atmosphérique préalable et continu, une ventilation, une surveillance extérieure et une procédure d’évacuation écrite.
Comment préparer une demande de devis de décapage laser naval ?
Plus la demande est documentée, plus la réponse technique est fiable et plus l’essai préalable est pertinent. Voici les informations à réunir avant de nous contacter pour un chantier de nettoyage laser de corrosion sur coque acier ou de traitement laser de rouille en citerne de ballast, l’une des prestations proposées par nos équipes.
- Le type de navire ou de structure, le matériau de la coque et la surface estimée par zone.
- La nature des revêtements existants, la présence d’antifouling, le nombre de couches et le niveau de corrosion observé.
- Le résultat attendu, degré de préparation visé et rugosité de surface cible imposée par le système de peinture retenu.
- Le lieu et les conditions d’intervention, cale sèche, quai, espace confiné, ainsi que les contraintes de calendrier de l’arrêt technique.
De notre côté, nous précisons la technologie et la puissance laser utilisées, le mode continu ou pulsé, la cadence estimée, la méthode d’aspiration, la gestion des résidus, la qualification des opérateurs, les contrôles réalisés après décapage et la compatibilité avec la peinture de finition prévue. Pour transmettre vos éléments et vos photos, utilisez notre formulaire de contact.
Aller plus loin avec le décapage laser naval
Le décapage laser naval dans l’entretien d’une coque n’est pas une solution universelle, et personne ne devrait le présenter comme tel. C’est un procédé de précision, sans abrasif ajouté, particulièrement adapté aux zones ciblées, aux espaces difficiles d’accès et aux contextes portuaires où la gestion des déchets conditionne l’acceptabilité du chantier.
Sa valeur se juge sur un diagnostic sérieux, un essai représentatif et une mesure du résultat obtenu, pas sur une promesse générique. C’est exactement la démarche que notre équipe applique sur chaque chantier, du premier échantillon traité jusqu’au contrôle final avant remise en peinture.
FAQ
Le décapage laser fonctionne-t-il sur une coque en aluminium ou en composite ?
L’aluminium réfléchit davantage le faisceau et conduit mieux la chaleur, ce qui impose des paramètres différents de ceux employés sur acier. Les composites et les gelcoats sont plus sensibles encore, car la matrice organique peut être dégradée. Dans ces deux cas, un essai sur zone témoin est indispensable avant d’engager une surface complète.
Faut-il systématiquement immobiliser le navire en cale sèche ?
Pour une préparation de surface des œuvres vives, oui, la coque doit être accessible et sèche. En revanche, les interventions sur les œuvres mortes, les ponts, les superstructures, les équipements embarqués ou les intérieurs de citerne peuvent souvent s’organiser à quai, sous réserve des autorisations du chantier et de l’exploitant.
Le laser convient-il aussi aux structures portuaires fixes ?
Oui, les pontons métalliques, passerelles, garde-corps, vannes et charpentes exposées à l’air marin présentent les mêmes problématiques de corrosion. L’absence d’abrasif projeté au-dessus de l’eau simplifie nettement l’organisation de ce type d’intervention.
Quels documents demander avant de retenir un prestataire ?
Demandez la fiche de classification de sécurité de l’équipement, l’attestation de marquage CE, l’analyse de risques du chantier, les procédures d’intervention en espace confiné, les attestations d’assurance et, le cas échéant, les rapports de mesure de préparation de surface réalisés sur des chantiers comparables.
Un essai préalable est-il vraiment utile ?
Il l’est presque toujours. L’essai permet de valider les paramètres sur le revêtement réellement en place, d’estimer une cadence crédible et de vérifier que le résultat correspond à la spécification du fabricant de peinture, avant tout engagement sur un planning d’arrêt technique.