
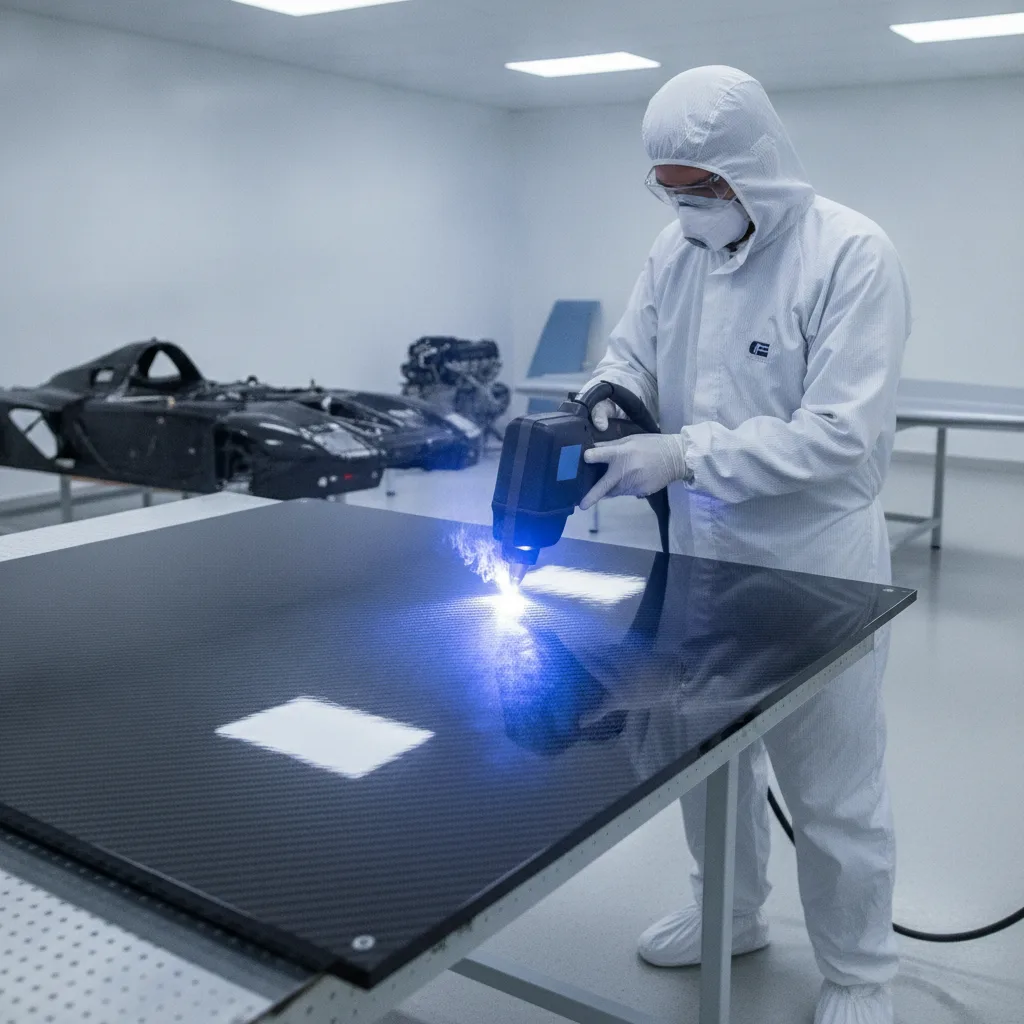
Le composite carbone s’est imposé partout où la légèreté compte, de l’aéronautique au sport automobile, en passant par les outillages et les moules techniques. Mais dès qu’il faut retirer une peinture, un apprêt, une colle ou un agent démoulant, le nettoyage laser composite carbone soulève des questions délicates, car la matrice époxy et les fibres n’ont pas le même comportement face à l’énergie.
Le nettoyage laser composite carbone offre une voie sans contact et très localisée, à condition de rester dans une fenêtre opératoire étroite. Cet article détaille le principe physique, les paramètres à maîtriser, les risques réels pour le stratifié et les cas d’usage industriels les plus pertinents, pour vous aider à décider si le laser est adapté à vos pièces avant de lancer des essais.
Nettoyage laser composite carbone, le guide complet 2026
Temps de lecture : ~9 min
- Qu’est-ce que le nettoyage laser du composite carbone
- Comment fonctionne le décapage laser CFRP en pratique
- Ce que le laser peut retirer sur une pièce composite
- Laser pulsé ou continu, quel laser pour nettoyer du CFRP
- Les paramètres à contrôler pour rester dans la fenêtre opératoire
- Risques et limites, nettoyage laser sans endommager les fibres
- Laser, ponçage, chimie, comment choisir
- Préparation surface composite avant collage et applications industrielles
- La démarche que nous appliquons chez Illuminis Group
- Aller plus loin avec le nettoyage laser composite carbone
- Foire aux questions sur le nettoyage laser composite carbone
Qu’est-ce que le nettoyage laser du composite carbone
Un stratifié composite associe des fibres de carbone, qui assurent l’essentiel de la résistance mécanique, et une matrice polymère, le plus souvent une résine époxy, qui les maintient en place et transmet les efforts. À la surface viennent s’ajouter des couches fonctionnelles, apprêt et revêtement, vernis, protection anticorrosion ou résidus d’agent démoulant issus du moulage. Le nettoyage laser cible ces couches superficielles et ces contaminants, pas la structure interne du stratifié.
Le principe repose sur l’ablation sélective. Le faisceau est balayé sur la surface et dépose une densité d’énergie suffisante pour décomposer ou détacher la couche indésirable, tout en restant sous le seuil d’ablation du substrat que l’on souhaite préserver. Deux mécanismes coexistent, l’ablation photothermique, qui décompose le contaminant par échauffement rapide, et l’ablation photomécanique, qui détache la couche par l’effet d’impulsions très courtes. Sur un CFRP, Carbon Fiber Reinforced Polymer, la matrice époxy peut être retirée avant les fibres dans certaines conditions, ce qui ouvre une fenêtre de traitement exploitable, comme le documentent les travaux publiés dans la revue MDPI Materials et les synthèses disponibles sur ScienceDirect.
Comment fonctionne le décapage laser CFRP en pratique
Concrètement, une tête laser équipée d’un scanner galvanométrique déplace le spot laser à grande vitesse selon un motif de balayage. Chaque impulsion laser pulsé dépose une quantité d’énergie définie par la fluence laser, c’est à dire l’énergie par unité de surface. Le résultat dépend donc d’un équilibre entre la puissance, la fréquence, la durée d’impulsion, la vitesse de balayage et le recouvrement des passes. Deux réglages très différents peuvent produire la même puissance moyenne et pourtant donner un résultat radicalement opposé sur une pièce carbone.
L’absorption varie aussi selon la longueur d’onde. Les fibres de carbone, la résine et la peinture n’absorbent pas de la même manière un rayonnement infrarouge, un laser CO₂ ou un laser UV. Les études comparant ces sources montrent des différences marquées en termes d’efficacité d’ablation et de dommages induits. Un laser Nd:YAG ou une source fibre pulsée en infrarouge proche reste la configuration la plus répandue en nettoyage industriel, tandis que les sources UV sont étudiées pour leur ablation plus froide sur les polymères sensibles.
Ce que le laser peut retirer sur une pièce composite
Les applications documentées couvrent un spectre large, dès lors que la couche visée se décompose à une énergie inférieure à celle qui dégrade la matrice. Voici les cas les plus fréquemment rencontrés en atelier.
- Décapage peinture composite carbone, retrait de vernis et d’apprêt sur panneaux et carénages, y compris de façon localisée autour d’une retouche.
- Retrait d’adhésifs, de résidus de résine et d’agent démoulant sur pièces et outillages, avant remise en production.
- Nettoyage laser résine époxy en surface, préparation avant collage, avant marquage ou avant inspection non destructive.
Dans tous les cas, la compatibilité doit être validée par des essais, car la peinture, l’apprêt et la matrice possèdent des seuils d’ablation différents. Une couche épaisse et fortement adhérente demandera plusieurs passes à faible énergie plutôt qu’une passe agressive.
Laser pulsé ou continu, quel laser pour nettoyer du CFRP
Sur composite, le laser pulsé est généralement privilégié. Les impulsions courtes limitent la diffusion thermique dans le stratifié et réduisent la zone affectée thermiquement, la fameuse ZAT. Le laser continu dépose l’énergie de façon permanente sur le point d’impact, ce qui augmente le risque de ramollissement, de fusion et de carbonisation de la résine. Il peut convenir à certaines applications productives, mais exige une maîtrise stricte de la puissance et de la vitesse de balayage, avec une marge d’erreur beaucoup plus faible.
Le débat laser continu vs laser pulsé ne se tranche donc pas sur la seule puissance nominale. Une machine destinée aux composites doit permettre de régler finement la fréquence, la durée d’impulsion, la taille du spot, le recouvrement et le nombre de passes. C’est cette finesse de paramétrage, et la capacité à enregistrer une recette process reproductible, qui distingue une machine nettoyage laser composite d’un équipement généraliste conçu pour l’acier.
Les paramètres à contrôler pour rester dans la fenêtre opératoire
La règle de base est de commencer avec une faible densité d’énergie, une vitesse élevée et un recouvrement limité, puis d’augmenter progressivement jusqu’au niveau de propreté recherché. La puissance doit être suffisante pour retirer le contaminant mais rester sous le seuil de dommage de la matrice et des fibres. Une vitesse de balayage trop basse allonge le temps d’exposition local et provoque une dégradation thermique, un recouvrement trop important multiplie l’apport de chaleur sur la même zone. La position du point focal influe directement sur la densité d’énergie, une distance de travail mal tenue rend le résultat irrégulier.
L’extraction des fumées fait partie intégrante du process. La décomposition de la peinture et de l’époxy génère des fumées et des particules fines de carbone et de polymère qui doivent être captées à la source et filtrées. Enfin, la matrice détachée peut rester accrochée aux fibres, un nettoyage complémentaire à l’air comprimé ou par aspiration est souvent nécessaire avant contrôle.
Bon à savoir
Un stratifié humide ou déjà impacté réagit différemment. Vérifier l’état initial de la pièce, fissures, délaminage, humidité, avant tout traitement intensif limite fortement le risque de mauvaise surprise.
Risques et limites, nettoyage laser sans endommager les fibres
Le premier risque est l’endommagement de la matrice. Une exposition excessive ramollit, fait fondre ou carbonise la résine, ce qui altère l’aspect de surface et peut compromettre les performances mécaniques du stratifié. Le second risque est l’apparition de fibres de carbone exposées. Une fibre visible n’est pas systématiquement rompue, mais elle signale que l’ablation a dépassé le niveau souhaité, et la littérature signale une ablation partielle des fibres lorsque la fluence augmente. Le troisième risque est le délaminage, favorisé par la chaleur et par l’humidité présente dans le matériau.
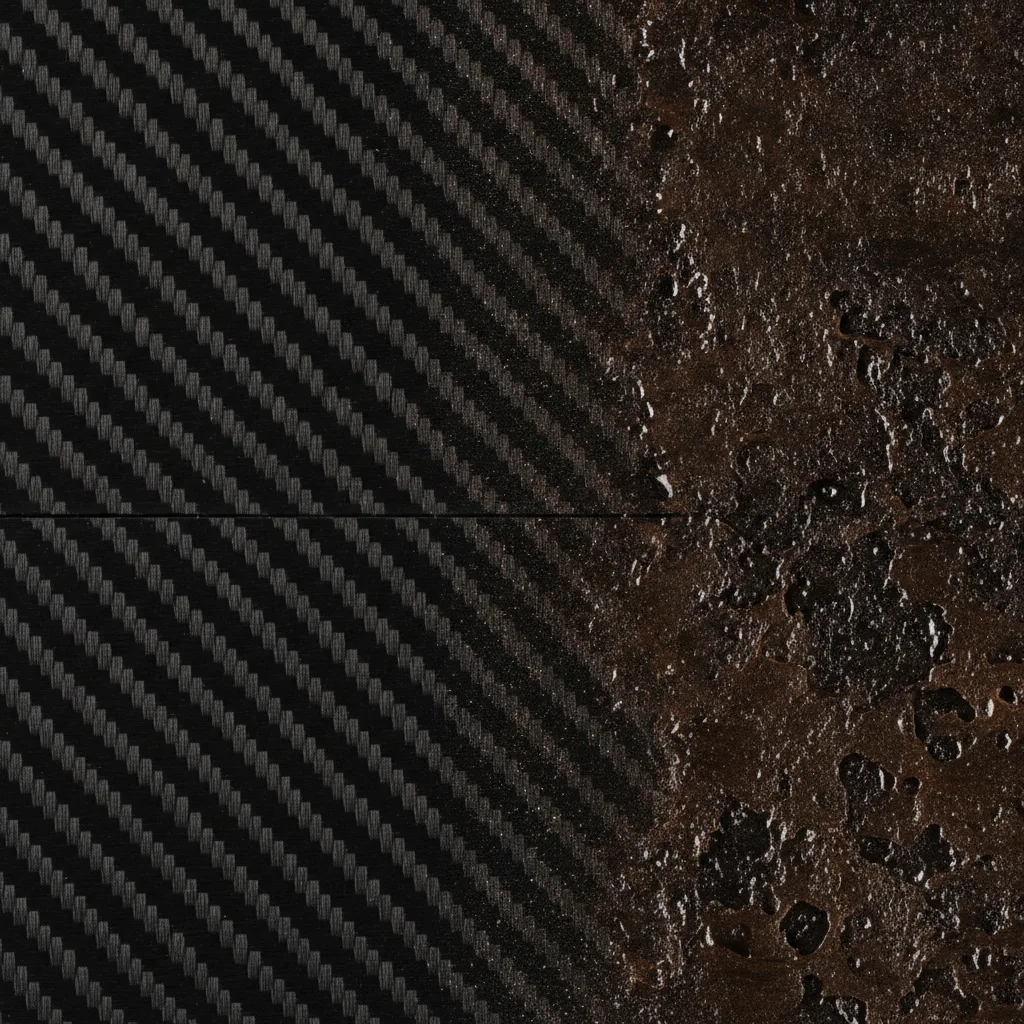
Il faut aussi rappeler une limite évidente mais souvent oubliée. Le nettoyage laser ne répare pas un dommage structurel préexistant et ne remplace pas une inspection non destructive, END ou CND, après intervention. Sur une pièce à fonction structurelle, le contrôle final reste indispensable.
Laser, ponçage, chimie, comment choisir
Le tableau ci dessous résume les arbitrages les plus courants sur une pièce en fibre de carbone.
| Méthode | Atouts | Limites sur composite carbone |
|---|---|---|
| Décapage laser pièce carbone | Sans contact, très localisé, automatisable, peu de consommables | Risque thermique si les réglages sortent de la fenêtre opératoire |
| Ponçage | Accessible, résultat immédiat sur petites zones | Enlèvement de matière difficile à doser, fibres facilement entamées |
| Décapage chimique | Efficace sur certaines peintures et grandes surfaces | Déchets chimiques, compatibilité limitée avec certaines résines |
| Grenaillage ou sablage | Productivité élevée | Abrasion, incrustation de particules, dégradation de surface |
| Cryogénique | Peu de résidus secondaires | Efficacité variable selon l’adhérence du revêtement |
Différences entre décapage laser et ponçage
La différence principale entre décapage laser et ponçage tient au contrôle. Le ponçage agit mécaniquement sur toute l’épaisseur attaquée, sans discrimination entre peinture, résine et renfort. Le laser agit par seuils, ce qui permet, après calibration, de reproduire exactement le même résultat d’une pièce à l’autre.
Préparation surface composite avant collage et applications industrielles
La préparation avant collage est l’un des usages les plus intéressants, car le laser retire les contaminants de surface, notamment les résidus d’agent démoulant, tout en générant une rugosité de surface contrôlée. L’exigence est double, atteindre un état de propreté suffisant sans décaper la matrice au point de déchausser les fibres. Le niveau de rugosité visé doit être validé par des essais d’adhérence représentatifs de l’application finale.
En nettoyage laser aéronautique CFRP, le procédé est étudié pour le décapage de panneaux et de pièces de structure, avec un cahier des charges strict et une traçabilité complète du paramétrage. En sport automobile, la demande concerne plutôt le retrait de peinture sur carénages et pièces de carrosserie, ainsi que la remise en état de moules et d’outillages composites. Dans les deux cas, la logique est la même, un essai sur échantillon représentatif, un rapport avant et après, une mesure de rugosité et une vérification de l’intégrité des fibres.
Important
La sécurité laser s’inscrit dans un cadre réglementaire, notamment la norme EN ISO 11553 relative à la sécurité des machines laser, complétée par les obligations locales en matière d’exposition aux fumées et de protection des opérateurs.
La démarche que nous appliquons chez Illuminis Group
Les grandes étapes de qualification
Chez Illuminis Group, nous abordons chaque pièce composite comme un cas particulier. La première étape consiste à identifier le type de fibres, la nature de la matrice, l’épaisseur du stratifié, la présence d’un revêtement et la fonction structurelle de la pièce.
Vient ensuite la caractérisation de la couche à retirer, puis une série d’essais progressifs sur une zone non critique, avec contrôle visuel à chaque palier, changement de couleur de la résine, brillance anormale, fumée excessive, piqûres ou fibres apparentes. La recette validée est documentée, ce qui permet de la rejouer en série.
Vous pouvez découvrir notre approche du décapage laser et nous décrire votre pièce.
Aller plus loin avec le nettoyage laser composite carbone
Le nettoyage laser du composite carbone n’est ni une solution magique ni une impasse technique. C’est un procédé de précision dont la réussite dépend entièrement de la qualification des paramètres, fluence, durée d’impulsion, longueur d’onde, vitesse de balayage et recouvrement, puis du contrôle du résultat.
Bien calibré, il retire peinture, colle ou agent démoulant sans contact mécanique et avec une répétabilité difficile à atteindre manuellement. Mal calibré, il carbonise la résine et expose les fibres. La bonne démarche consiste donc toujours à commencer par un essai documenté sur un échantillon représentatif avant d’industrialiser.
En résumé sur le nettoyage laser composite carbone
Sur les pièces en composite carbone, le nettoyage laser est un outil de préparation et de décapage performant à condition de rester dans une fenêtre opératoire étroite, définie par la nature de la matrice, des fibres et des couches à retirer.
Points clés à retenir
Identifier précisément le matériau, qualifier les paramètres sur éprouvettes représentatives, documenter une recette reproductible et conserver un contrôle qualité après intervention sont les piliers d’un usage fiable du nettoyage laser composite carbone en atelier.
FAQ – Foire aux questions sur le nettoyage laser composite carbone
Le laser fonctionne-t-il aussi sur les composites à fibres de verre ou d’aramide ?
Le principe reste identique, mais les seuils changent. Le verre et l’aramide n’absorbent pas le rayonnement de la même façon que le carbone, la fenêtre opératoire doit être requalifiée entièrement, y compris la longueur d’onde retenue.
Faut-il un traitement complémentaire après le passage laser ?
Souvent oui. Des résidus de matrice décomposée peuvent rester accrochés en surface, un dépoussiérage par aspiration ou air comprimé filtré est recommandé avant collage, peinture ou contrôle dimensionnel.
Peut-on traiter des pièces de très grande dimension ?
Oui, en déplaçant la tête laser plutôt que la pièce, via un bras robotisé ou des axes numériques. La contrainte principale devient alors la gestion du confinement du faisceau et l’extraction des fumées sur toute la zone de travail.
Comment assurer la traçabilité qualité d’une opération de nettoyage laser ?
En figeant une recette process, en enregistrant les paramètres machine par référence de pièce et en associant un contrôle de sortie, visuel, mesure de rugosité et, selon la criticité, inspection non destructive.
Quels éléments demander à un fournisseur avant d’investir dans une machine ?
Un essai sur échantillon représentatif, un rapport avant et après, une estimation de cadence, la démonstration de la répétabilité sur plusieurs pièces et la documentation sécurité de l’équipement.