
Choisir une méthode de décapage industriel, critères techniques à l’appui, revient à arbitrer entre plusieurs contraintes rarement alignées : la nature du substrat, le type de contaminant, la cadence attendue, l’état de surface final, la sécurité des opérateurs et la gestion des déchets. Un moule d’injection, une matrice de fonderie, une charpente métallique ou une pierre de façade n’appellent pas le même procédé.
Ce guide passe en revue sept critères universels, applicables aussi bien au laser qu’au sablage, au chimique ou à l’aérogommage, pour vous aider à décider avant de lancer un chantier ou une production. Chez Illuminis Group, nous intervenons quotidiennement sur ces arbitrages auprès de sites industriels et de gestionnaires de patrimoine.
Choisir une méthode de décapage industriel, critères clés
Temps de lecture : ~9 min
- Pourquoi le choix du procédé est une décision technique, pas une habitude
- Panorama des procédés de décapage industriel
- Les 7 critères pour choisir une méthode de décapage industriel
- Décapage laser ou sablage, comparatif par critère
- Sécurité et cadre réglementaire du décapage laser
- Déchets, effluents et bilan environnemental du procédé
- Comment comparer le coût global d’intervention
- Quand réaliser un essai de décapage
- Aller plus loin avec une méthode de décapage adaptée
- FAQ
Pourquoi le choix du procédé est une décision technique, pas une habitude
Dans beaucoup d’ateliers, la méthode de décapage est héritée de l’existant : une cabine de sablage installée depuis quinze ans, un bain chimique déjà en place, un prestataire historique. Ce réflexe a un coût caché. Un procédé mal adapté peut altérer un profil de rugosité critique, modifier une tolérance dimensionnelle sur un outillage de précision, générer des déchets dangereux à traiter, ou imposer un démontage complet là où une intervention sur place aurait suffi.
À l’inverse, surdimensionner la technologie sur une grande surface peu sensible allonge inutilement le temps de cycle.
La bonne approche consiste à partir de la pièce et non de l’équipement disponible. Trois questions ouvrent systématiquement le diagnostic : que faut-il retirer exactement, sur quel support, et quel état de surface doit être obtenu à l’arrivée. Tout le reste, cadence, budget, sécurité, découle de ces réponses.
Panorama des procédés de décapage industriel
Décapage laser
Le décapage laser fonctionne par ablation laser, c’est-à-dire une vaporisation contrôlée de la couche superficielle sous l’effet d’impulsions concentrées. Le procédé est sans contact, sans abrasif projeté et sélectif : il retire le revêtement ou le contaminant en préservant la matière saine située dessous.
Les sources industrielles les plus courantes sont de type Nd:YAG ou fibre. Ses limites tiennent au rendement sur de très grandes surfaces, au réglage fin de la puissance laser, de la vitesse et du nombre de passes laser, ainsi qu’à la nécessité d’une extraction et filtration des fumées.
Sablage et grenaillage
Le sablage et le grenaillage projettent un abrasif à haute vitesse pour décoller rouille, peinture et dépôts épais. Leur productivité sur les grandes structures reste difficile à égaler, et ils créent une rugosité souvent recherchée avant mise en peinture, avec des degrés de préparation normalisés comme le Sa 2,5 défini par la norme ISO 8501.
En contrepartie, ils érodent le support, produisent des abrasifs usagés contaminés et imposent confinement et dépoussiérage.
Décapage chimique
Le décapage chimique dissout ou décolle les revêtements à l’aide de solvants, d’acides ou de bains spécifiques. Il atteint les géométries internes inaccessibles mécaniquement, mais génère des effluents chimiques nécessitant rinçage, neutralisation des déchets et filière de traitement, avec un risque d’attaque du substrat ou de résidus piégés.
Aérogommage et hydrogommage
L’aérogommage et l’hydrogommage utilisent un abrasif fin à pression contrôlée, avec ou sans eau. Ces procédés doux conviennent aux supports sensibles à un grenaillage classique, tout en restant des techniques avec projection et production de poussières ou d’eaux souillées.
Les 7 critères pour choisir une méthode de décapage industriel
Voici les sept critères que nous passons en revue avant toute recommandation sur un chantier ou un outillage de production.
1. La nature du contaminant
Rouille, oxyde, calamine, dépôt carboné, suie, peinture, vernis, colle, résine, graisse ou pollution biologique ne se comportent pas de la même façon. Le laser excelle lorsqu’il faut retirer une couche fine sans entamer le métal sain, notamment sur les moules encrassés par des résidus de dégazage. Une couche épaisse et fortement incrustée demandera en revanche plusieurs passes et pourra rendre un procédé abrasif plus compétitif.
2. La nature et la sensibilité du support
Dureté, conductivité thermique du support, sensibilité à la chaleur, fragilité mécanique et valeur patrimoniale orientent fortement la décision. Sur un décapage industriel de surface sensible, bronze, alliage léger, pierre, bois ou pièce gravée, l’absence de contact mécanique du laser évite l’érosion et la perte de matière. C’est précisément l’intérêt du procédé lorsque l’intégrité du support, sa patine ou sa géométrie doivent être conservées.
3. Le niveau de précision et la sélectivité du procédé
Pour une zone localisée, une soudure, un marquage ou une empreinte complexe, le laser offre un contrôle supérieur. Pour une grande surface uniforme sans exigence de sélectivité, l’abrasif projeté reste souvent plus rationnel.
4. L’épaisseur des couches
Une fine pellicule de peinture, d’oxyde ou de suie part rapidement au laser. Une accumulation importante allonge le temps de traitement et peut justifier une approche mixte, par exemple un dégrossissage mécanique suivi d’une finition laser.
5. La surface à traiter et la cadence
Le rendement brut favorise le sablage sur les structures étendues. Le laser reprend l’avantage lorsque les zones sont ciblées, lorsque la pièce est coûteuse ou longue à remplacer, lorsque le masquage et la remise en état seraient onéreux, ou lorsque le traitement peut se faire sans démontage complet, un point décisif pour limiter les arrêts de ligne.
6. L’état de surface attendu
Surface simplement propre, surface préparée pour peinture avec un profil de rugosité donné, surface exempte de particules, patine conservée, tolérance dimensionnelle stricte à respecter : chaque exigence ferme ou ouvre des options. Le laser produit généralement une surface plus lisse que le sablage, ce qui doit être vérifié au regard de l’adhérence du revêtement suivant.
7. Les contraintes QHSE et environnementales
Substances dangereuses contenues dans le revêtement, captation des fumées, possibilité d’installer une zone contrôlée laser, filières de déchets disponibles sur site, exigences liées au classement ICPE de l’installation : ces éléments peuvent disqualifier un procédé avant même l’étude technique.
Bon à savoir
Sur les outillages de production, la question du démontage pèse souvent plus lourd que le coût horaire du procédé, car c’est l’immobilisation de la ligne qui génère l’essentiel de la perte.
Décapage laser ou sablage, comparatif par critère
Synthèse des différences entre procédés
La comparaison la plus fréquente oppose l’ablation laser à l’abrasif projeté. Le tableau suivant synthétise les différences structurantes, y compris face au décapage chimique et aux procédés doux.
| Critère | Laser | Sablage et grenaillage | Chimique | Aérogommage et hydrogommage |
|---|---|---|---|---|
| Principe | Ablation et vaporisation contrôlée, sans contact | Projection d’abrasif à haute vitesse | Dissolution par produit actif | Abrasif fin à pression modérée |
| Sélectivité | Élevée, couche par couche | Faible, action sur le substrat | Variable selon le produit | Moyenne |
| Impact sur le substrat | Très limité si paramètres validés | Érosion et modification du profil | Risque de corrosion ou de résidus | Abrasion modérée |
| Rendement sur grande surface | Modéré | Élevé | Variable | Modéré |
| Déchets générés | Fumées et particules à filtrer | Abrasifs usagés et poussières contaminées | Effluents et bains à neutraliser | Poussières et eaux souillées |
| Contraintes principales | Zone contrôlée, EPI laser, extraction | Confinement, dépoussiérage, nettoyage | Stockage, neutralisation, traitement | Gestion des rejets |
Aucune colonne ne gagne sur tous les critères. Le bon réflexe consiste à pondérer les lignes selon votre cahier des charges réel, puis à valider par un essai.
Sécurité et cadre réglementaire du décapage laser
Un laser de décapage industriel relève de la sécurité des équipements laser, encadrée par la norme EN 60825 et la classification des classes laser selon les référentiels IEC. Concrètement, une mise en œuvre conforme suppose une zone contrôlée laser délimitée et signalée, des EPI laser adaptés à la longueur d’onde et à la puissance, un arrêt d’urgence accessible, une procédure de démarrage et d’arrêt écrite, des opérateurs formés et une aspiration au point d’émission correctement dimensionnée.
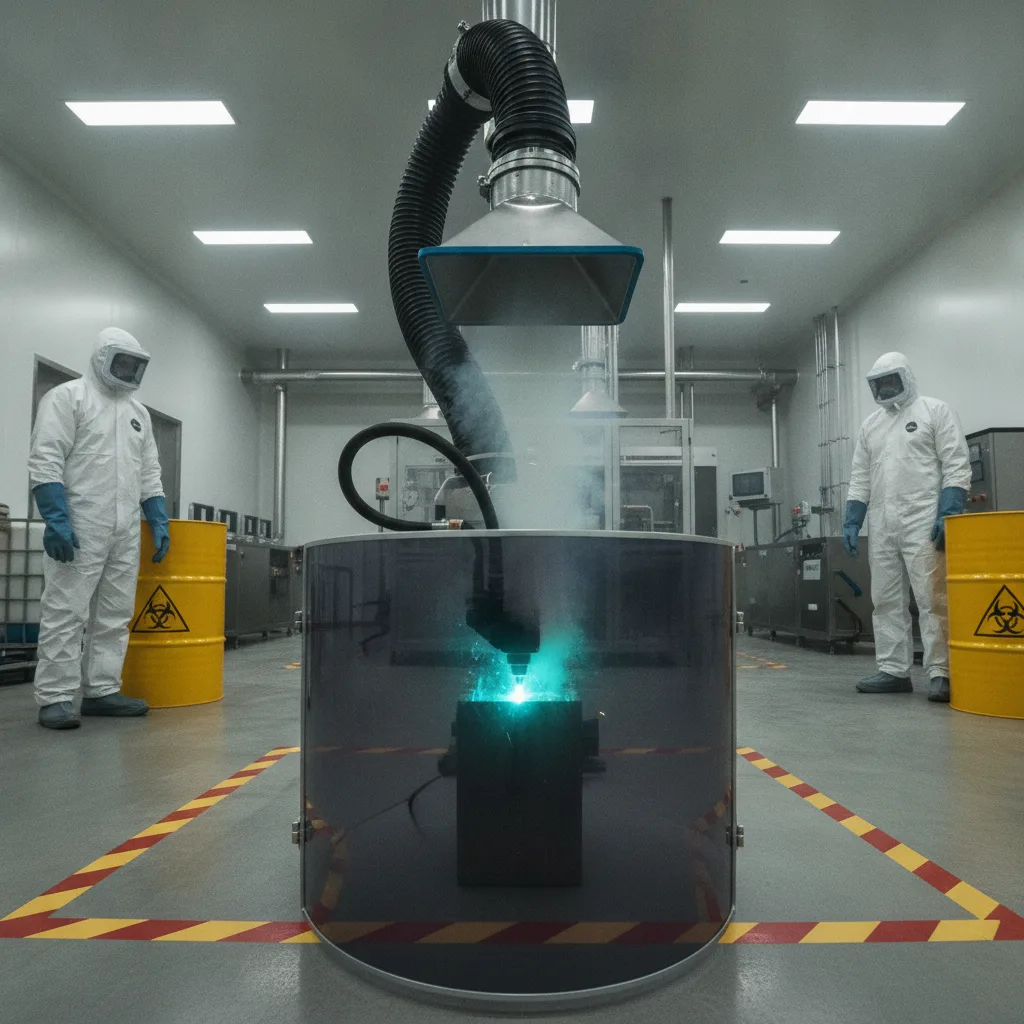
L’évaluation des fumées est indispensable lorsque le revêtement est susceptible de contenir des substances dangereuses, un point sur lequel les travaux de l’INRS et de l’OPPBTP constituent des références utiles pour construire l’analyse de risques.
La réflexion du faisceau sur un support métallique poli mérite une attention particulière, car elle conditionne la géométrie de la zone contrôlée. Ces exigences ne sont pas un frein, elles structurent simplement l’installation et doivent être intégrées dès le chiffrage du projet.
Déchets, effluents et bilan environnemental du procédé
Parler de décapage industriel écologique et de gestion des déchets suppose de raisonner sur l’ensemble du cycle, pas seulement sur l’opération. Le sablage produit un volume d’abrasif usagé souvent classé selon la nature du revêtement retiré. Le chimique génère des effluents relevant du cadre européen des déchets dangereux issu de la directive 2008/98/CE, avec stockage, neutralisation et traçabilité.
Le laser réduit fortement les consommables et les déchets secondaires, puisque seul le contaminant vaporisé est capté, mais il ne dispense jamais d’un système d’extraction et de filtration adapté aux particules et aux vapeurs produites.
À retenir
Un procédé n’est pas propre en soi, il l’est au regard du volume de déchets généré, de leur dangerosité et de la filière disponible sur votre site.
Comment comparer le coût global d’intervention
Postes à intégrer dans le calcul de coût
Comparer un tarif au mètre carré conduit presque toujours à une mauvaise décision. Le coût global d’intervention intègre la préparation et le démontage éventuel, le masquage des zones voisines, le confinement du chantier, les consommables, la main d’œuvre, la gestion des déchets, le nettoyage après traitement, le contrôle qualité, le risque de reprise et surtout la durée d’immobilisation de la pièce ou de la ligne.
Un procédé affichant un coût horaire supérieur peut ainsi se révéler plus économique une fois ces postes additionnés, notamment lorsqu’il évite un démontage, un confinement lourd ou l’évacuation de plusieurs centaines de kilos d’abrasifs contaminés. Nous recommandons de construire cette comparaison poste par poste sur un cas réel, en vous appuyant si besoin sur nos prestations de décapage industriel, plutôt que sur une moyenne de marché.
Quand réaliser un essai de décapage
Un essai sur zone représentative devrait précéder toute industrialisation, et systématiquement lorsque la pièce est coûteuse, que le contaminant est mal identifié, que le support est sensible à la chaleur ou qu’une tolérance dimensionnelle doit être garantie. Les paramètres d’un procédé laser se valident sur la couche et le substrat réels, pas sur une fiche technique.
L’essai permet de mesurer précisément plusieurs paramètres avant d’engager une production.
- Le nombre de passes nécessaires, la vitesse de déplacement et la puissance retenue.
- L’échauffement du support et l’absence de décoloration ou de déformation.
- L’état de surface obtenu et sa compatibilité avec le revêtement suivant.
- Le temps de cycle réel, base du calcul de coût et de la planification des arrêts.
Nos interventions de rénovation et de décapage laser sur bois et métal sont décrites en détail, et vous pouvez nous transmettre votre cas pour une analyse de faisabilité.
Aller plus loin avec une méthode de décapage adaptée
Il n’existe pas de procédé universel. Le laser s’impose sur les supports fragiles, les zones ciblées, les géométries à préserver et les contextes où la réduction des déchets et l’absence de démontage pèsent lourd. Le sablage garde l’avantage sur les grandes surfaces et les couches épaisses, le chimique sur certaines cavités internes, l’aérogommage sur les supports intermédiaires.
La décision se construit critère par critère, puis se confirme par un essai documenté. C’est cette méthode, et non une préférence technologique, qui sécurise le résultat et le budget.
FAQ
Le décapage laser peut-il être robotisé ou intégré à une ligne de production ?
Oui. Les têtes laser peuvent être montées sur bras robotisé ou sur portique pour traiter des pièces en série avec des trajectoires répétables. Cette configuration se justifie lorsque les volumes sont réguliers et que la géométrie des pièces varie peu, car la programmation des trajectoires représente une part significative de la mise en route.
Faut-il un local dédié pour décaper au laser en atelier ?
Pas nécessairement un local fermé, mais une zone contrôlée délimitée, signalée et équipée des protections requises par la classe de l’équipement. Sur site client, des écrans mobiles et une procédure d’accès restreint permettent souvent de travailler sans construire d’enceinte permanente.
Le décapage laser fonctionne-t-il sur des supports non métalliques ?
Il est utilisé sur la pierre, le bois, certains composites et le béton, avec des réglages très différents de ceux appliqués au métal. La conductivité thermique et le comportement optique du matériau changent complètement la fenêtre de paramètres, ce qui rend l’essai préalable d’autant plus nécessaire.
Comment documenter une opération de décapage pour la traçabilité maintenance ?
En enregistrant les paramètres utilisés, la date, l’état initial et final de la pièce, puis en rattachant ces éléments à la fiche de l’outillage dans la GMAO. Certains sites complètent cette traçabilité par un relevé dimensionnel avant et après intervention lorsque la cote est critique.
Peut-on combiner plusieurs méthodes sur une même pièce ?
C’est fréquent et souvent pertinent. Un dégrossissage mécanique sur les zones robustes, suivi d’une finition laser sur les parties sensibles ou gravées, permet de concilier rendement et préservation du support.