
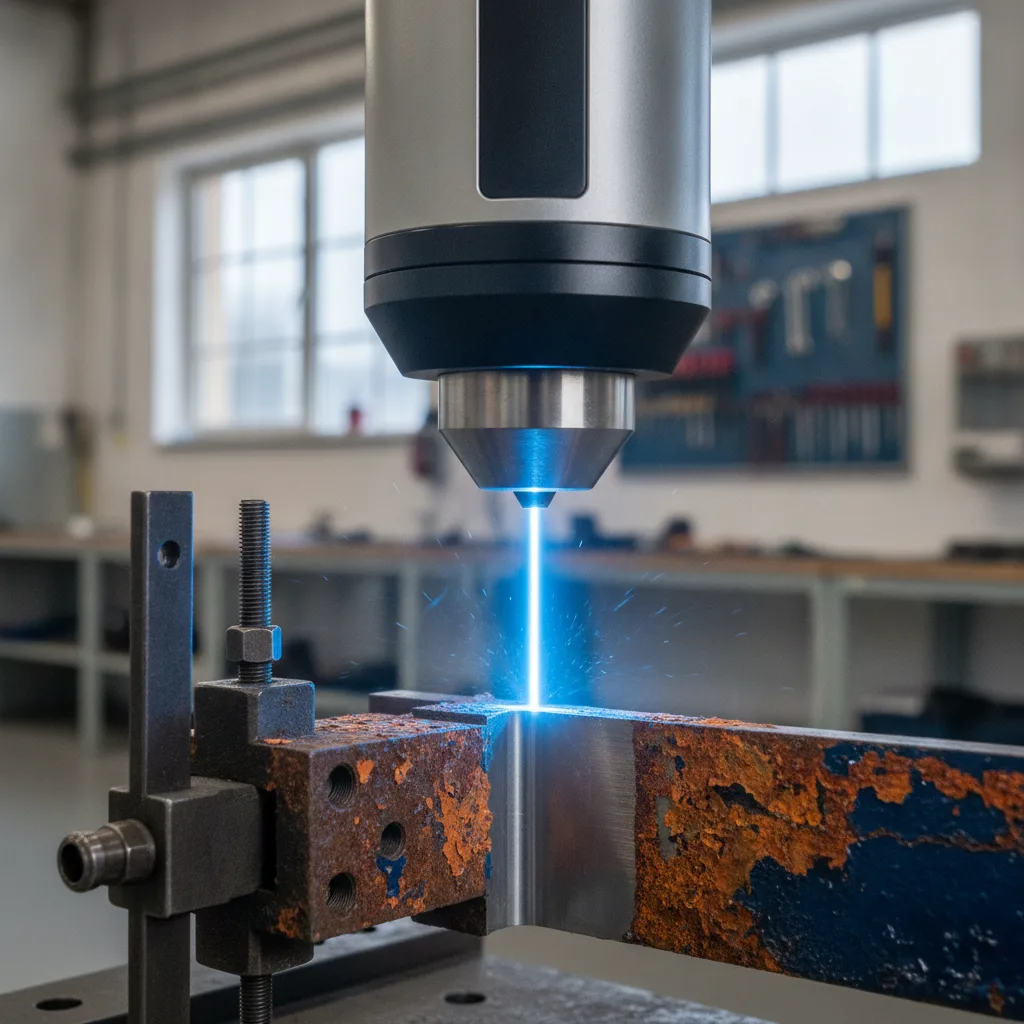
Un faisceau lumineux qui retire une couche de peinture ou de rouille sans toucher la pièce, sans abrasif et sans bain chimique, cela ressemble encore à une curiosité de laboratoire pour beaucoup d’ateliers. Derrière ce résultat se cache pourtant une physique bien documentée, celle de l’interaction laser matière ablation.
Comprendre ces mécanismes change la manière de piloter un chantier de décapage, car c’est le réglage, et non la puissance brute, qui détermine la qualité finale. Cet article explique ce qui se produit réellement à la surface d’un moule, d’une matrice ou d’un support métallique pendant l’irradiation. Vous y trouverez les paramètres déterminants, les limites du procédé et la méthode de validation avant une mise en production.
Interaction laser matière ablation – guide complet 2026
Temps de lecture : ~11 min
- Qu’est-ce que l’interaction laser matière ?
- Ablation laser, définition et principe
- Les trois grands mécanismes d’ablation
- Quels paramètres de décapage laser contrôlent le résultat ?
- Pourquoi le laser retire une couche sans abîmer le support ?
- Décapage laser, sablage ou décapage chimique
- Risques pour l’opérateur et pour le substrat
- Comment valider un procédé avant la production
- Aller plus loin avec l’ablation laser maîtrisée
- FAQ sur l’interaction laser matière et l’ablation
Qu’est-ce que l’interaction laser matière ?
L’interaction laser matière désigne l’ensemble des phénomènes physiques qui se déclenchent lorsqu’un faisceau rencontre une surface. Une partie du rayonnement est réfléchie, une autre est transmise à travers la couche superficielle, et une dernière est absorbée. Cette absorption optique est la clé du procédé, car elle seule convertit l’énergie lumineuse en énergie électronique puis thermique. La répartition entre réflexion du faisceau, transmission du rayonnement et absorption dépend de la longueur d’onde laser, de la nature du matériau, de son état de surface et de l’angle d’incidence.
Les métaux fortement réfléchissants comme l’aluminium ou le cuivre renvoient une large part de l’énergie incidente, ce qui impose une étude spécifique de la source et de l’optique. À l’inverse, une couche de peinture pigmentée ou une couche d’oxyde absorbe souvent beaucoup mieux certaines longueurs d’onde. Une fois l’énergie absorbée, la chaleur se propage par diffusion thermique vers le matériau environnant, ce qui crée ce que l’on appelle la zone affectée thermiquement, ou ZAT. Maîtriser l’étendue de cette zone constitue l’un des enjeux centraux du décapage laser métal.
Ablation laser, définition et principe
L’ablation laser désigne le retrait contrôlé de matière sous l’effet de l’irradiation. Le principe de l’ablation laser repose sur un seuil, appelé seuil d’ablation laser. Tant que la densité d’énergie déposée reste en dessous de ce seuil, la surface s’échauffe sans perte de matière significative. Dès que ce seuil est dépassé, la couche irradiée fond, se vaporise, se fragmente ou s’ionise, puis la matière est éjectée sous forme de vapeur, de gouttelettes ou de particules.
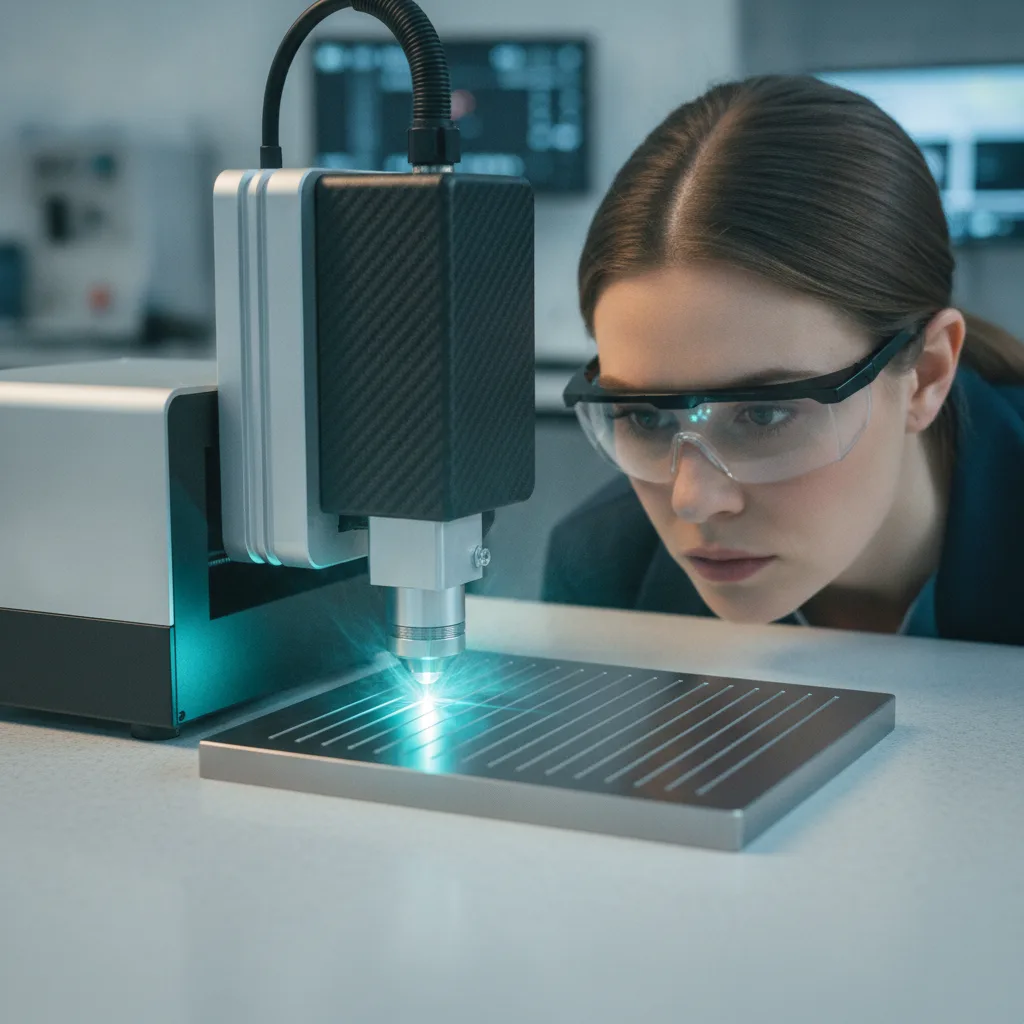
Les travaux de référence sur le sujet décrivent une chaîne d’événements précise. Le rayonnement excite d’abord les électrons du matériau, puis l’énergie est transférée au réseau atomique par couplage électron-phonon. Le réseau s’échauffe à son tour, la couche se vaporise localement et un panache de vapeur se forme au-dessus de la cible. Lorsque la densité d’énergie est élevée, ce panache peut s’ioniser et donner naissance à un plasma laser qui absorbe lui-même une partie des photons suivants. La quantité de matière retirée dépend donc de l’absorption, des propriétés thermiques du dépôt et de son adhérence au substrat.
Dans une opération de décapage, l’objectif n’est jamais d’ablater le support. Il s’agit de retirer uniquement la couche indésirable, peinture, rouille, oxyde, graisse, résidu de moulage ou revêtement vieilli, en restant sous le seuil d’endommagement du substrat.
Les trois grands mécanismes d’ablation
L’ablation photothermique
C’est le mécanisme dominant dans la plupart des applications industrielles de nettoyage. Le rayonnement est absorbé par le contaminant, qui s’échauffe très rapidement. Selon l’énergie fournie, il se dilate, fond, se vaporise ou se fragmente. La dilatation brutale et la pression de vapeur générées à l’interface suffisent souvent à décoller la couche du support. Les mécanismes d’ablation photothermique expliquent l’efficacité du nettoyage laser rouille, du retrait des calamines et du laser enlèvement revêtement oxyde sur acier.
Avec une impulsion nanoseconde, la durée du tir est supérieure au temps de thermalisation entre électrons et réseau. La conduction de la chaleur et les phénomènes hydrodynamiques jouent alors un rôle important, ce qui impose un contrôle rigoureux de l’énergie déposée pour éviter la fusion superficielle du métal.
L’ablation photochimique
L’ablation photochimique laser UV repose sur un principe différent. Les photons ultraviolets portent une énergie suffisante pour rompre directement des liaisons moléculaires, sans passer par un échauffement massif. Le matériau organique est décomposé puis éjecté avec une contribution thermique réduite. Ce mécanisme est recherché lorsque la zone affectée thermiquement doit rester minimale, par exemple sur des alliages sensibles.
Des travaux menés à l’Université de Manchester sur le nettoyage de composants aéronautiques en titane ont montré que les contaminants organiques, huiles, graisses et fluides d’usinage, étaient retirés principalement par voie photochimique avec un laser excimère KrF à 248 nm, tandis que les particules d’oxyde relevaient davantage de l’ablation photothermique. Cette étude a également comparé des sources CO2 et Nd:YAG, dont l’apport thermique s’est révélé moins adapté à certains contaminants sur ces alliages.
L’ablation ultracourte, picoseconde et femtoseconde
Avec une impulsion picoseconde ou une impulsion femtoseconde, l’énergie est déposée avant que la chaleur n’ait le temps de diffuser dans le réseau. L’excitation multiphotonique porte les électrons à très haute énergie, et l’éjection de matière se produit lorsque l’énergie absorbée dépasse l’énergie de cohésion du matériau. Le résultat est une ablation beaucoup plus nette, avec une ZAT très réduite et des bords francs. Une étude quantitative publiée par l’université de Berne sur l’ablation femtoseconde ultraviolette du ruthénium monocristallin analyse précisément cette interaction en trois dimensions.
Cela ne signifie pas que le laser femtoseconde ablation soit toujours le meilleur choix. Son coût d’équipement, sa productivité sur grandes surfaces et sa complexité de mise en oeuvre le réservent aux applications de haute précision. Pour le décapage d’outillages ou de structures, le laser pulsé nettoyage surface en régime nanoseconde offre souvent le meilleur compromis entre vitesse et contrôle.
À retenir
Plus l’impulsion est courte, moins la chaleur a le temps de se propager dans le support, et plus l’ablation devient géométriquement sélective. La contrepartie est une productivité généralement plus faible sur de grandes surfaces.
Quels paramètres de décapage laser contrôlent le résultat ?
Le réglage d’un procédé se joue sur un petit nombre de variables interdépendantes. Aucune ne fonctionne isolément, et c’est leur combinaison qui définit la fenêtre de travail exploitable sur un couple revêtement et substrat donné.
Paramètres clés et effets physiques
| Paramètre | Rôle physique | Risque si mal réglé |
|---|---|---|
| Longueur d’onde | Détermine l’absorption du dépôt et la réflectivité du substrat | Nettoyage inefficace ou échauffement du support |
| Fluence (densité d’énergie) | Doit dépasser le seuil d’ablation du dépôt | Fusion, coloration, rugosité accrue du métal |
| Durée d’impulsion | Fixe l’équilibre entre effet thermique et éjection directe | ZAT étendue, microfissures |
| Énergie par impulsion et fréquence | Définissent l’intensité par impact et la productivité | Accumulation thermique locale |
| Vitesse de balayage et recouvrement | Contrôlent la dose déposée par zone | Bandes visibles, zones non traitées, surchauffe |
| Taille du spot et focalisation | Concentrent l’énergie et fixent la précision | Perte de densité d’énergie ou marquage |
La fluence laser décapage est le paramètre le plus structurant. Elle correspond à l’énergie reçue par unité de surface et doit se situer au-dessus du seuil d’ablation du revêtement, tout en restant sous le seuil d’endommagement du substrat. Une fluence insuffisante laisse un nettoyage partiel, une fluence excessive attaque le support. Le recouvrement entre impulsions, piloté par la vitesse du scanner galvanométrique, complète ce réglage en évitant les zones surexposées.
Pourquoi le laser retire une couche sans abîmer le support ?
La sélectivité du procédé n’a rien de magique. Elle repose sur des différences mesurables entre la couche à retirer et le support, que les essais doivent confirmer avant toute production en série.
Les facteurs physiques de la sélectivité
Voici les écarts physiques qui rendent le décapage laser sans abrasif sélectif sur un couple donné :
- Une absorption optique plus forte du revêtement à la longueur d’onde utilisée, alors que le métal nu réfléchit une part importante du faisceau.
- Une température de vaporisation plus basse pour la couche contaminante que pour le substrat métallique.
- Une adhérence limitée entre le dépôt et le support, qui facilite le décollement par pression de vapeur.
- Des seuils d’ablation et d’endommagement nettement différents, ce qui ouvre une fenêtre de paramètres exploitable.
Cette sélectivité n’est jamais automatique. Deux peintures de même couleur peuvent présenter des absorptions très différentes selon leurs pigments et leurs liants. C’est précisément pour cette raison que nous validons systématiquement chaque configuration par des essais sur échantillon représentatif avant d’engager un chantier, une approche détaillée sur notre page dédiée à la rénovation et au décapage laser.
Décapage laser, sablage ou décapage chimique
La comparaison avec les procédés traditionnels aide à cadrer les usages pertinents. Chaque méthode conserve son domaine de pertinence, et le laser n’est pas une réponse universelle.
| Critère | Décapage laser | Sablage abrasif | Décapage chimique |
|---|---|---|---|
| Contact avec la pièce | Sans contact mécanique | Impact direct des particules | Contact avec un bain ou un gel |
| Consommables | Faibles ou nuls | Abrasif à renouveler | Produits chimiques à renouveler |
| Sélectivité locale | Élevée après réglage | Difficile à maîtriser finement | Dépend de la compatibilité chimique |
| Déchets générés | Particules captées par aspiration | Abrasif usagé et revêtement mélangés | Effluents à traiter |
| Risque principal | Thermique si paramètres inadaptés | Mécanique, érosion et rugosité | Chimique et corrosion |
| Automatisation | Robot, portique, scanner | Possible mais plus contraignante | Installations dédiées |
Dans le domaine de la décontamination nucléaire, l’ablation laser a été présentée comme une méthode non abrasive sans consommable ni produit chimique. Des résultats rapportés par Oak Ridge National Laboratory font état d’une diminution moyenne de 79 % de la concentration en particules bêta sur les zones traitées, ce qui illustre le potentiel du procédé sur des surfaces métalliques contaminées.
Risques pour l’opérateur et pour le substrat
Risques et protections pour l’opérateur
Une installation de décapage laser se conçoit autour de plusieurs familles de risques, à commencer par le rayonnement direct ou réfléchi. La classification des lasers et les exigences associées relèvent de la norme EN 60825, qui encadre le choix des protections, l’enceinte, les interverrouillages et la signalisation. L’ablation produit également un panache de fumées et de nanoparticules dont la captation à la source et la filtration constituent un point de vigilance documenté par l’INRS. S’y ajoutent les projections de matière, le risque d’inflammation de certains dépôts et la redeposition de particules sur la pièce traitée.
Effets potentiels sur le substrat
Côté substrat, les dérives les plus fréquentes sont la fusion superficielle, le changement de couleur, l’augmentation de la rugosité de surface, la modification de microstructure et l’apparition de microfissures. Toutes résultent d’un dépassement du seuil d’endommagement, généralement par excès de fluence ou par accumulation thermique liée à un recouvrement trop important.
Bon à savoir
Le décapage laser sert aussi de préparation de surface avant collage ou soudage, en retirant oxydes et films organiques tout en contrôlant la rugosité résiduelle.
Comment valider un procédé avant la production
La validation suit une logique simple, identifier, caractériser, régler, contrôler. Il faut d’abord connaître précisément le substrat et la nature exacte du dépôt, puis estimer l’épaisseur de la couche à retirer. Viennent ensuite la détermination du seuil d’ablation du dépôt et du seuil d’endommagement du support, qui délimitent la fenêtre de travail. Le réglage porte alors sur la puissance, la fréquence, la vitesse de balayage et le recouvrement.
Le contrôle après traitement combine examen visuel et microscopique, mesure de rugosité, contrôle dimensionnel et, si la criticité le justifie, analyse métallographique ou test d’adhérence. Les paramètres retenus sont enfin documentés avec les critères d’acceptation, ce qui rend le procédé reproductible et traçable, un point essentiel lorsque l’opération s’inscrit dans un plan de maintenance d’outillages.
Ce travail de caractérisation est le véritable coeur de métier du décapage laser. Il explique pourquoi un même équipement peut donner un résultat irréprochable sur un moule d’injection et un résultat décevant sur une pièce voisine mal qualifiée. Pour échanger sur un couple revêtement et substrat précis, notre équipe reste joignable.
Aller plus loin avec l’ablation laser maîtrisée
L’ablation laser n’est ni une baguette magique ni un simple réglage de puissance. Elle résulte d’un enchaînement physique maîtrisable, absorption optique, échauffement ou rupture de liaisons, formation d’un panache de vapeur puis éjection de matière.
Comprendre ces mécanismes permet de choisir la longueur d’onde, la durée d’impulsion et la fluence adaptées, de protéger le substrat et de sécuriser l’atelier. C’est à cette condition que le procédé devient un outil fiable de maintenance industrielle, de rénovation d’outillages et de préparation de surface, un savoir-faire que notre équipe met en œuvre via nos services de décapage laser.
FAQ sur l’interaction laser matière et l’ablation
Le décapage laser fonctionne-t-il sur des pièces en aluminium ou en cuivre ?
Oui, mais la forte réflectivité de ces métaux impose une étude spécifique de la longueur d’onde, de l’optique et de la gestion des réflexions parasites. Des essais préalables sont indispensables pour obtenir une absorption suffisante tout en maîtrisant les risques liés au faisceau renvoyé.
Peut-on décaper une pièce de géométrie complexe ou creuse ?
Le faisceau se propage en ligne droite, ce qui limite l’accès aux contre-dépouilles, aux angles fermés et aux zones d’ombre. Des têtes optiques adaptées, un bras robotisé ou un repositionnement de la pièce permettent souvent de contourner ces contraintes, à évaluer au cas par cas.
Combien de passages sont nécessaires pour retirer un revêtement épais ?
Un revêtement épais se retire généralement par passes successives, chaque passe ablatant une profondeur limitée. Cette approche progressive protège le substrat et permet de contrôler visuellement l’avancement entre deux balayages.
Que deviennent les résidus issus de l’ablation ?
Les particules et fumées sont captées à la source par un système d’aspiration équipé d’une filtration adaptée. Le volume de déchets secondaires est généralement inférieur à celui d’un procédé abrasif, puisque seul le revêtement retiré est collecté, sans mélange avec un média de projection.
Le décapage laser convient-il aux pièces de patrimoine ou aux supports fragiles ?
Il est utilisé pour le nettoyage de surfaces patrimoniales grâce à son absence de contact mécanique, mais le réglage doit être particulièrement prudent afin de préserver les couches d’origine. Des essais sur zone témoin et une documentation photographique avant et après intervention sont alors la règle.